A falha na etiqueta durante a fabricação de pneus introduz graves riscos operacionais. A perda de rastreabilidade leva a violações de conformidade, inventário não rastreável e retrabalho caro. O processo de vulcanização apresenta um ambiente extremamente hostil. As etiquetas devem sobreviver ao calor intenso, à imensa pressão e à reticulação química sem perder a legibilidade do código de barras ou a integridade estrutural. As etiquetas sintéticas padrão simplesmente derretem ou se soltam nessas condições extremas. As equipes de compras e engenharia precisam de uma estrutura de avaliação técnica confiável para selecionar as soluções de identificação corretas. A escolha dos materiais certos depende muito da composição da borracha, dos perfis de cura e dos requisitos de impressão da fábrica. Este guia explora os fatores críticos envolvidos na seleção de equipamentos de alto desempenho Etiquetas de pneus vulcanizados para garantir o monitoramento contínuo do ciclo de vida, desde a fase do pneu verde até a distribuição final.
Limites de temperatura: As etiquetas de pneus vulcanizados devem suportar consistentemente temperaturas de cura que variam de 150°C a 210°C (300°F+) para tempos de ciclo prolongados.
Sinergia de materiais: A aplicação bem-sucedida requer adesivos que se unam quimicamente (covulcanizem) ao pneu verde durante o processo de cura, em vez de depender da aderência padrão.
Durabilidade da impressão: A impressão por transferência térmica de alta durabilidade com fitas de resina especializadas é obrigatória para manter o contraste do código de barras e a capacidade de leitura após a cura.
Os testes não são negociáveis: testes piloto contra agentes desmoldantes e compostos de borracha específicos são necessários para mitigar os riscos de implementação antes da implantação em grande escala.
Por que as etiquetas de pneus vulcanizados são importantes na fabricação de pneus
Por que as etiquetas padrão falham durante a cura
Os rótulos sintéticos padrão sofrem rápida degradação física quando expostos a pressões de vulcanização e temperaturas superiores a 150°C. O material facial deforma, encolhe ou se desintegra completamente dentro do molde. Os adesivos padrão à base de acrílico ou borracha derretem e carbonizam sob calor intenso. Eles não conseguem fazer ligações cruzadas com os compostos dos pneus, fazendo com que a etiqueta se solte assim que o molde se abre. Quando uma etiqueta padrão entra na prensa de cura, o choque térmico quebra imediatamente os polímeros adesivos. A pressão mecânica da bexiga de cura corta a etiqueta enfraquecida do pneu verde.
Os agentes desmoldantes complicam ainda mais a adesão. Essas barreiras químicas evitam que o pneu grude no molde, mas também impedem que os adesivos padrão agarrem a superfície da borracha. Sem propriedades especializadas de co-vulcanização, os rótulos convencionais simplesmente deslizam para fora da parede lateral durante o ciclo de cura. Os operadores de fábrica muitas vezes encontram etiquetas padrão flutuando no molde ou presas na bexiga, o que exige a parada da prensa para limpeza e causa um tempo de inatividade significativo na produção.
Além disso, o ambiente químico dentro de uma prensa de cura é altamente reativo. O enxofre e outros aceleradores usados para curar a borracha atacarão os materiais de etiqueta padrão. Os plastificantes da borracha verde migram para a superfície sob o calor, transformando os adesivos padrão em uma bagunça pegajosa e ineficaz. Esta incompatibilidade química garante que os rótulos não especializados falharão, resultando num pneu completamente impossível de rastrear.
Etiquetas de rastreabilidade vulcanizadas versus etiquetas energéticas pós-cura
Etiquetas vulcanizadas pré-curadas servem para rastreamento interno de trabalho em andamento (WIP), controle de fabricação e rastreabilidade vitalícia. Os operadores os aplicam diretamente no pneu verde antes de ele entrar na prensa. Eles se fundem permanentemente com a borracha, permanecendo intactos durante toda a vida útil do pneu. Esta ligação permanente é crítica para recalls de segurança, reclamações de garantia e operações de recauchutagem anos depois. A etiqueta torna-se uma parte indistinguível da parede lateral do pneu.
Os rótulos pós-cura do consumidor, como os rótulos energéticos dos pneus da UE, indicam eficiência de combustível, aderência em piso molhado e classificações de ruído. Os fabricantes aplicam-nos depois que o pneu esfria. Etiquetas pós-cura não podem sobreviver à prensa de vulcanização. Eles usam adesivos padrão de revestimento pesado projetados para aderir temporariamente às bandas de borracha curadas até que o usuário final os remova. Aplicar uma etiqueta de pós-cura em um pneu verde é um fracasso garantido, pois o papel ou o material sintético padrão queimará até virar cinzas dentro da prensa.
Compreender essa distinção é vital para as equipes de compras. Você não pode substituir um rótulo de pós-cura por uma aplicação de pré-cura para economizar custos. Os requisitos de engenharia são totalmente diferentes. Os rótulos de pré-cura exigem ciência avançada de polímeros para sobreviver à prensa, enquanto os rótulos de pós-cura se concentram na aderência inicial às superfícies ásperas e curadas da banda de rodagem e na capacidade de remoção limpa para o consumidor.
Definindo o sucesso: adesão, legibilidade e rastreamento do ciclo de vida
Uma etiqueta vulcanizada bem-sucedida demonstra levantamento zero da borda e 100% de retenção do código de barras. Consegue integração permanente na parede lateral do pneu ou na área do talão. A etiqueta deve permanecer perfeitamente plana e legível após suportar o esforço mecânico da expansão do molde. Se as bordas se levantarem, mesmo que ligeiramente, a sujeira e a umidade acabarão por penetrar na ligação, levando à perda da etiqueta durante a vida operacional do pneu na estrada.
Os requisitos de rastreabilidade mapeiam a jornada do pneu desde a fabricação até o armazenamento, distribuição no varejo e aplicação ao usuário final. O rastreamento WIP confiável evita trocas de componentes no chão de fábrica. A identificação permanente garante um rápido gerenciamento de recall e verificação de garantia anos após a data inicial de produção. Um código de barras legível permite que sistemas de classificação automatizados em grandes centros de distribuição roteem o pneu corretamente sem intervenção manual.
O sucesso também significa manter o alto contraste para scanners ópticos. O fundo branco da etiqueta não deve amarelar ou queimar durante a cura, e o código de barras impresso em preto não deve manchar ou desbotar. Os sistemas de visão de fábrica dependem desse contraste para registrar automaticamente o pneu no sistema de gerenciamento de estoque quando ele sai da linha de cura.
Como escolher materiais e adesivos para etiquetas de pneus vulcanizados
Durabilidade do substrato: opções de poliéster (PET) e poliimida
A seleção do material determina quão bem a etiqueta lida com altas temperaturas e pressões. Poliéster (PET) e Poliimida representam as duas principais opções de material facial para ambientes de fabricação extremos. Os engenheiros devem avaliar o perfil térmico específico de suas prensas para escolher o substrato correto.
| Tipo de material |
Resistência à temperatura |
Flexibilidade |
Melhor aplicação |
| Poliéster (PET) |
Até 150°C - 170°C |
Alto |
Pneus de passageiros padrão, paredes laterais curvas |
| Poliimida |
Até 210°C+ |
Moderado a Baixo |
Pneus comerciais pesados, ciclos de cura prolongados |
| Polímeros reticulados |
Até 190°C |
Moderado |
Pneus para caminhões leves e SUVs |
PET oferece excelente estabilidade dimensional e flexibilidade. Adapta-se facilmente à curvatura do pneu. A poliimida oferece resistência superior ao calor, mas não possui a mesma flexibilidade. Os engenheiros devem equilibrar a rigidez para evitar a distorção do código de barras com a flexibilidade necessária para corresponder à expansão do molde. Se uma etiqueta rígida for colocada em uma seção altamente curva do pneu, as forças mecânicas durante o fechamento do molde poderão rachar a etiqueta ou fazer com que ela se levante nas bordas.
A espessura do substrato também desempenha um papel. Materiais mais espessos resistem melhor ao relevo da superfície do molde, mas são mais difíceis de aplicar suavemente no pneu verde. Materiais mais finos se adaptam bem, mas podem permitir que a textura do molde passe, distorcendo potencialmente o código de barras. A seleção do calibrador correto requer testes nos moldes específicos usados em suas instalações.
Química Adesiva: Covulcanização e Compatibilidade de Composição Química
Os adesivos vulcanizáveis curam e reticulam simultaneamente com a borracha verde do pneu. O calor ativa a química adesiva, criando uma ligação molecular permanente. Este processo transforma a etiqueta numa parte integrante da estrutura do pneu. Ao contrário dos adesivos sensíveis à pressão que dependem da aderência superficial, os adesivos covulcanizantes sofrem uma reação química impulsionada pelo calor e pela pressão da prensa.
A química do adesivo deve corresponder às composições químicas específicas dos pneus. A borracha natural requer agentes de reticulação diferentes das misturas sintéticas de SBR. Os compostos da banda de rodagem dos pneus de passageiros se comportam de maneira diferente das paredes laterais comerciais pesadas. A migração de componentes representa um desafio significativo. Plastificantes, óleos aromáticos e aceleradores de enxofre presentes no composto do pneu migram para a superfície durante o aquecimento. Esses produtos químicos degradam facilmente adesivos não compatíveis, levando à falha prematura da etiqueta.
Para combater a migração, os avançados Etiquetas de pneus vulcanizados utilizam camadas de barreira entre o adesivo e o material facial. Isto evita que os óleos migratórios alcancem a superfície impressa e destruam o código de barras. O adesivo em si é formulado para absorver quantidades específicas de enxofre do pneu verde, utilizando-o para alimentar a reação de reticulação que liga a etiqueta à borracha.
Resistência ambiental pós-cura: UV, umidade e armazenamento
Os ambientes pós-fabricação sujeitam os rótulos a condições adversas. Os pneus geralmente ficam em pátios de distribuição expostos à luz solar direta, chuva forte e flutuações extremas de temperatura. Os rótulos devem apresentar substratos estáveis aos raios UV e revestimentos resistentes às intempéries para evitar desbotamento ou descamação. Uma etiqueta que sobrevive à prensa de cura é inútil se se tornar ilegível após seis meses num pátio de armazenamento ao ar livre.
As fortes pressões de empilhamento em armazéns testam a durabilidade física do material aparente. Quando os pneus são amarrados ou empilhados verticalmente, as etiquetas podem esfregar nos padrões agressivos da banda de rodagem dos pneus adjacentes. A camada superior da etiqueta deve resistir a esta abrasão severa para manter o código de barras intacto.
As etiquetas também exigem alta resistência a produtos químicos industriais. Eles devem resistir à exposição a enxofre, óxido de zinco, solventes automotivos e agentes de limpeza agressivos sem perder o contraste do código de barras. Durante o processo de montagem, os mecânicos costumam usar água com sabão ou lubrificantes especializados para pneus. A etiqueta deve repelir esses líquidos e permanecer firmemente fixada na parede lateral.
Como as etiquetas de pneus vulcanizados lidam com o calor, o tempo e a pressão
Sustentando temperaturas máximas (150°C a 210°C)
A cura padrão de pneus de passageiros geralmente ocorre entre 150°C e 170°C. Pneus comerciais para serviços pesados geralmente atingem temperaturas máximas de até 210°C. As etiquetas devem sobreviver a esses picos térmicos sem se degradarem. O calor é transferido através de vapor ou água quente dentro da bexiga de cura e através do molde metálico aquecido na parte externa.
O amarelecimento ou encolhimento da face em temperaturas máximas destrói a legibilidade do código de barras. A especificação de polímeros altamente estabilizados evita a distorção térmica. A etiqueta deve manter suas dimensões originais para garantir que os sistemas ópticos do scanner possam ler os dados impressos com precisão. Mesmo um encolhimento de 2% na face pode alterar o espaçamento de um código de barras 1D o suficiente para causar uma falha na leitura.
Os engenheiros também devem levar em conta as variações de temperatura no molde. A área do cordão pode sofrer cargas térmicas diferentes das da parede lateral superior ou do ombro. Etiquetas colocadas em zonas mais quentes exigem classificações térmicas mais altas. Mapear o perfil de temperatura do molde ajuda a selecionar a especificação exata do material necessária para um desempenho confiável.
Tempo na temperatura: considerações sobre o ciclo de cura estendido
A exposição prolongada ao calor afeta gravemente a integridade do rótulo. Pneus off-road com banda de rodagem grossa exigem tempos de cura significativamente mais longos do que pneus de passageiros padrão. Quanto mais tempo a etiqueta permanecer dentro da prensa quente, maior será o risco de quebra do material. Um pneu de passageiro pode curar em 10 a 15 minutos, enquanto um pneu grande de escavadeira pode permanecer na prensa por várias horas.
Avaliar as especificações do rótulo em relação a curvas específicas de tempo-temperatura é fundamental. Um rótulo classificado para 200°C pode sobreviver a um ciclo de cinco minutos, mas falhar completamente durante um ciclo de trinta minutos. Os engenheiros devem validar o perfil térmico exato de suas prensas de fabricação específicas. A carga de calor cumulativa é muitas vezes mais destrutiva do que apenas o pico de temperatura.
Para ciclos prolongados, os materiais de poliimida são geralmente obrigatórios. Embora mais caros que o PET, oferecem a resistência térmica necessária para uma cura de longa duração. A tentativa de usar uma etiqueta PET padrão em um ciclo de pneu comercial de 45 minutos resultará em uma etiqueta carbonizada e ilegível e na perda de rastreabilidade de um ativo de alto valor.
Pressão, Deflexão do Molde e Construção Física
A pressão mecânica da bexiga de cura força o pneu verde contra o molde. Esta pressão intensa impacta diretamente a superfície da etiqueta. O formato da etiqueta e o corte e vinco desempenham papéis cruciais na resistência ao cisalhamento mecânico. O raio ou os cantos arredondados evitam o levantamento das bordas durante a expansão do molde. Cantos agudos de 90 graus criam pontos de concentração de tensão onde geralmente começa a descamação.
Evitar a gravação em relevo ou fantasmas nas etiquetas é essencial. Se a superfície do molde imprimir fortemente na etiqueta, distorcerá a imagem impressa. Essa distorção torna os códigos de barras 1D e 2D completamente impossíveis de serem lidos. A espessura adequada do substrato e os acabamentos protetores atenuam essa interferência mecânica. Alguns fabricantes usam um acabamento levemente texturizado no rótulo para difundir a pressão e evitar que o padrão do molde seja transferido para o código de barras.
A colocação da etiqueta em relação às aberturas de ventilação do molde também é crítica. Se uma etiqueta for colocada diretamente sobre uma microventilação, o ar preso que escapa pode abrir um buraco na etiqueta ou causar uma bolha enorme. Os operadores devem ser treinados para aplicar etiquetas em zonas seguras designadas no pneu verde para evitar estes riscos mecânicos.
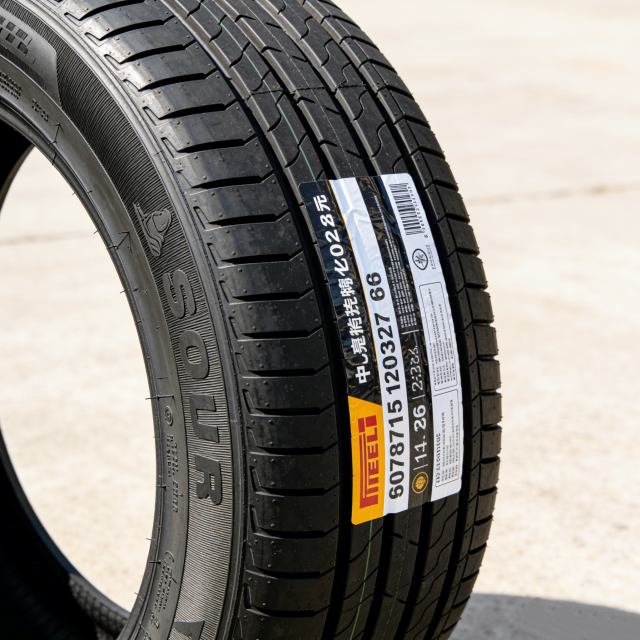
Melhores métodos de impressão para etiquetas de pneus vulcanizados
Impressão por transferência térmica: seleção de fita de resina
A impressão por transferência térmica é o padrão da indústria para etiquetagem de fábrica sob demanda. Produz imagens nítidas e de alto contraste, capazes de sobreviver a processos industriais rigorosos. A tecnologia utiliza uma cabeça de impressão aquecida para derreter a tinta de uma fita no substrato da etiqueta, criando uma ligação durável.
Fitas de resina ultraduráveis e resistentes ao calor são obrigatórias. As misturas de cera ou cera-resina derretem instantaneamente dentro da prensa de cura. As fitas de resina pura se interligam com o acabamento da etiqueta sob o calor da impressora, criando uma imagem indelével. Isso evita transferência de tinta, manchas ou desbotamento durante o ciclo de vulcanização. Se você usar uma fita de cera, o código de barras irá literalmente sair da etiqueta assim que o molde aquecer.
Combinar a fita de resina específica com o acabamento da etiqueta é uma tarefa crítica de engenharia. Nem todas as fitas de resina apresentam desempenho igual em todos os substratos. Você deve testar a combinação da fita e da etiqueta na própria prensa de cura para verificar se a tinta não se espalha na superfície do molde. A transferência de tinta para o molde requer o desligamento da prensa para limpeza abrasiva.
Fluxos de trabalho pré-impressos versus impressão sob demanda (internos)
A compra de etiquetas serializadas pré-impressas oferece simplicidade operacional. Elimina a manutenção da impressora e o gerenciamento do estoque de fitas no chão de fábrica. No entanto, reduz a flexibilidade para requisitos de dados dinâmicos. Se um cronograma de produção mudar repentinamente, talvez você não tenha disponível a sequência pré-impressa correta.
Os sistemas internos de impressão sob demanda permitem a geração imediata de números de lote, carimbos de data e hora e identificadores exclusivos. Este fluxo de trabalho requer impressoras industriais de transferência térmica equipadas com cabeçotes de impressão de alta resolução. Materiais vulcanizados pesados exigem hardware de impressora robusto, capaz de lidar com substratos espessos e altas temperaturas do cabeçote de impressão. As impressoras de mesa falharão rapidamente sob as demandas de impressão de etiquetas grossas e rígidas para pneus.
Manter a qualidade de impressão num ambiente de fábrica requer protocolos rigorosos. Poeira, partículas de borracha e óleos transportados pelo ar podem contaminar o cabeçote de impressão, causando pixels mortos e códigos de barras ilegíveis. Programações regulares de limpeza e gabinetes de impressora fechados são necessários para garantir um desempenho consistente de impressão sob demanda.
Escaneabilidade de código de barras e retenção de contraste pós-cura
Os sistemas automatizados de fábrica dependem de uma leitura perfeita de códigos de barras. As etiquetas devem atender aos rígidos padrões de classificação de código de barras ANSI/ISO pós-vulcanização. Normalmente, é necessária uma nota 'C' ou superior para uma digitalização automatizada contínua. O processo de cura naturalmente degrada ligeiramente o contraste, portanto a impressão inicial deve ser uma nota 'A' perfeita.
O acabamento do substrato interage diretamente com a iluminação da fábrica e a óptica do scanner. Os acabamentos foscos reduzem o brilho, melhorando a legibilidade para scanners a laser e sistemas automatizados de visão de câmeras. Os acabamentos brilhantes geralmente refletem a iluminação do teto, causando leituras incorretas do scanner e retardando as linhas de produção. Ao especificar uma etiqueta, opte sempre por um acabamento fosco ou acetinado para otimizar a digitalização óptica.
O tamanho e a densidade do código de barras também são importantes. Os códigos DataMatrix 2D de alta densidade oferecem correção robusta de erros, permitindo que o scanner leia os dados mesmo se uma pequena parte da etiqueta estiver danificada. Os códigos de barras 1D requerem mais espaço físico e são mais suscetíveis a falhas se uma única barra for arranhada ou distorcida durante o processo de cura.
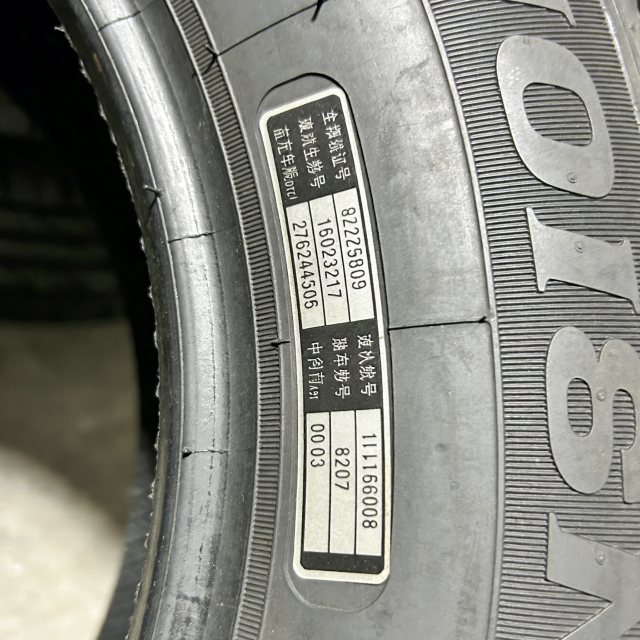
Como prevenir falhas nas etiquetas de pneus vulcanizados
Agentes de contaminação de superfície e desmoldantes
Os agentes desmoldantes representam o principal fator de risco para falha na adesão dos rótulos. Sprays à base de silicone e PTFE criam barreiras antiaderentes na superfície do molde. Esses produtos químicos são frequentemente transferidos para a área do rótulo, impedindo que o adesivo se adira à borracha. Mesmo pequenas quantidades de silicone podem neutralizar completamente as propriedades co-vulcanizantes do adesivo de etiquetas.
As estratégias de mitigação incluem a aplicação de revestimentos de barreira especializados na superfície do rótulo. Modificar as zonas de aplicação para evitar concentrações pesadas de agente desmoldante também melhora a adesão. Algumas instalações utilizam lavagem química localizada para preparar a superfície verde do pneu antes da colocação da etiqueta. Alternativamente, mudar para agentes desmoldantes à base de água e sem silicone pode melhorar drasticamente as taxas de retenção de rótulos.
Os operadores também devem garantir que suas mãos ou luvas estejam limpas ao aplicar os rótulos. Transferir óleos ou sujeira das luvas para o lado adesivo da etiqueta criará um ponto fraco na ligação, levando ao levantamento da borda depois que o pneu sair da prensa.
Tempo de aplicação: pneu verde vs. rotulagem pós-cura
A aplicação de rótulos em pneus verdes requer tempo e posicionamento precisos. Os operadores ou braços robóticos devem posicionar a etiqueta com precisão para evitar interferência no molde. A colocação adequada garante uma co-vulcanização ideal e evita que a etiqueta deslize durante o fechamento do molde. O pneu verde é pegajoso, mas a etiqueta deve ser pressionada com firmeza para eliminar bolhas de ar presas.
A rotulagem pós-cura envolve requisitos de materiais totalmente diferentes. As etiquetas energéticas utilizam adesivos agressivos à base de borracha aplicados em bandas de rodagem curadas a frio. A mistura desses fluxos de trabalho resulta em falha imediata da etiqueta e perda de rastreabilidade. Uma etiqueta de pré-cura aplicada a um pneu frio e curado simplesmente cairá, pois requer calor para ativar a química de ligação.
A automação é cada vez mais usada para rotulagem de pneus verdes. Os aplicadores robóticos garantem uma pressão de colocação consistente e um posicionamento exato, eliminando a variabilidade da aplicação manual. Essa consistência é crucial para manter altas taxas de leitura de códigos de barras no downstream.
Protocolos de teste: validando o desempenho do rótulo antes do dimensionamento
Testes piloto rigorosos evitam falhas catastróficas na produção. Comece com testes térmicos de laboratório para verificar a estabilidade do substrato e da tinta. Passe para testes de prensa em pequenos lotes usando pneus verdes reais e moldes de produção. Nunca implemente uma nova especificação de etiqueta em toda a fábrica sem uma validação extensiva.
Realize testes de câmara térmica em laboratório para verificar a estabilidade do material facial em temperaturas máximas de cura.
Execute testes de compatibilidade da fita para garantir que o código de barras impresso não se desloque ou manche sob o calor.
Passe um pequeno lote de 50 pneus verdes pelas prensas de cura padrão para avaliar a adesão inicial e o levantamento das bordas.
Digitalize todos os pneus de teste com equipamento óptico de fábrica para verificar os graus de código de barras ANSI/ISO pós-cura.
Submeta os pneus de teste curados a condições simuladas de armazenamento, incluindo exposição a raios UV e limpezas químicas, para validar a durabilidade a longo prazo.
Medir os principais indicadores de desempenho durante a fase piloto. Rastreie taxas de defeitos, taxas de leitura de código de barras e resistência ao descascamento. Avalie a resistência à migração química armazenando pneus de teste curados em condições simuladas de armazém por várias semanas. Somente depois de passar por todos esses portões você deverá aprovar o material para produção em larga escala.
Conformidade com os padrões da indústria (DOT, ECE)
Os mandatos de rastreabilidade exigem identificação permanente dos pneus. Os regulamentos do Departamento de Transportes (DOT) e os padrões da Comissão Económica para a Europa (ECE) exigem um acompanhamento preciso do ciclo de vida. Etiquetas vulcanizadas garantem que os fabricantes possam rastrear lotes específicos até a data exata e a máquina de origem. Esses dados são críticos durante investigações de segurança ou recalls direcionados de produtos.
As capacidades do fornecedor são extremamente importantes. Selecione parceiros que forneçam materiais que atendam aos padrões regulatórios globais. Sempre solicite fichas técnicas (TDS) completas para verificar as classificações de temperatura, a química do adesivo e as certificações de conformidade antes da implementação. Um fornecedor deve ser capaz de fornecer prova documentada do desempenho do seu rótulo sob perfis de cura específicos.
A falha em manter dados de rastreabilidade legíveis pode resultar em multas regulatórias severas e recalls forçados de lotes de pneus maiores que o necessário. Ao utilizar rótulos vulcanizados robustos, os fabricantes se protegem contra esses riscos de conformidade e garantem que possam identificar instantaneamente as execuções exatas de produção.
Conclusão
A seleção de uma solução confiável de identificação de pneus requer o suporte de um fornecedor que entenda de compostos de borracha, adesivos de covulcanização, condições de cura, compatibilidade de fitas de resina e fluxos de trabalho de rastreabilidade de fábrica. Fundada em 2008, A GAOFE desenvolve soluções especializadas de etiquetagem e sistemas de identificação industrial, incluindo etiquetas de pneus vulcanizados, consumíveis de impressão correspondentes, impressoras industriais, equipamentos de etiquetagem automatizados e software de rastreabilidade.
Defina com precisão as temperaturas máximas de cura e os ciclos de tempo mapeando os perfis térmicos de suas prensas específicas.
Identifique a compatibilidade específica do seu composto de borracha para garantir que o adesivo da etiqueta covulcanize adequadamente sem se degradar.
Selecione sistemas de impressão por transferência térmica à base de resina de alta qualidade e valide a compatibilidade da fita para garantir a legibilidade pós-cura.
Exija testes piloto rigorosos em seu equipamento de produção real, rastreando taxas de defeitos e graus de digitalização antes de aumentar a escala.
Solicite fichas técnicas abrangentes e rolos de amostras de fornecedores especializados em engenharia de etiquetas para iniciar a validação no chão de fábrica.
Perguntas frequentes
P: Qual é a temperatura máxima que as etiquetas de pneus vulcanizados podem suportar?
R: Etiquetas vulcanizadas de alto desempenho normalmente suportam temperaturas máximas de cura entre 150°C e 210°C. As etiquetas à base de poliimida atendem à extremidade superior desse espectro, tornando-as adequadas para a fabricação de pneus comerciais pesados.
P: Como as etiquetas vulcanizadas aderem aos pneus verdes durante a fabricação?
R: Eles usam adesivos especializados de reticulação. Durante o calor e a pressão do ciclo de cura, o adesivo reage quimicamente e co-vulcaniza com a borracha verde, criando uma ligação molecular permanente.
P: Qual o melhor método de impressão para etiquetas expostas ao processo de vulcanização?
R: A impressão por transferência térmica usando fitas de resina pura é o padrão da indústria. A tinta de resina suporta calor e pressão extremos sem manchas, garantindo que os códigos de barras permaneçam legíveis após a cura.
P: Os agentes desmoldantes podem impedir a aderência das etiquetas dos pneus vulcanizados?
R: Sim. Os agentes desmoldantes à base de silicone ou PTFE criam uma barreira antiaderente que bloqueia a ligação adesiva. Revestimentos de etiquetas especializados e posicionamento preciso da aplicação são necessários para mitigar essa interferência.
P: Qual é a diferença entre uma etiqueta de pneu vulcanizado pré-cura e uma etiqueta energética de pneu pós-cura?
R: Os rótulos de pré-cura são aplicados em pneus verdes, sobrevivem à prensa de vulcanização e fornecem rastreabilidade permanente do ciclo de vida. Os rótulos energéticos pós-cura são aplicados a pneus acabados para exibição no varejo e não sobrevivem ao calor extremo.
P: Preciso de uma fita de transferência térmica especial para imprimir etiquetas vulcanizadas?
R: Sim. As fitas padrão de cera ou resina de cera derreterão e ficarão borradas dentro da prensa de cura. Você deve usar fitas de resina pura ultraduráveis e resistentes ao calor, projetadas especificamente para ambientes industriais agressivos.


