Stregkodefejl i industri- og forsyningskædemiljøer udløser alvorlige driftsmæssige og økonomiske forstyrrelser. Ulæselige stregkoder fører direkte til forhandlertilbageførsler, afviste forsendelser, usporbare aktiver og systemisk driftsnedetid. Opnåelse af et holdbart, kompatibelt print kræver nøjagtig kemisk og mekanisk justering mellem tre forskellige variabler: etiketsubstratet, båndets formulering og printerens hardwarespecifikationer. Forkert tilpasning af disse komponenter fører uundgåeligt til udtværing, beskadigelse af printhovedet eller klæbemiddelfejl.
Denne vejledning fungerer som en teknisk evalueringsramme for indkøbs- og driftsteams. Det giver de nødvendige specifikationer for at vælge den rigtige Termiske overførselsetiketter identificerer den optimale båndparring og sikrer streng hardwarekompatibilitet baseret på specifikke miljøkrav.
Materialesynergi er ikke-omsættelig: Voksbånd parres med papiretiketter; voks/harpiks-par med coated papir og mat syntetisk; fuld harpiks er udelukkende til højglans syntetiske termotransferetiketter.
Printhovedteknologi dikterer båndkemi: Standard fladhovedprintere og nærkantsprintere kræver helt forskellige farvebåndsformuleringer på grund af variationer i vinkel, tryk og opvarmningscyklusser.
Miljøet dikterer underlaget: Etiketmateriale og klæbemiddelvalg skal være omvendt konstrueret fra den hårdeste tilstand, som etiketten vil møde (f.eks. UV-eksponering, kemiske bade, ekstreme temperaturer, slid).
Begrænsningsmuligheder for hardwarebegrænsninger: Printerspecifikationer – specifikt maksimal ydre diameter på rullen (OD), kernestørrelse og båndbelægningskonfiguration (CSI vs. CSO) – dikterer, hvilke etiket- og farvebåndsformater der kan implementeres.
Hardwarelevetid > Enhedsomkostninger: Overspecificering af bånd spilder budget, mens underspecificering fører til for tidlig skrivehovedsvigt og overholdelsesbøder, der dværger de oprindelige materialebesparelser.
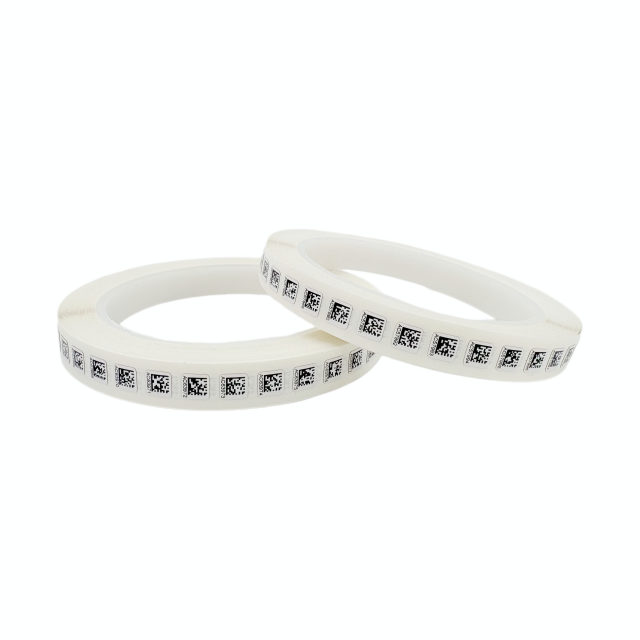
Hvordan termiske overførselsetiketter, farvebånd og printere arbejder sammen
Den termiske overførselsprocessen er afhængig af den præcise smeltning af blæk fra et bånd på et substrat via et opvarmet printhoved. Denne operation danner en teknisk triade, hvor printeren, båndet og etiketten skal fungere som et samlet system. Printhovedet tilfører målrettet termisk energi til båndet og overfører blækformuleringen direkte på etiketoverfladen, der passerer under det. Du kan ikke bytte en komponent uden at vurdere, hvordan det påvirker de to andre.
Inden for dette system fungerer det termiske overføringsbånd som et kritisk bagskjold for printhovedet. Båndet skal altid være bredere end etiketholderen eller foringen. Hvis båndet er for smalt, vil den slibende kant af etiketmaterialet slibe direkte mod printhovedets sarte varmeelementer. Denne fysiske slibning forårsager hurtig og irreversibel skade på printhovedglasset, hvilket fører til døde pixels og lodrette hvide linjer gennem dine udskrevne stregkoder.
Et vellykket match mellem disse komponenter opnår høj kantdefinition, der er nødvendig for stregkodescannere, permanent forankring af blækket til etiketsubstratet og minimal friktion mod printhovedet. Når disse elementer falder ud af justering, opstår der øjeblikkelige symptomer på produktionsgulvet. Operatører vil opleve båndsnap, overdreven statisk opbygning, spøgelser af udskrevne billeder og i sidste ende ulæselige stregkoder, der ikke kan verificeres.
Forståelse af skrivehovedets mekanik er nødvendig for at diagnosticere fejl. Printhovedet består af hundredvis af mikroskopiske varmeelementer. Disse elementer pulserer til og fra i millisekunder. Hvis farvebåndet kræver for meget energi til at smelte blækket, skal printeren køre ved en højere mørkeindstilling. At køre et printhoved ved maksimalt mørke forkorter dets levetid betydeligt på grund af termisk stress. Derfor kan du ved at matche farvebåndets smeltepunkt til substratets overfladeenergi køre printeren ved lavere temperaturer, hvilket bevarer hardwaren.
Sådan vælger du termiske overførselsetiketter til forskellige miljøer
Valg af det korrekte medie begynder med at definere de miljømæssige basislinjer. Driften skal gennemføre en grundig revision af mærkets livscyklus. Dette omfatter evaluering af indendørs kontra udendørs eksponering, potentiel kemisk kontakt, ekstreme temperatursvingninger og de fysiske egenskaber af påføringsoverfladen. Du skal lave omvendt konstruktion af etiketkonstruktionen fra den hårdeste tilstand, den vil møde.
Klæbemidlers rolle i termiske overførselssystemer
Udvælgelsen af klæbemiddel er lige så kritisk som ansigtsmaterialet. Klæbemidlet skal bevare sin vedhæftning under de specifikke belastninger i driftsmiljøet. En premium syntetisk etiket er ubrugelig, hvis klæbemidlet fejler, og etiketten falder af aktivet.
| Klæbemiddeltype |
Primære egenskaber |
Bedste anvendelsestilfælde |
Begrænsninger |
| Akrylbaseret Permanent |
Høj UV-modstand, langvarig bindingsstyrke, modstår temperatursvingninger. |
Udendørs aktivsporing, syntetiske etiketter, metaloverflader. |
Lavere initial tackling; kræver 24 timer at helbrede fuldstændigt. |
| Gummibaseret Hot Melt |
Aggressiv initial klæbeevne, binder godt til ru eller porøse overflader. |
Bølgepap, forsendelseskasser, ru plast. |
Nedbrydes hurtigt under UV-lys og høj varme. |
| High-Tack akryl |
Kombinerer høj indledende greb med langvarig holdbarhed. |
Plast med lav overfladeenergi (LSE), pulverlakerede metaller. |
Svært at fjerne uden at efterlade tunge rester. |
| Aftagelig/Repositionerbar |
Lav vedhæftning, fjerner rent uden at rive ansigtspapiret i stykker. |
Tasker, genanvendelige beholdere, midlertidige lagermærker. |
Mislykkes, hvis den udsættes for kraftig friktion eller fugt. |
Papir termiske overføringsetiketter
Papirsubstrater tjener primært til kortsigtet logistik, forsendelse og grundlæggende lagersporing. De repræsenterer de laveste anskaffelsesomkostninger, men har betydelige begrænsninger. Papir forbliver meget modtageligt for fugt, rivning og mekanisk slid. Hvis en papiretiket bliver våd, kollapser den strukturelle integritet af forsiden. Du bør kun angive papiretiketter til miljøer, hvor etikettens levetid måles i dage eller uger, og miljøet er strengt klimakontrolleret.
Syntetiske etiketter (polypropylen og polyester)
Syntetiske substrater dominerer aktivsporing, mærkning af udendørsudstyr, bilfremstilling og sundhedsapplikationer. Polypropylen tilbyder fremragende fleksibilitet og fugtbestandighed, hvilket gør den velegnet til buede overflader som hætteglas eller tromler. Polyester giver stiv holdbarhed, exceptionel høj varmebestandighed og robust kemisk forsvar. Polyester fungerer som standard for sporing af varigt gods, mærkeplader og bilapplikationer under motorhjelmen. Når du parrer bånd med disse syntetiske materialer, skal du bruge voks/harpiks eller fuld harpiks for at sikre, at blækket ankre korrekt til den glatte plastikoverflade.
Specialunderlag (polyimid/Kapton)
Polyimidmaterialer er udviklet specifikt til fremstilling af printkort (PCB) og rumfartsapplikationer. Denne ydeevneprofil gør det muligt for etiketterne at overleve bølgeloddeprocesser, ekstreme industrielle udvaskninger og langvarig eksponering for skrappe opløsningsmidler. Polyimidetiketter kan modstå flashtemperaturer på over 500 grader Fahrenheit. Udskrivning på polyimid kræver ultraholdbare fuldharpiksbånd og højopløsningsprinthoveder for at sikre, at mikrostregkoderne forbliver scanbare efter kemiske bade.
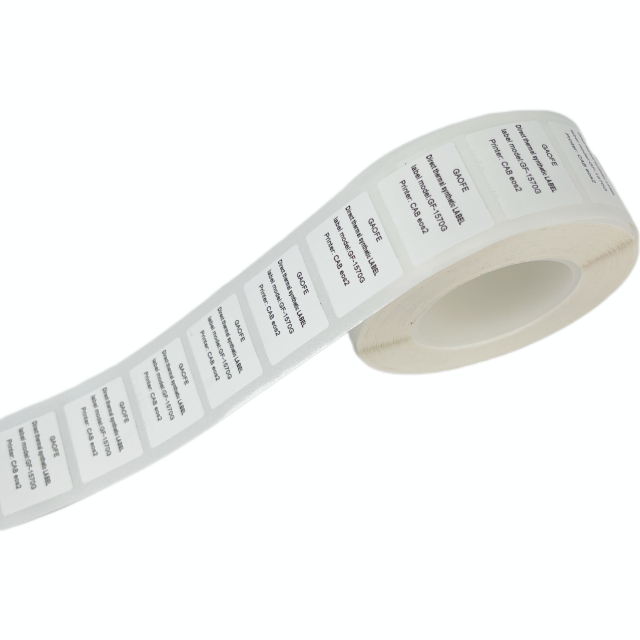
Sådan vælger du det rigtige bånd til termiske overførselsetiketter
Båndkemi skal matche overfladeenergien og egenskaberne for den valgte Termiske overførselsetiketter . Brug af den forkerte farvebåndsformulering garanterer udskriftsfejl. Blækket vil enten ikke overføres fra båndholderen, eller det vil tørre direkte af etiketoverfladen med minimal friktion.
Voks bånd
Voksbånd er udelukkende kompatible med ubestrøede og coatede papiretiketter. De har et lavt smeltepunkt, hvilket kræver minimal energi fra printhovedet. Selvom de er effektive til store forsendelsesoperationer, forbliver voksudskrifter meget sårbare over for ridser, udtværing og kemisk eksponering. Hvis du trækker din negl hen over en stregkode med vokstryk, vil blækket udtværes. Brug voksbånd udelukkende til kortvarige transitetiketter, hvor holdbarhed ikke er en faktor.
Voks/harpiksbånd
Voks/harpiksformuleringer bygger bro mellem økonomi og holdbarhed. De kombinerer effektivt med coated papir og mat syntetiske materialer som polypropylen. Disse bånd har et moderat smeltepunkt og tilbyder fremragende modstandsdygtighed over for moderat mekanisk slid og mild kemisk eksponering. Hvis dine etiketter udsættes for lejlighedsvis håndtering, mindre fugt eller friktion under transport, giver voks/harpiks den nødvendige holdbarhedsopgradering i forhold til standardvoks.
Fuldt harpiksbånd
Fuldharpiksbånd er strengt designet til blank syntetisk, inklusive polyester og polyimid. De har et højt smeltepunkt, hvilket kræver højere printhovedenergi for at opnå overførsel. Det resulterende print skaber en næsten permanent binding, der er meget modstandsdygtig over for skrappe opløsningsmidler som acetone eller bremsevæske samt langvarig eksponering for UV-lys. Du kan ikke bruge hele harpiksbånd på papiretiketter; den høje varme, der kræves for at smelte harpiksen, vil brænde papirsubstratet, og harpiksen vil ikke forankre til de porøse papirfibre.
Båndopbevaring og holdbarhed
Miljøeksponering forringer båndets kemi længe før udskrivning finder sted. Opbevaring af farvebånd i miljøer med for høj varme eller høj luftfugtighed ændrer blækformuleringen. De fleste producenter anbefaler at opbevare bånd mellem 40 og 85 grader Fahrenheit, med relativ luftfugtighed mellem 20 og 80 procent. Hvis du opbevarer bånd i et varmt lager i nærheden af loftet, kan voksen eller harpiks forsmelte og smelte sammen til bærerens bagside. Dette fører til blækafskalning, dårlig overførsel og inkonsekvent printtæthed under produktionen. Roter altid båndbeholdningen ved at bruge en først-ind, først-ud-opgørelsesmetode.
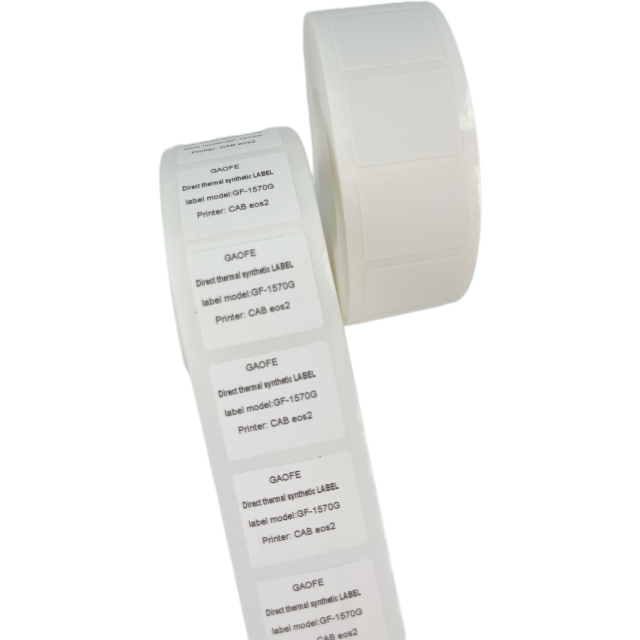
Sådan matcher du printerspecifikationer med etiketter og bånd
Hardwarespecifikationer dikterer, hvilke mediekombinationer der kan implementeres med succes på produktionsgulvet. Ignorering af hardwarebegrænsninger fører til øjeblikkelig driftsfejl. Du skal kontrollere, at mediets fysiske dimensioner passer til printerens chassis, og at båndets kemi passer til printhovedets arkitektur.
Printhead Technology (Flathead vs. Near-Edge)
Flathead-printere placerer varmeelementerne fladt mod mediet. Denne arkitektur kræver standardbånd designet til en langsommere, stabil udgivelsescyklus. Båndet og etiketten forbliver i kontakt et kort stykke efter at have passeret varmeelementerne. Omvendt placerer nærkantsprintere varmeelementerne i den yderste kant af printhovedet, hvilket muliggør usædvanlig højhastighedsudskrivning, der ofte bruges i fleksibel emballage. Near-edge systemer kræver specialiserede farvebåndsformuleringer designet til øjeblikkelig blækfrigivelse. Du kan ikke bruge et fladt bånd i en nærkantsprinter; blækket overføres ikke hurtigt nok, hvilket resulterer i tomme eller stærkt falmede etiketter.
Printhovedopløsning (DPI-krav og hastighedsafvejninger)
Opløsning dikterer klarheden af det udskrevne billede og påvirker direkte gennemløbshastigheden. Højere opløsning kræver langsommere printhastigheder for at lade varmeelementerne cykle præcist.
203 DPI: Standard for forsendelsesetiketter, pallemærker og stor tekst. Denne opløsning giver mulighed for maksimal højhastighedsgennemstrømning, ofte over 10 tommer pr. sekund.
300 DPI: Nødvendig til stregkoder med høj tæthed, QR-koder og lille tekst, der findes på aktivmærker eller produktoverholdelsesetiketter. Generering af tætte koder kræver lavere udskrivningshastigheder for at bevare kantdefinitionen.
600 DPI: Anvendes til mikroprint på elektronik, PCB-plader og farmaceutiske hætteglas. Denne opløsning kræver præcis hastighed-til-varme-kalibrering for at forhindre båndbrænding og sikre skarp kantdefinition på små 2D-stregkoder.
Båndkonfiguration (CSI vs. CSO)
Bånd er fremstillet med blækket vendende indad (Coated Side In - CSI) eller udad (Coated Side Out - CSO). Bestemt printermærker kræver specifikke konfigurationer baseret på deres spindelmekanik. For eksempel bruger Zebra-printere typisk CSO, mens ældre Datamax- eller Sato-modeller ofte kræver CSI. Indlæsning af den forkerte konfiguration vil smelte blækket direkte på printhovedelementerne, hvilket kræver øjeblikkelig og kedelig rengøring med isopropylalkohol for at forhindre permanent skade. Du kan teste et ukendt bånd ved at sætte et stykke tape på ydersiden af rullen; hvis der kommer blæk af på båndet, er det CSO.
Kernestørrelser og rulledimensioner
Mediedimensioner skal fysisk passe inden i printerens chassis. Desktopprintere kræver typisk 0,5-tommers eller 1-tommers kerner med mindre ydre diametre (OD), normalt maksimalt ved 5 tommer. Industrielle printere anvender robuste 3-tommer kerner og kan nemt rumme 8-tommer OD-ruller for at understøtte kontinuerlige printoperationer i store mængder. Forsøg på at tvinge en 8-tommer rulle ind i en stationær printer vil blokere fremføringsmekanismen og brænde stepmotoren ud.
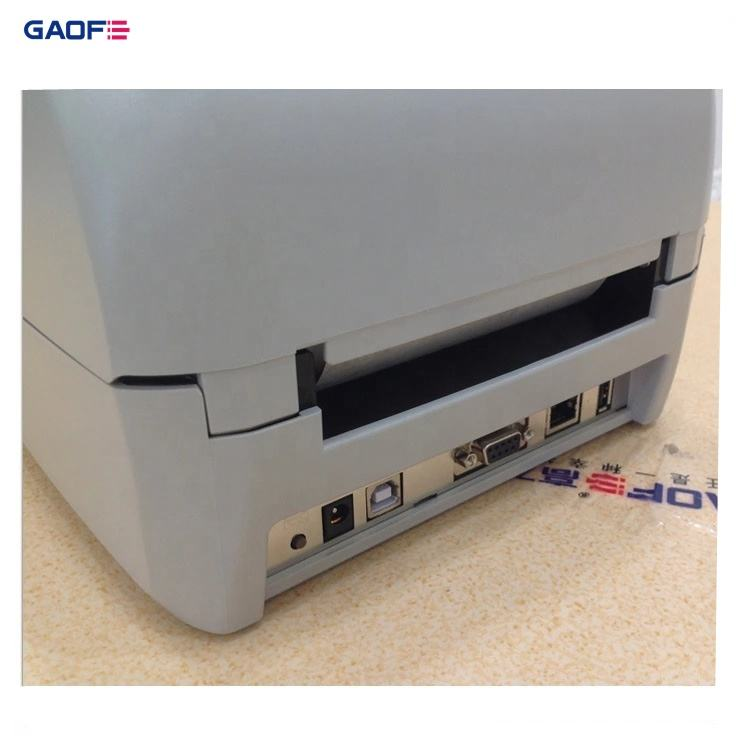
Etiket- og båndomkostninger vs. printerlevetid
Indkøbsbeslutninger, der udelukkende er fokuseret på forudgående materialeomkostninger, skaber ofte alvorlige downstream-forpligtelser. Anvendelse af meget slibende papiretiketter eller bånd af lav kvalitet fremskynder slitage af printhoved betydeligt. Friktionen, der genereres af substandardmedier, fjerner den beskyttende belægning fra printhovedelementerne. Dette gør en mindre materialebesparelse til en massiv udskiftning af hardware og uplanlagt nedetid. Et bånd af høj kvalitet fungerer som et smøremiddel, forlænger printhovedets levetid og reducerer vedligeholdelsesintervaller.
Overholdelse og certificering repræsenterer en anden kritisk evalueringsmetrik. Mange industrier kræver UL/CSA-anerkendte etiket-og-bånd-kombinationer. Disse certificeringer garanterer, at den trykte etiket forbliver læselig og fastgjort under specifikke miljøforhold. Udskiftning af et certificeret bånd til et ikke-verificeret alternativ annullerer øjeblikkeligt overholdelse. Dette udsætter operationen for regulatoriske sanktioner, mislykkede revisioner og produktafvisning ved modtagepladsen.
Operationer skal også evaluere afvejningen mellem standardisering og specialisering. Standardisering på en mellemlags-etiket- og farvebåndskombination på tværs af en hel facilitet reducerer lagerkompleksiteten og forhindrer operatører i at indlæse det forkerte medie. Håndtering af flere specialiserede SKU'er sikrer dog optimal ydeevne til meget specifikke miljøtrusler, hvilket forhindrer for tidlig etiketfejl i barske zoner som kemisk udvaskning eller udendørs opbevaringsgårde. Du skal afbalancere lagerbeholdningen mod de tekniske krav i din hårdeste applikation.
Sådan tester du termiske overførselsetiketter og retter udskrivningsproblemer
Validering af medieydelse kræver streng intern kvalitetskontrol og standardiserede testprotokoller før implementering i fuld skala. Antag aldrig, at en etiket- og båndkombination vil fungere udelukkende baseret på et spec-ark. Du skal teste de udskrevne etiketter på de faktiske overflader, de vil klæbe til, under de faktiske forhold, de vil møde.
In-house kvalitetskontrol og testprotokoller
Tape-testen (ASTM D3359): Udskriv en teststregkode. Påfør standard transparent klæbende tape fast over det trykte område. Gnid tapen for at sikre fuld kontakt. Træk båndet hurtigt væk i en 180 graders vinkel. Undersøg tapen og etiketten. Hvis blæk overføres til tapen, svigter bånd-til-substrat-vedhæftningen. Du har brug for et bånd af højere kvalitet eller en højere printhovedtemperatur.
Gnid-/ridsetesten: Evaluer mekanisk slid ved hjælp af industrielle gnidningstestere eller manuelle slidforsøg. Brug en metalkant eller en ru klud til aggressivt at gnide den trykte stregkode. Bekræft, at stregkoden forbliver scanbar efter 50 til 100 gennemløb.
Verifikation af kemisk resistens: Udsæt trykte etiketter for målrettede opløsningsmidler, der er til stede i dit anlæg. Nedsænk etiketterne i isopropylalkohol, vand og industriolier i 24 timer. Tør etiketterne aggressivt efter iblødsætning for at kontrollere, at blækket forbliver læseligt og fast forankret til underlaget.
Adhæsion Dwell Time Test: Påfør etiketten på måloverfladen. Vent 24 timer på, at klæbemidlet er hærdet helt. Forsøg at pille etiketten af. En vellykket permanent klæbemiddel vil få overfladen til at rive i stykker, før klæberen slipper fra overfladen.
Fejlfinding af almindelige fejl
Problemer med båndrynkning og sporing: Rynkning stammer typisk fra forkert printhovedtryk, forkerte bånd- og etiketbredder eller forkert justerede forsyningsspindler. Diagonale utrykte linjer på tværs af dine etiketter indikerer, at båndet er rynket. Afbød dette ved at kalibrere printhovedets vippetryk, sikre at vipperne er placeret jævnt over mediebredden og verificere korrekt mediespænding på tværs af nettet.
Dårlig blækoverførsel eller afskalning: Afskalning opstår, når der udskrives for hurtigt, arbejde med printhovedtemperaturer indstillet for lavt, ved brug af et fladt bånd på en nærkantsprinter eller ved en fejl ved at parre et harpiksbånd med en papiretiket. Juster mørkhedsindstillingerne opad i små trin, sænk udskrivningshastigheden, og kontroller nøje den kemiske kompatibilitet mellem farvebåndet og underlaget.
Adhæsive Ooze: Oozing sker, når du bruger den forkerte klæbemiddeltype til printerens driftstemperatur, hvilket forårsager klæbrig ophobning på pladevalsen og mediestyrene. Denne ophobning får etiketter til at sætte sig fast og vikles rundt om rullen. Angiv etiketter med klæbemidler, der er klassificeret til det specifikke udskrivningsmiljø, og rengør pladevalsen regelmæssigt med isopropylalkohol.
Konklusion
At vælge den rigtige etiket, bånd og printerkombination kræver mere end at sammenligne individuelle specifikationer; det kræver også praktisk afprøvning og support fra en leverandør, der er fortrolig med krævende industrielle miljøer. Etableret i 2008, GAOFE har specialiseret sig i forskning, udvikling og fremstilling af specialetiketteringsløsninger og industrielle identifikationssystemer, leverer etiketter, bånd, printudstyr, automatiserede etiketløsninger og sporbarhedsstøtte til industrier som elektronik, sundhedspleje, bilproduktion og logistik.
Definer den primære miljøtrussel, som mærket vil stå over for, før du ser på materialemuligheder.
Vælg det passende etiketsubstrat og klæbemiddel for at modstå den specifikke trussel.
Match farvebåndsformuleringen til det valgte substrat, og bekræft kompatibiliteten med din printhovedteknologi.
Anmod om prøveruller til pilottestning i faktiske produktionsmiljøer før bulkkøb.
Rådfør dig direkte med en mediespecialist for UL/CSA-overensstemmelsesverifikation for at sikre overholdelse af lovgivningen.
FAQ
Q: Kan jeg bruge direkte termiske etiketter i en termotransferprinter?
A: Ja, de fleste termotransferprintere kan fungere i direkte termisk tilstand. Du skal fjerne båndet og justere printerindstillingerne til direkte termisk. Etiketterne skal dog have en varmefølsom belægning, og det resulterende tryk vil ikke tilbyde holdbarheden eller UV-bestandigheden som termisk transfertryk.
Q: Hvordan ved jeg, om jeg har brug for et voks- eller harpiksbånd?
A: Baser dit valg på etiketmaterialet. Brug udelukkende voksbånd til ubestrøede eller coatede papiretiketter i miljøer med lav slidstyrke. Brug fuldharpiksbånd til blanke syntetiske etiketter, der kræver ekstrem kemikalie-, varme- og UV-resistens.
Spørgsmål: Hvad er forskellen mellem fladt og nærkantsbånd?
A: Flathead-bånd er formuleret til en langsommere, stabil blækfrigivelse, når mediet passerer under flade varmeelementer. Near-edge bånd er kemisk konstrueret til øjeblikkelig blækfrigivelse, der rummer højhastigheds, vinklede varmeelementer, der findes i nærkantsprintere. De er ikke udskiftelige.
Q: Hvad er forskellen mellem Coated Side In (CSI) og Coated Side Out (CSO) bånd?
A: Dette refererer til, hvilken side af båndet, der holder blækket. CSI har blækket vendt mod indersiden af rullen, mens CSO har blækket vendt udad. Din printers spindelmekanik dikterer, hvilken konfiguration der kræves; ved at bruge den forkerte smelter blæk på printhovedet.
Sp: Hvorfor knækker mit termotransferbånd under udskrivning?
A: Båndet snapper normalt på grund af overdreven varme i printhovedet, forkert printhovedtryk eller brug af et bånd, der er for smalt til etiketsubstratet. Sænk mørkhedsindstillingerne, og kontroller, at båndbredden overstiger etiketforingens bredde.


