La falla de los códigos de barras en entornos industriales y de cadena de suministro desencadena graves interrupciones operativas y financieras. Los códigos de barras ilegibles conducen directamente a devoluciones de cargos por parte de los minoristas, envíos rechazados, activos imposibles de rastrear y tiempo de inactividad operativa sistémica. Lograr una impresión duradera y compatible requiere una alineación química y mecánica exacta entre tres variables distintas: el sustrato de la etiqueta, la formulación de la cinta y las especificaciones del hardware de la impresora. La falta de coincidencia de estos componentes provoca inevitablemente manchas, daños en el cabezal de impresión o fallos en el adhesivo.
Esta guía sirve como marco de evaluación técnica para los equipos de adquisiciones y operaciones. Proporciona las especificaciones necesarias para seleccionar el correcto. Las etiquetas de transferencia térmica identifican la combinación óptima de cintas y garantizan una estricta compatibilidad de hardware basada en demandas ambientales específicas.
La sinergia material no es negociable: las cintas de cera se combinan con etiquetas de papel; pares cera/resina con papeles estucados y sintéticos mate; La resina completa es estrictamente para etiquetas sintéticas de transferencia térmica de alto brillo.
La tecnología del cabezal de impresión dicta la química de la cinta: las impresoras de cabezal plano estándar y las impresoras cercanas al borde requieren formulaciones de cinta completamente diferentes debido a las variaciones en el ángulo, la presión y los ciclos de calentamiento.
El entorno dicta el sustrato: La selección del material de la etiqueta y del adhesivo debe realizarse mediante ingeniería inversa teniendo en cuenta las condiciones más duras a las que se enfrentará la etiqueta (p. ej., exposición a los rayos UV, baños químicos, temperaturas extremas, abrasión).
Las restricciones de hardware limitan las opciones: las especificaciones de la impresora, específicamente el diámetro exterior (OD) máximo del rollo, el tamaño del núcleo y la configuración del recubrimiento de la cinta (CSI frente a CSO), dictan qué formatos de etiquetas y cintas se pueden implementar.
Vida útil del hardware > Costo unitario: Las especificaciones excesivas de las cintas desperdician el presupuesto, mientras que las especificaciones insuficientes conducen a fallas prematuras del cabezal de impresión y multas de cumplimiento que eclipsan los ahorros iniciales de material.
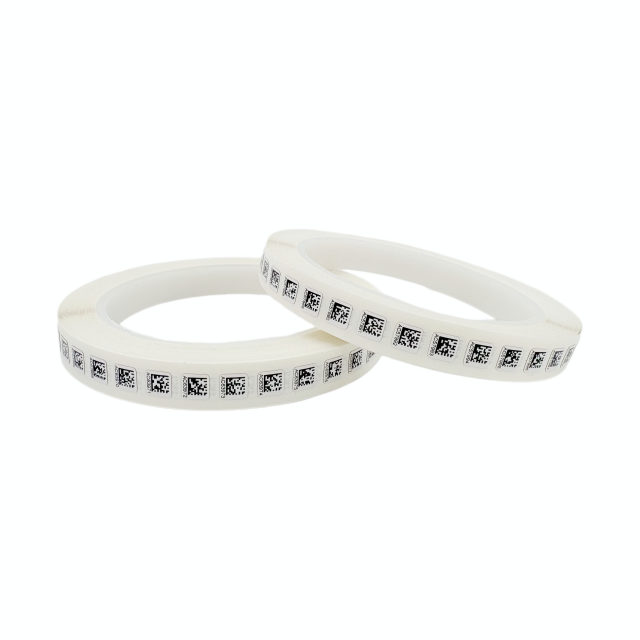
Cómo funcionan juntas las etiquetas, cintas e impresoras de transferencia térmica
El proceso de transferencia térmica se basa en la fusión precisa de la tinta de una cinta sobre un sustrato mediante un cabezal de impresión calentado. Esta operación forma una tríada técnica donde la impresora, la cinta y la etiqueta deben funcionar como un sistema unificado. El cabezal de impresión aplica energía térmica específica a la cinta, transfiriendo la formulación de tinta directamente a la superficie de la etiqueta que pasa por debajo. No se puede intercambiar un componente sin evaluar cómo afecta a los otros dos.
Dentro de este sistema, la cinta de transferencia térmica actúa como un protector de respaldo fundamental para el cabezal de impresión. La cinta siempre debe ser más ancha que el portaetiquetas o el soporte. Si la cinta es demasiado estrecha, el borde abrasivo del material de la etiqueta rozará directamente los delicados elementos calefactores del cabezal de impresión. Este pulido físico provoca daños rápidos e irreversibles en el cristal del cabezal de impresión, lo que provoca píxeles muertos y líneas blancas verticales en los códigos de barras impresos.
Una combinación exitosa entre estos componentes logra la alta definición de los bordes necesaria para los lectores de códigos de barras, el anclaje permanente de la tinta al sustrato de la etiqueta y una fricción mínima contra el cabezal de impresión. Cuando estos elementos no están alineados, surgen síntomas inmediatos en la planta de producción. Los operadores experimentarán roturas de cinta, acumulación excesiva de estática, imágenes fantasma en las imágenes impresas y, en última instancia, códigos de barras ilegibles que no superan la clasificación de verificación.
Es necesario comprender la mecánica del cabezal de impresión para diagnosticar fallas. El cabezal de impresión consta de cientos de elementos calefactores microscópicos. Estos elementos se encienden y apagan en milisegundos. Si la cinta requiere demasiada energía para derretir la tinta, la impresora debe funcionar con una configuración de oscuridad más alta. Hacer funcionar un cabezal de impresión en la máxima oscuridad continuamente acorta significativamente su vida útil debido al estrés térmico. Por lo tanto, hacer coincidir el punto de fusión de la cinta con la energía superficial del sustrato le permite utilizar la impresora a temperaturas más bajas, preservando el hardware.
Cómo elegir etiquetas de transferencia térmica para diferentes entornos
La selección del medio correcto comienza con la definición de las líneas de base ambientales. Las operaciones deben realizar una auditoría exhaustiva del ciclo de vida de la etiqueta. Esto incluye evaluar la exposición en interiores versus exteriores, posible contacto químico, fluctuaciones extremas de temperatura y las características físicas de la superficie de aplicación. Debe aplicar ingeniería inversa a la construcción de la etiqueta a partir de las condiciones más duras a las que se enfrentará.
El papel de los adhesivos en los sistemas de transferencia térmica
La selección del adhesivo es tan crítica como el material frontal. El adhesivo debe mantener su unión bajo las tensiones específicas del entorno operativo. Una etiqueta sintética premium es inútil si el adhesivo falla y la etiqueta se cae del activo.
| Tipo de adhesivo |
Características principales |
Mejores casos de uso |
Limitaciones |
| Permanente a base de acrílico |
Alta resistencia a los rayos UV, fuerza de unión a largo plazo, soporta cambios de temperatura. |
Seguimiento de activos exteriores, etiquetas sintéticas, superficies metálicas. |
Baja adherencia inicial; Requiere 24 horas para curar completamente. |
| Fusión en caliente a base de caucho |
Tack inicial agresivo, se adhiere bien a superficies rugosas o porosas. |
Cartón ondulado, cajas de envío, plásticos rugosos. |
Se degrada rápidamente bajo la luz ultravioleta y altas temperaturas. |
| Acrílico de alta adherencia |
Combina un alto agarre inicial con una durabilidad a largo plazo. |
Plásticos de baja energía superficial (LSE), metales con recubrimiento en polvo. |
Difícil de quitar sin dejar residuos pesados. |
| Extraíble/reposicionable |
Baja adherencia, se retira limpiamente sin rasgar la cara. |
Totes, contenedores reutilizables, etiquetas de inventario temporales. |
Fallará si se expone a una fuerte fricción o humedad. |
Etiquetas de papel de transferencia térmica
Los sustratos de papel sirven principalmente para logística a corto plazo, envío y seguimiento básico de inventario. Representan el costo de adquisición más bajo pero conllevan limitaciones importantes. El papel sigue siendo muy susceptible a la humedad, el desgarro y la abrasión mecánica. Si una etiqueta de papel se moja, la integridad estructural del frontal colapsa. Sólo debe especificar etiquetas de papel para entornos donde la vida útil de la etiqueta se mide en días o semanas y el entorno tiene un clima estrictamente controlado.
Etiquetas sintéticas (polipropileno y poliéster)
Los sustratos sintéticos dominan el seguimiento de activos, el etiquetado de equipos para exteriores, la fabricación de automóviles y las aplicaciones sanitarias. El polipropileno ofrece una excelente flexibilidad y resistencia a la humedad, lo que lo hace adecuado para superficies curvas como viales o tambores. El poliéster proporciona una durabilidad rígida, una alta resistencia al calor excepcional y una sólida defensa química. El poliéster sirve como estándar para el seguimiento de bienes duraderos, placas de características y aplicaciones automotrices debajo del capó. Al combinar cintas con estos materiales sintéticos, debe usar cera/resina o resina completa para garantizar que la tinta se fije correctamente a la superficie plástica lisa.
Sustratos especiales (poliimida/Kapton)
Los materiales de poliimida están diseñados específicamente para aplicaciones aeroespaciales y de fabricación de placas de circuito impreso (PCB). Este perfil de rendimiento permite que las etiquetas sobrevivan a procesos de soldadura por ola, lavados industriales extremos y exposición prolongada a disolventes agresivos. Las etiquetas de poliimida pueden soportar temperaturas súbitas superiores a los 500 grados Fahrenheit. La impresión en poliimida requiere cintas de resina ultraduraderas y cabezales de impresión de alta resolución para garantizar que los microcódigos de barras sigan siendo escaneables después de los baños químicos.
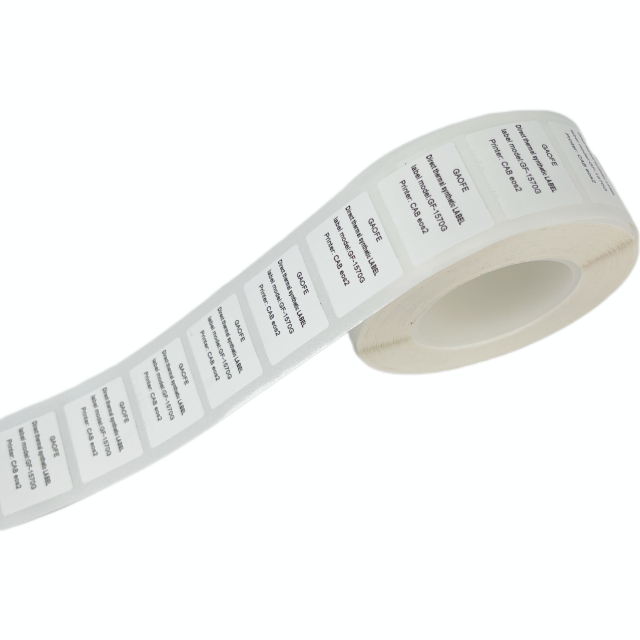
Cómo elegir la cinta adecuada para etiquetas de transferencia térmica
La química de la cinta debe coincidir con la energía superficial y las características del material elegido. Etiquetas de transferencia térmica . El uso de una formulación de cinta incorrecta garantiza fallas en la impresión. La tinta no se transferirá del transportador de cinta o se borrará de la superficie de la etiqueta con una fricción mínima.
Cintas de cera
Las cintas enceradas son compatibles exclusivamente con etiquetas de papel estucado y no estucado. Presentan un punto de fusión bajo y requieren una energía mínima del cabezal de impresión. Si bien son eficaces para operaciones de envío de gran volumen, las impresiones en cera siguen siendo muy vulnerables a rayones, manchas y exposición a sustancias químicas. Si arrastra la uña sobre un código de barras impreso en cera, la tinta se manchará. Utilice cintas enceradas estrictamente para etiquetas de tránsito a corto plazo donde la durabilidad no es un factor.
Cintas de cera/resina
Las formulaciones de cera/resina cierran la brecha entre economía y durabilidad. Combinan eficazmente con papeles estucados y materiales sintéticos mate como el polipropileno. Estas cintas poseen un punto de fusión moderado y ofrecen una excelente resistencia a la abrasión mecánica moderada y la exposición química suave. Si sus etiquetas enfrentan manipulación ocasional, humedad leve o fricción durante el transporte, la cera/resina proporciona la mejora de durabilidad necesaria sobre la cera estándar.
Cintas de resina completa
Las cintas totalmente de resina están diseñadas estrictamente para materiales sintéticos brillantes, incluidos poliéster y poliimida. Presentan un alto punto de fusión, lo que exige mayor energía del cabezal de impresión para lograr la transferencia. La impresión resultante crea una unión casi permanente altamente resistente a disolventes agresivos como la acetona o el líquido de frenos, así como a la exposición prolongada a la luz ultravioleta. No se pueden utilizar cintas totalmente de resina en etiquetas de papel; el alto calor requerido para fundir la resina quemará el sustrato del papel y la resina no se anclará a las fibras porosas del papel.
Almacenamiento y vida útil de la cinta
La exposición ambiental degrada la química de la cinta mucho antes de que se produzca la impresión. Almacenar cintas en ambientes con calor excesivo o alta humedad altera la formulación de la tinta. La mayoría de los fabricantes recomiendan almacenar las cintas entre 40 y 85 grados Fahrenheit, con una humedad relativa entre el 20 y el 80 por ciento. Si almacena las cintas en un almacén caluroso cerca del techo, la cera o la resina pueden derretirse previamente y fusionarse con el soporte. Esto provoca que la tinta se descame, una transferencia deficiente y una densidad de impresión inconsistente durante la producción. Rote siempre el stock de cinta utilizando un método de inventario de primero en entrar, primero en salir.
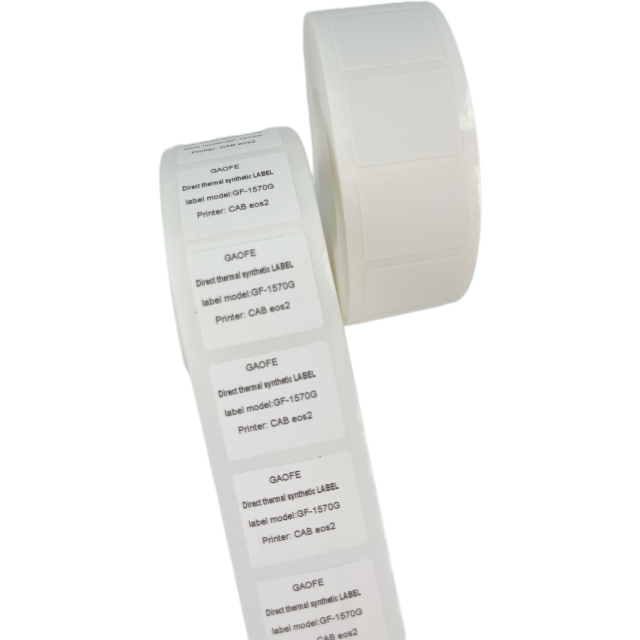
Cómo hacer coincidir las especificaciones de la impresora con etiquetas y cintas
Las especificaciones de hardware dictan qué combinaciones de medios se pueden implementar con éxito en la planta de producción. Ignorar las limitaciones del hardware conduce a un fallo operativo inmediato. Debe verificar que las dimensiones físicas del medio se ajusten al chasis de la impresora y que la química de la cinta coincida con la arquitectura del cabezal de impresión.
Tecnología de cabezal de impresión (cabeza plana frente a borde cercano)
Las impresoras de cabezal plano colocan los elementos calefactores planos contra el medio. Esta arquitectura requiere cintas estándar diseñadas para un ciclo de liberación más lento y constante. La cinta y la etiqueta permanecen en contacto durante una corta distancia después de pasar los elementos calefactores. Por el contrario, las impresoras de borde cercano colocan los elementos calefactores en el borde extremo del cabezal de impresión, lo que permite una impresión de velocidad excepcionalmente alta que a menudo se utiliza en envases flexibles. Los sistemas cercanos al borde requieren formulaciones de cinta especializadas diseñadas para una liberación instantánea de tinta. No se puede utilizar una cinta de cabeza plana en una impresora de borde cercano; la tinta no se transferirá lo suficientemente rápido, lo que dará como resultado etiquetas en blanco o muy descoloridas.
Resolución del cabezal de impresión (requisitos de DPI y compensaciones de velocidad)
La resolución dicta la claridad de la imagen impresa e impacta directamente en la velocidad de rendimiento. Una resolución más alta requiere velocidades de impresión más lentas para permitir que los elementos calefactores realicen ciclos con precisión.
203 DPI: estándar para etiquetas de envío, etiquetas de palés y texto grande. Esta resolución permite un rendimiento máximo de alta velocidad, que a menudo supera las 10 pulgadas por segundo.
300 DPI: Necesario para códigos de barras de alta densidad, códigos QR y texto pequeño que se encuentran en etiquetas de activos o etiquetas de cumplimiento de productos. Generar códigos densos requiere velocidades de impresión más bajas para mantener la definición de los bordes.
600 DPI: Se utiliza para microimpresión en productos electrónicos, placas PCB y viales farmacéuticos. Esta resolución requiere una calibración precisa de velocidad a calor para evitar que la cinta se queme y garantizar una definición nítida de los bordes en pequeños códigos de barras 2D.
Configuración de la cinta (CSI frente a CSO)
Las cintas se fabrican con la tinta hacia adentro (Lado revestido hacia adentro - CSI) o hacia afuera (Lado revestido hacia afuera - CSO). Específico Las marcas de impresoras requieren configuraciones específicas basadas en la mecánica de su eje. Por ejemplo, las impresoras Zebra suelen utilizar CSO, mientras que los modelos heredados Datamax o Sato suelen requerir CSI. Cargar la configuración incorrecta derretirá la tinta directamente sobre los elementos del cabezal de impresión, lo que requerirá una limpieza tediosa e inmediata con alcohol isopropílico para evitar daños permanentes. Puedes probar una cinta desconocida pegando un trozo de cinta en el exterior del rollo; si se sale tinta de la cinta, es CSO.
Tamaños de núcleo y dimensiones de rollo
Las dimensiones del material deben caber físicamente dentro del chasis de la impresora. Las impresoras de escritorio generalmente requieren núcleos de 0,5 o 1 pulgada con diámetros exteriores (OD) más pequeños, generalmente con un máximo de 5 pulgadas. Las impresoras industriales utilizan núcleos robustos de 3 pulgadas y admiten fácilmente rollos de 8 pulgadas de diámetro exterior para soportar operaciones de impresión continua y de gran volumen. Intentar introducir un rollo de 8 pulgadas a la fuerza en una impresora de escritorio atascará el mecanismo de alimentación y quemará el motor paso a paso.
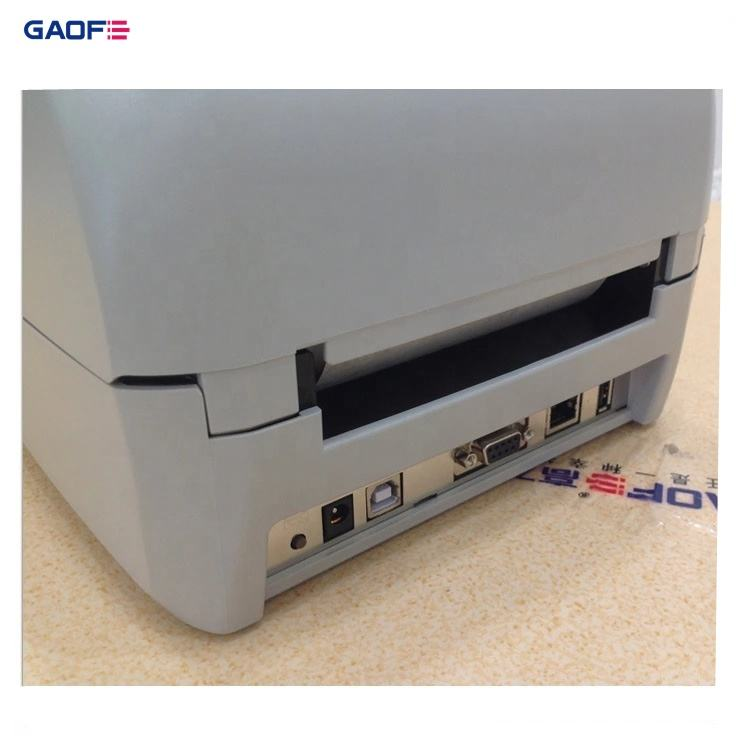
Costos de etiquetas y cintas frente a la vida útil de la impresora
Las decisiones de adquisición centradas únicamente en los costos iniciales de materiales a menudo crean graves pasivos posteriores. La utilización de etiquetas de papel altamente abrasivas o cintas de baja calidad acelera significativamente el desgaste del cabezal de impresión. La fricción generada por medios de baja calidad quita la capa protectora de los elementos del cabezal de impresión. Esto convierte un pequeño ahorro de material en un enorme gasto de reemplazo de hardware y un tiempo de inactividad no programado. Una cinta de alta calidad actúa como lubricante, extendiendo la vida útil del cabezal de impresión y reduciendo los intervalos de mantenimiento.
El cumplimiento y la certificación representan otra métrica de evaluación crítica. Muchas industrias requieren combinaciones de cinta y etiqueta reconocidas por UL/CSA. Estas certificaciones garantizan que la etiqueta impresa permanecerá legible y adherida en condiciones ambientales específicas. Cambiar una cinta certificada por una alternativa no verificada anula inmediatamente el cumplimiento. Esto expone la operación a sanciones regulatorias, auditorías fallidas y rechazo de productos en el muelle de recepción.
Las operaciones también deben evaluar el equilibrio entre estandarización y especialización. La estandarización en una combinación de etiqueta y cinta de nivel medio en toda una instalación reduce la complejidad del inventario y evita que los operadores carguen los medios incorrectos. Sin embargo, la gestión de múltiples SKU especializados garantiza un rendimiento óptimo para amenazas ambientales muy específicas, evitando fallos prematuros de las etiquetas en zonas difíciles como lavados de productos químicos o patios de almacenamiento al aire libre. Debe equilibrar la simplicidad del inventario con los requisitos técnicos de su aplicación más exigente.
Cómo probar etiquetas de transferencia térmica y solucionar problemas de impresión
La validación del rendimiento de los medios requiere un riguroso control de calidad interno y protocolos de prueba estandarizados antes de la implementación a gran escala. Nunca asuma que una combinación de etiqueta y cinta funcionará basándose únicamente en una hoja de especificaciones. Debe probar las etiquetas impresas en las superficies reales a las que se adherirán, en las condiciones reales a las que se enfrentarán.
Protocolos de prueba y control de calidad internos
La prueba de cinta (ASTM D3359): imprima un código de barras de prueba. Aplique cinta adhesiva transparente estándar firmemente sobre el área impresa. Frote la cinta para asegurar un contacto total. Retire la cinta rápidamente en un ángulo de 180 grados. Inspeccione la cinta y la etiqueta. Si la tinta se transfiere a la cinta, la adhesión de la cinta al sustrato está fallando. Necesita una cinta de mayor calidad o una temperatura del cabezal de impresión más alta.
La prueba de frotamiento/rayado: Evalúe el desgaste mecánico utilizando probadores de frotamiento industriales o pruebas de abrasión manual. Utilice un borde metálico o un paño áspero para frotar agresivamente el código de barras impreso. Verifique que el código de barras siga siendo escaneable después de 50 a 100 pasadas.
Verificación de resistencia química: exponga las etiquetas impresas a disolventes específicos presentes en sus instalaciones. Sumerja las etiquetas en alcohol isopropílico, agua y aceites industriales durante 24 horas. Limpie las etiquetas agresivamente después de remojarlas para verificar que la tinta permanezca legible y firmemente anclada al sustrato.
Prueba de tiempo de permanencia de adhesión: aplique la etiqueta a la superficie objetivo. Espere 24 horas para que el adhesivo se seque por completo. Intente quitar la etiqueta. Un adhesivo permanente exitoso hará que la cara se rompa antes de que el adhesivo se desprenda de la superficie.
Solución de problemas de fallas comunes
Problemas de seguimiento y arrugas de la cinta: las arrugas generalmente se deben a una presión incorrecta del cabezal de impresión, anchos de cinta y etiquetas que no coinciden o ejes de suministro desalineados. Las líneas diagonales sin imprimir a lo largo de las etiquetas indican que la cinta está arrugada. Mitigue esto calibrando la presión de los conmutadores del cabezal de impresión, asegurándose de que los conmutadores estén colocados uniformemente sobre el ancho del material y verificando la tensión adecuada del material en toda la banda.
Mala transferencia de tinta o descamación: la descamación se produce al imprimir demasiado rápido, al operar con temperaturas del cabezal de impresión demasiado bajas, al usar una cinta de cabezal plano en una impresora cercana al borde o al combinar por error una cinta de resina con una etiqueta de papel. Aumente la configuración de oscuridad en pequeños incrementos, disminuya la velocidad de impresión y verifique rigurosamente la compatibilidad química entre la cinta y el sustrato.
Exudado de adhesivo: el exudado ocurre cuando se utiliza el tipo de adhesivo incorrecto para la temperatura de funcionamiento de la impresora, lo que provoca una acumulación pegajosa en el rodillo portapapeles y las guías del material. Esta acumulación hace que las etiquetas se atasquen y se enrollen alrededor del rodillo. Especifique etiquetas con adhesivos clasificados para el entorno de impresión ambiental específico y limpie el rodillo portapapeles periódicamente con alcohol isopropílico.
Conclusión
Seleccionar la combinación correcta de etiqueta, cinta e impresora requiere más que comparar especificaciones individuales; también requiere pruebas prácticas y soporte de un proveedor familiarizado con entornos industriales exigentes. Establecido en 2008, GAOFE se especializa en la investigación, el desarrollo y la fabricación de soluciones de etiquetado especiales y sistemas de identificación industrial, proporcionando etiquetas, cintas, equipos de impresión, soluciones de etiquetado automatizadas y soporte de trazabilidad para industrias como la electrónica, la atención médica, la fabricación de automóviles y la logística.
Defina la principal amenaza ambiental que enfrentará la etiqueta antes de considerar las opciones de materiales.
Seleccione el sustrato de etiqueta y el adhesivo adecuados para resistir esa amenaza específica.
Haga coincidir la formulación de la cinta con el sustrato elegido y verifique la compatibilidad con la tecnología de su cabezal de impresión.
Solicite rollos de muestra para pruebas piloto en entornos de producción reales antes de realizar compras al por mayor.
Consulte directamente con un especialista en medios para verificar el cumplimiento de UL/CSA y garantizar el cumplimiento normativo.
Preguntas frecuentes
P: ¿Puedo utilizar etiquetas térmicas directas en una impresora de transferencia térmica?
R: Sí, la mayoría de las impresoras de transferencia térmica pueden funcionar en modo térmico directo. Debe quitar la cinta y ajustar la configuración de la impresora a térmica directa. Sin embargo, las etiquetas deben tener un revestimiento sensible al calor y la impresión resultante no ofrecerá la durabilidad ni la resistencia a los rayos UV de la impresión por transferencia térmica.
P: ¿Cómo sé si necesito una cinta de cera o de resina?
R: Base su selección en el material de la etiqueta. Utilice cintas enceradas exclusivamente para etiquetas de papel revestido o sin recubrir en entornos de baja abrasión. Utilice cintas totalmente de resina para etiquetas sintéticas brillantes que requieran resistencia extrema a químicos, calor y rayos UV.
P: ¿Cuál es la diferencia entre cintas de cabeza plana y de borde cercano?
R: Las cintas de cabeza plana están formuladas para una liberación de tinta más lenta y constante a medida que el medio pasa por debajo de elementos calefactores planos. Las cintas de borde cercano están diseñadas químicamente para una liberación instantánea de tinta, acomodando los elementos calefactores en ángulo de alta velocidad que se encuentran en las impresoras de borde cercano. No son intercambiables.
P: ¿Cuál es la diferencia entre las cintas con el lado revestido hacia adentro (CSI) y las cintas con el lado revestido hacia afuera (CSO)?
R: Esto se refiere a qué lado de la cinta contiene la tinta. CSI tiene la tinta hacia el interior del rollo, mientras que CSO tiene la tinta hacia afuera. La mecánica del eje de su impresora dicta qué configuración se requiere; Usar el incorrecto derrite la tinta en el cabezal de impresión.
P: ¿Por qué mi cinta de transferencia térmica se rompe durante la impresión?
R: La cinta se rompe generalmente debido a un calor excesivo del cabezal de impresión, una presión incorrecta del cabezal de impresión o el uso de una cinta que es demasiado estrecha para el sustrato de la etiqueta. Reduzca la configuración de oscuridad y verifique que el ancho de la cinta exceda el ancho del revestimiento de la etiqueta.


