Las etiquetas de activos y los códigos de barras estándar fallan habitualmente en condiciones operativas extremas. Esta falla conduce a fallas inmediatas en la visibilidad de la cadena de suministro y la gestión de activos. Cuando los métodos de seguimiento convencionales se degradan debido al calor extremo, productos químicos cáusticos, abrasión severa o alta humedad, las organizaciones enfrentan graves consecuencias. Corre el riesgo de perder trazabilidad, incumplimiento normativo y un tiempo de inactividad operativo prolongado. Para entornos que superan los umbrales de los métodos de identificación estándar, Las etiquetas de cerámica ofrecen una solución especializada y permanente. Estas etiquetas robustas sobreviven donde los polímeros se derriten y los metales se corroen. Detallaremos las especificaciones de rendimiento, las compensaciones comparativas y los criterios de selección necesarios para evaluar estas herramientas de identificación para sus instalaciones. Aprenderá cómo hacer coincidir las propiedades del sustrato con los peligros ambientales y garantizar la legibilidad permanente de los códigos de barras.
Conclusiones clave
Las etiquetas cerámicas mantienen la integridad de los datos y la estabilidad estructural en temperaturas que superan los 1000 °C (1832 °F), superando con creces los polímeros estándar y la mayoría de los metales.
El proceso de fusión de materiales cerámicos hace que estas etiquetas sean prácticamente inmunes a baños químicos agresivos, degradación UV, humedad extrema y abrasión mecánica.
Una implementación exitosa requiere una coincidencia precisa del sustrato y métodos de fijación adecuados (adhesivos de alta temperatura, fijación mecánica o soldadura).
Los límites de las etiquetas industriales estándar en entornos hostiles
Donde fallan los materiales convencionales
Los materiales de seguimiento estándar poseen límites operativos estrictos. Las etiquetas de poliéster y vinilo se derriten o se deforman cuando las temperaturas superan los 150 °C. A estas temperaturas, los adhesivos acrílicos estándar se reticulan, se vuelven quebradizos y pierden toda fuerza de unión. Las etiquetas metálicas básicas se oxidan rápidamente en atmósferas corrosivas, destruyendo el contraste de la superficie necesario para los escáneres ópticos. Recubierto Las etiquetas industriales dependen de tintas de transferencia térmica que se manchan o se disuelven durante los lavados químicos. La exposición prolongada a los rayos UV al aire libre vuelve quebradizos los polímeros estándar, lo que hace que se desprendan del activo. El vapor pesado delamina las etiquetas multicapa estándar. Cuando se utilizan estos materiales convencionales en entornos extremos, el fracaso es una garantía.
Los mecanismos de falla varían según el material, pero el resultado siempre es un identificador de activo perdido. Las etiquetas de poliimida soportan mejor el calor que el poliéster, pero carecen de resistencia a la abrasión física. Un simple cepillo de alambre durante el mantenimiento de rutina borrará un código de barras de poliimida impreso. Las etiquetas de aluminio anodizado sobreviven al calor moderado, pero los entornos muy ácidos o alcalinos eliminan por completo la capa anodizada. No puede confiar en etiquetas de uso general cuando su entorno operativo implica llama directa, proximidad de metal fundido o baños de ácido concentrado.
El costo de la pérdida de trazabilidad
Los códigos de barras ilegibles desencadenan una cascada de fallas operativas. La entrada manual de datos reemplaza el escaneo automatizado, lo que introduce errores humanos en bases de datos críticas. Los operadores leen mal los números de serie, lo que genera registros de mantenimiento incorrectos o componentes mal enrutados. La pérdida de inventario obliga a realizar reordenes innecesarias e infla los costos de mantenimiento. En sectores regulados como el aeroespacial o la fabricación de dispositivos médicos, la falta de etiquetas de activos da como resultado auditorías de cumplimiento fallidas y sanciones financieras severas.
Los riesgos de seguridad surgen cuando los operadores no pueden verificar el historial de mantenimiento de válvulas de alta presión, equipos de elevación o contenedores de productos químicos. Si una etiqueta falla en un componente estructural crítico, se pierde todo el historial metalúrgico de esa pieza. La pérdida de trazabilidad erosiona directamente la eficiencia operativa, aumenta los costos laborales a través del retrabajo y compromete la seguridad de las instalaciones.
Definición de criterios de éxito extremos
La identificación viable de entornos extremos requiere métricas de referencia estrictas. Una etiqueta exitosa debe mantener el contraste óptico después de 500 horas de exposición continua a la niebla salina. Debe sobrevivir a ciclos térmicos rápidos y repetidos en hornos industriales sin agrietarse ni deslaminarse. En ambientes con alta humedad, el material debe mostrar cero degradación después de meses de 100% de humedad o inmersión bajo el agua.
El éxito significa que el código de barras se escanea perfectamente en el primer intento, independientemente del abuso ambiental que haya sufrido. La etiqueta debe ofrecer una velocidad de lectura de Grado A o B según las normas ISO/IEC 15415, incluso después de pasar por un ciclo de tratamiento térmico a 800°C. Debe resistir disolventes agresivos como la metiletilcetona (MEK) y la acetona sin perder la claridad de la impresión.
| Tipo de material |
Modo de falla primaria |
Límite de temperatura |
Vulnerabilidad química |
| Poliéster estándar |
Adhesivo derretido, acabado amarillento |
150°C |
Alto (falla en solventes fuertes) |
| Poliimida de alta temperatura |
Abrasión física, calor elevado continuo. |
300°C |
Moderado (Resiste solventes suaves) |
| Aluminio anodizado |
Corrosión galvánica, pH extremos |
400°C |
Alto (falla en ácidos/alcalinos) |
| Acero inoxidable (marcado con láser) |
Oxidación superficial, bajo contraste. |
800°C |
Bajo (vulnerable a los cloruros) |
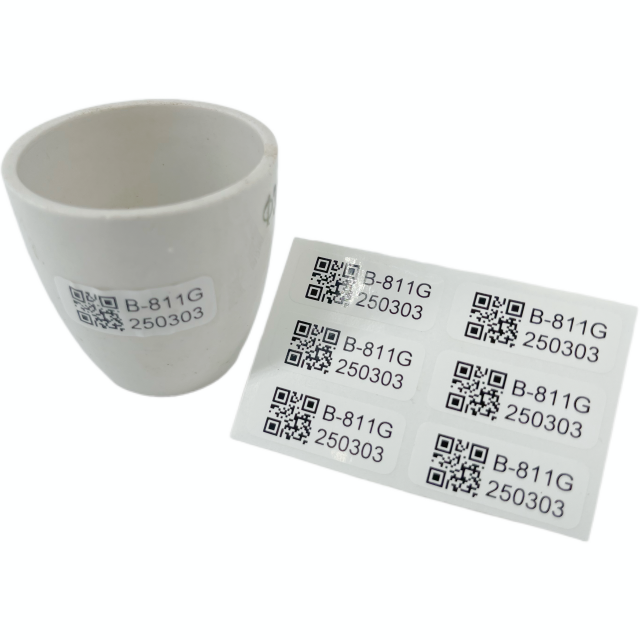
¿Qué son las etiquetas de cerámica? Ciencia de Materiales y Construcción
Composición de materiales
Los fabricantes construyen estas etiquetas especializadas a partir de materiales inorgánicos de alta pureza. Los sustratos primarios consisten en alúmina (óxido de aluminio) o circonia (dióxido de circonio). Estas cerámicas técnicas ofrecen una estabilidad térmica, aislamiento eléctrico y resistencia mecánica excepcionales. La alúmina es la opción estándar para la mayoría de las aplicaciones de alto calor, ya que proporciona un fondo blanco rígido y brillante para un contraste óptimo del código de barras. La circona ofrece una mayor tenacidad a la fractura, lo que la hace adecuada para entornos con alto impacto mecánico.
En lugar de tintas estándar a base de carbono o cintas de transferencia térmica, el proceso de impresión utiliza pigmentos especializados a base de cerámica o frita de vidrio. Estos pigmentos inorgánicos consisten en óxidos metálicos mezclados con un fino polvo de vidrio. Resisten cargas térmicas extremas sin oxidarse, quemarse ni decolorarse. La combinación de un sustrato inorgánico y un pigmento inorgánico forma la base de la extrema durabilidad de la etiqueta.
El proceso de fusión
El proceso de fabricación difiere totalmente de la impresión de etiquetas estándar. Los técnicos imprimen el código de barras, los números de serie y los datos alfanuméricos en el sustrato cerámico utilizando tintas de frita de vidrio. Luego, la etiqueta ingresa a un horno industrial de alta temperatura. Durante este proceso de cocción, las temperaturas aumentan lentamente para quemar cualquier aglutinante orgánico temporal, y luego alcanzan temperaturas máximas que a menudo superan los 800 °C.
El intenso calor derrite la frita de vidrio, fusionando los datos del óxido metálico de forma permanente en la base cerámica. Luego, el horno enfría las etiquetas lentamente para evitar un choque térmico. La imagen no se asienta en la superficie como una etiqueta impresa tradicional. Queda encapsulado bajo un esmalte protector transparente. Este proceso de cocción altera permanentemente la estructura molecular de la etiqueta, bloqueando los datos dentro de la matriz cerámica.
Integridad estructural
Esta construcción fusionada crea una integridad estructural incomparable. Debido a que la capa de datos y el sustrato se convierten en un único material continuo, la delaminación es físicamente imposible. No hay capas separadas de material frontal, adhesivo y capa superior que se separen bajo tensión. El esmalte protector evita que los disolventes químicos lleguen al pigmento.
La radiación ultravioleta no puede penetrar la estructura inorgánica y provocar la decoloración. A diferencia de las etiquetas industriales con recubrimiento superior que dependen de la adhesión química entre distintas capas, la cerámica cocida actúa como una barrera monolítica contra la degradación ambiental. Puede exponer la etiqueta a décadas de luz solar directa, fuertes lluvias y contaminación industrial sin pérdida de legibilidad.
Especificaciones de rendimiento y tolerancias ambientales
Resistencia a temperaturas extremas
La estabilidad térmica define la principal ventaja de los materiales cerámicos. Estas etiquetas funcionan perfectamente en todo el espectro de temperaturas. En el extremo inferior, resisten condiciones de almacenamiento criogénico de hasta -196 °C (nitrógeno líquido) sin volverse quebradizos. Debido a que carecen de una estructura de cadena de polímero, no se rompen bajo un frío extremo.
En el extremo superior, las etiquetas de alúmina estándar sobreviven a la exposición directa y continua al horno hasta 1000 °C. Las variantes especializadas de circonio pueden soportar cargas térmicas aún mayores. Mantienen la forma estructural y el contraste del código de barras mediante un rápido ciclo térmico que deformaría o derretiría las etiquetas tradicionales de metal y polímero. Puede extraer un activo etiquetado directamente de un horno a 800 °C y colocarlo en un baño de enfriamiento sin destruir el código de barras.
Inmunidad química y solvente
Las estructuras cerámicas inorgánicas ignoran los ataques químicos agresivos. Muestran inmunidad total al ácido sulfúrico concentrado, al ácido clorhídrico y a la sosa cáustica. Los disolventes industriales como MEK, acetona, xileno y tolueno no pueden disolver el esmalte fundido. Las instalaciones que utilizan una exposición prolongada a niebla salina o lavados con productos químicos fuertes dependen de estas etiquetas porque el material simplemente no reacciona con agentes corrosivos.
El nivel de pH del medio ambiente se vuelve irrelevante para la supervivencia del código de barras. Puede sumergir la etiqueta en un baño desengrasante altamente alcalino, seguido inmediatamente por una línea de decapado ácido, y el código de barras se escaneará perfectamente. Esta inmunidad química los convierte en la única opción viable para plantas de procesamiento químico e instalaciones de galvanoplastia.
Abrasión mecánica y durabilidad UV
La cerámica ocupa un lugar excepcionalmente alto en la escala de dureza de Mohs, normalmente con una puntuación de entre 7 y 9. Esta dureza supera con creces la del acero inoxidable o el aluminio anodizado. Los cepillos de alambre, el chorro de arena y la fuerte fricción mecánica apenas rayan la superficie acristalada. Puede arrastrar una lima de acero endurecido por el código de barras sin dañar los datos.
Además, la composición inorgánica proporciona una estabilidad absoluta a los rayos UV. Décadas de exposición directa a la luz solar no amarillearán el sustrato ni desvanecerán los datos. El código de barras permanece tan nítido como el día que salió del horno. Esto los hace ideales para el seguimiento de activos al aire libre a largo plazo en entornos costeros o desérticos hostiles.
Humedad, vapor y inmersión
La humedad destruye los adhesivos estándar y los sustratos a base de papel. Los materiales cerámicos ofrecen porosidad cero. No absorben agua. Esto los hace ideales para ambientes con mucha humedad. Sobreviven a miles de ciclos repetidos de esterilización en autoclave que implican vapor a alta presión.
Puede implementarlos en aplicaciones de exposición continua al vapor o en inmersión submarina a largo plazo. Cuando las capas de acabado estándar se ampollan y se pelan, el esmalte fundido permanece perfectamente intacto. Los entornos marinos, las plataformas petrolíferas marinas y los equipos submarinos dependen de estas etiquetas para mantener la trazabilidad en condiciones de agua salada altamente corrosivas.
Aplicaciones primarias y casos de uso de la industria
Fabricación automotriz y aeroespacial
Las plantas automotrices rastrean los componentes a través de brutales etapas de fabricación. Los bloques de motor requieren identificación durante los procesos de fundición que implican calor extremo y proximidad del metal fundido. Los componentes del chasis transportan etiquetas a través de hornos de curado de pintura a alta temperatura y baños químicos de capa electrónica. Las etiquetas estándar se queman en estos hornos, pero las etiquetas cerámicas brindan una trazabilidad continua desde la fundición hasta el ensamblaje final.
Los fabricantes aeroespaciales utilizan estas etiquetas para rastrear las palas de las turbinas y los componentes estructurales mediante tratamiento térmico y fresado químico. Las etiquetas garantizan la trazabilidad desde el principio hasta el fin de los componentes de seguridad críticos. Cuando una pieza de aeronave requiere una vida útil de 30 años, la etiqueta de identificación debe sobrevivir el mismo período sin degradarse.
Procesamiento químico y metalurgia
Las plantas químicas operan en atmósferas altamente corrosivas. Los administradores de instalaciones colocan estas etiquetas en tanques, tuberías y acero estructural expuestos a vapores ácidos constantes. Las etiquetas identifican líneas de materiales peligrosos y válvulas de cierre críticas. Cuando una fuga de tubería rocía ácido concentrado, la etiqueta de cerámica permanece legible, lo que permite a los servicios de emergencia identificar el contenido.
En la metalurgia, las acerías y fundiciones rastrean cucharas, moldes y palanquillas en bruto. Las etiquetas sobreviven al calor radiante del metal fundido y al polvo abrasivo del piso de fundición. Proporcionan una identificación confiable para la programación de mantenimiento y la comunicación de peligros en entornos que destruyen la señalización convencional.
Esterilización médica y de laboratorio
Las instalaciones de investigación médica requieren una trazabilidad absoluta de las muestras. Los equipos quirúrgicos y los activos de laboratorio se someten a rigurosos protocolos de esterilización. Estos protocolos implican ciclos repetidos de autoclave, utilizando vapor a alta presión a 134 °C, junto con esterilizantes químicos agresivos como peróxido de hidrógeno vaporizado.
Las etiquetas poliméricas se deforman, pelan y albergan bacterias en estas condiciones. Las etiquetas de cerámica fundida permanecen firmemente adheridas y perfectamente legibles. Su superficie no porosa previene el crecimiento bacteriano, lo que garantiza que los equipos médicos críticos cumplan con los estrictos requisitos reglamentarios de seguimiento y, al mismo tiempo, mantengan un entorno estéril.
Evaluación de etiquetas cerámicas frente a métodos de identificación alternativos
Cerámica versus aluminio anodizado
El aluminio anodizado sirve como etiqueta industrial común de nivel medio. Soporta bien el calor moderado y los impactos físicos. Sin embargo, el aluminio falla en condiciones extremas de pH. Los entornos muy ácidos o muy alcalinos eliminan la capa anodizada, destruyendo el código de barras y exponiendo el metal en bruto a una rápida corrosión.
El aluminio también se ablanda y se deforma cuando las temperaturas se acercan a los 500°C. La cerámica ignora por completo los extremos de pH y mantiene la rigidez mucho más allá de los 1000°C. Mientras que el aluminio ofrece una ligera flexibilidad para el montaje en superficies curvas, la cerámica proporciona una absoluta superioridad química y térmica. Si su proceso implica lavados cáusticos, el aluminio fallará.
Cerámica frente a poliimida de alta temperatura (Kapton)
Las etiquetas de poliimida soportan las altas temperaturas mejor que los plásticos estándar. Los fabricantes de productos electrónicos los utilizan ampliamente para el seguimiento de placas de circuito impreso. Sobreviven procesos de soldadura por ola de corta duración entre 260°C y 300°C. Sin embargo, la poliimida se degrada, se carboniza y se vuelve quebradiza durante la exposición continua por encima de 300°C.
La poliimida también carece de resistencia a la abrasión física. Un cepillo de alambre o un raspado intenso destruirán fácilmente un código de barras de poliimida impreso. La cerámica soporta temperaturas continuas tres veces más altas que la poliimida y resiste la abrasión mecánica severa. La poliimida es una solución temporal a altas temperaturas; La cerámica es una solución permanente para ambientes extremos.
Resumen de comparación de materiales
| Rendimiento |
Etiquetas cerámicas métricas |
Aluminio anodizado |
Poliimida de alta temperatura |
| Temperatura máxima continua |
1000°C+ |
~400°C |
~260°C |
| Resistencia química |
Excelente (inmune a pH extremos) |
Pobre (falla en pH alto/bajo) |
Moderado |
| Resistencia a la abrasión |
Excelente (Mohs 7-9) |
Moderado |
Bajo |
| Flexibilidad |
Rígido (Cero flexibilidad) |
Ligeramente flexible |
Altamente flexible |
| Estabilidad UV |
Absoluto (sin desvanecimiento) |
Alto |
Moderado (puede ser amarillo) |
Criterios de selección: especificación de la etiqueta cerámica adecuada
Compatibilidad del sustrato
Debe hacer coincidir el material de la etiqueta con el recurso anfitrión. Todos los materiales se expanden y contraen con los cambios de temperatura. Esta métrica es el Coeficiente de Expansión Térmica (CTE). Si une una etiqueta de cerámica rígida a un elemento metálico que se expande rápidamente con el calor, las diferentes velocidades de expansión cortarán la unión adhesiva o agrietarán la etiqueta.
La cerámica de alúmina tiene un CTE relativamente bajo. El acero inoxidable tiene un CTE alto. Al unir estos dos materiales, no se puede utilizar un epoxi rígido. Debe utilizar un adhesivo de silicona flexible de alta temperatura que absorba la expansión diferencial. Consulte con ingenieros para seleccionar una composición cerámica y un método de fijación que se adapte al movimiento térmico de su activo específico de acero, aluminio o vidrio.
Métodos de fijación y fuerza adhesiva
El apego dicta la supervivencia. No se pueden utilizar adhesivos acrílicos estándar en condiciones de calor extremo. Para temperaturas de hasta 300°C, los adhesivos de silicona para altas temperaturas funcionan bien. Para cargas térmicas más altas, debe utilizar adhesivos cerámicos líquidos especializados o epoxis de alta temperatura. Estos adhesivos líquidos requieren tiempos y temperaturas de curado adecuados para lograr la máxima resistencia de unión.
Alternativamente, la fijación mecánica elimina por completo el fallo del adhesivo. Especifique etiquetas con orificios previamente perforados para remaches, tornillos o cables de seguridad. Cuando utilice sujetadores mecánicos, use arandelas de alta temperatura para distribuir la carga y evitar que se agriete la cerámica. Para activos industriales pesados, la soldadura por puntos de una etiqueta cerámica con respaldo metálico proporciona la unión más permanente posible, evitando por completo las limitaciones de los adhesivos químicos.
Métodos de impresión y personalización
No intente imprimir etiquetas para ambientes extremos en el sitio. Las impresoras de transferencia térmica estándar no pueden alcanzar las temperaturas necesarias para fusionar tintas de frita de vidrio. Debe adquirir etiquetas preimpresas directamente del fabricante. Usted proporciona la secuencia de datos y el fabricante introduce los códigos de barras en el sustrato.
Si bien esto requiere una planificación de datos inicial y plazos de entrega más prolongados, garantiza la durabilidad requerida para entornos extremos. Puede especificar serialización personalizada, logotipos de empresas y simbologías de códigos de barras específicas. El fabricante maneja los complejos perfiles de cocción y entrega un producto terminado e indestructible, listo para su instalación inmediata.
Estándares de legibilidad y densidad de datos
Seleccione la simbología de código de barras adecuada para su aplicación. Los códigos 2D Data Matrix ofrecen una alta densidad de datos en un espacio mínimo, lo que los hace ideales para etiquetas cerámicas pequeñas. También incluyen corrección de errores incorporada, lo que permite que el escáner lea el código incluso si una pequeña parte está oscurecida por suciedad industrial. Los códigos de barras lineales 1D requieren más superficie pero se escanean fácilmente a distancia.
Asegúrese de que el fabricante garantice altas relaciones de contraste óptico. El pigmento cocido oscuro debe contrastar marcadamente con el fondo cerámico blanco para garantizar un escaneo óptico automatizado rápido y sin errores. Especifique un grado mínimo de calidad de impresión ISO al realizar el pedido para garantizar que sus escáneres ópticos puedan leer las etiquetas de manera confiable bajo una iluminación intensa de fábrica.
Consideraciones regulatorias y de cumplimiento
Verifique que las etiquetas seleccionadas cumplan con todos los estándares relevantes de la industria. Los contratistas de defensa deben asegurarse de que las etiquetas cumplan con MIL-STD-130 para marcas de identificación única (UID). Esta norma dicta formatos de datos específicos y requisitos de contraste para activos militares. Los fabricantes de productos electrónicos exigen el cumplimiento de RoHS y REACH para garantizar que los materiales no contengan sustancias peligrosas restringidas.
Los fabricantes de dispositivos médicos necesitan etiquetas que cumplan con los requisitos de identificación de dispositivo único (UDI) de la FDA. Especifique estas necesidades de cumplimiento durante la fase inicial de adquisición. Los fabricantes de renombre proporcionarán documentos de certificación que demuestren que sus materiales cerámicos cumplen con estos estrictos estándares globales.
Riesgos de implementación y estrategias de mitigación
Requisitos de preparación de la superficie
La adhesión permanente requiere una preparación rigurosa de la superficie. Los activos industriales contienen aceites, óxido, incrustaciones y residuos de fabricación. Si aplica adhesivo sobre grasa u óxido suelto, la etiqueta fallará inmediatamente. Implemente estrictos protocolos de perfilado de superficies para sus equipos de instalación.
Desengrase bien el área de montaje con solventes industriales como acetona o alcohol isopropílico.
Lije ligeramente la superficie usando una amoladora angular con una rueda de alambre o papel de lija de grano 80 para crear un diente mecánico para el adhesivo.
Realice una limpieza final con disolvente para eliminar todo el polvo abrasivo y las virutas de metal.
Aplique el adhesivo de alta temperatura inmediatamente antes de que el metal en bruto comience a oxidarse.
La preparación adecuada de la superficie previene la gran mayoría de fallas adhesivas en el campo.
Manejo de la fragilidad antes de la aplicación
La cerámica posee una inmensa resistencia a la compresión pero carece de flexibilidad a la tracción. Antes del montaje, estas etiquetas son quebradizas. Si se deja caer una etiqueta en bruto sobre un piso de concreto, es probable que se rompa. Establezca estrictos protocolos de manipulación para sus equipos de instalación. Transporte las etiquetas en contenedores acolchados directamente al lugar de instalación.
No apriete demasiado los tornillos ni los remaches durante la instalación mecánica. La presión localizada de un tornillo apretado agrietará el sustrato rígido. Utilice una llave dinamométrica para aplicar una presión suave y constante. Una vez montada correctamente y totalmente soportada por el activo anfitrión rígido, el riesgo de fragilidad desaparece y la etiqueta gana una inmensa resistencia al impacto.
Integración de hardware
El esmalte protector fundido crea una superficie altamente reflectante. La iluminación directa desde arriba o los potentes flashes del escáner pueden causar deslumbramiento, cegando al lector óptico e impidiendo un escaneo exitoso. Mitigue este riesgo de integración de hardware calibrando su equipo de escaneo.
Ajuste el ángulo del escáner a 15 o 30 grados fuera de la perpendicular para desviar el resplandor de la lente. Utilice escáneres con configuraciones de iluminación difusa diseñados específicamente para leer marcas de piezas directas (DPM) y superficies altamente reflectantes. Capacite a sus operadores sobre los ángulos de escaneo correctos para garantizar una captura rápida de datos en la fábrica.
Conclusión
Audite sus instalaciones para identificar puntos de falla ambientales específicos, registrando temperaturas máximas exactas, exposiciones químicas y riesgos de abrasión mecánica.
Calcule la tasa de expansión térmica de sus activos objetivo para garantizar una coincidencia adecuada del sustrato y seleccione el adhesivo flexible o rígido correcto.
Solicite etiquetas de muestra físicas a los fabricantes y realice pruebas in situ en condiciones operativas reales antes de comprometerse con una implementación completa de las instalaciones.
Finalice su estrategia de fijación comparando adhesivos líquidos de alta temperatura con fijaciones mecánicas para su flujo de trabajo y tipos de activos específicos.
Calibre su hardware de escaneo óptico para leer superficies vidriadas reflectantes de alto contraste con un desplazamiento de 15 grados para eliminar el brillo.
Preguntas frecuentes
P: ¿Cuál es la temperatura máxima que pueden soportar las etiquetas cerámicas?
R: Las etiquetas de alúmina de alta pureza resisten habitualmente la exposición continua a temperaturas de hasta 1000 °C (1832 °F). Las composiciones especializadas soportan cargas térmicas aún mayores. Mantienen la integridad estructural y la legibilidad de los códigos de barras mediante ciclos térmicos rápidos y exposición directa al horno sin derretirse ni deformarse.
P: ¿Cómo se adhieren las etiquetas cerámicas a superficies metálicas en ambientes con altas temperaturas?
R: Los adhesivos estándar fallan en condiciones de calor extremo. Para aplicaciones de alta temperatura, los técnicos utilizan adhesivos cerámicos líquidos especializados, epoxis de alta temperatura o sujetadores mecánicos como remaches y tornillos. Las etiquetas cerámicas con respaldo metálico también se pueden soldar por puntos directamente al activo.
P: ¿Son las etiquetas cerámicas resistentes a ácidos agresivos y productos químicos cáusticos?
R: Sí. La composición inorgánica y el esmalte de vidrio fundido los hacen prácticamente inmunes al ataque químico. Sobreviven fácilmente a la exposición prolongada al ácido sulfúrico, ácido clorhídrico, soda cáustica y disolventes industriales agresivos sin degradarse.
P: ¿Cómo se comparan las etiquetas de cerámica con las etiquetas industriales de acero inoxidable?
R: Si bien el acero inoxidable es duradero, se oxida a temperaturas extremas y puede corroerse en ambientes químicos específicos. La cerámica ofrece una resistencia al calor superior, inmunidad total a los extremos del pH y una superficie mucho más dura que resiste la abrasión mecánica severa mejor que el acero.
P: ¿Se pueden imprimir etiquetas de cerámica en el sitio utilizando impresoras de transferencia térmica?
R: No. Las verdaderas etiquetas cerámicas para ambientes extremos requieren cocción en horno a temperaturas superiores a 800 °C para fusionar las tintas de frita de vidrio en el sustrato. Las impresoras locales estándar no pueden lograr esto. Debe solicitarlos preimpresos al fabricante.
P: ¿Las etiquetas de cerámica se agrietan debido a un choque térmico o cambios rápidos de temperatura?
R: Las cerámicas técnicas de alta calidad están diseñadas para resistir el choque térmico. Sin embargo, si se une rígidamente a un activo metálico con una tasa de expansión térmica muy diferente, la tensión mecánica resultante puede provocar grietas. La combinación adecuada del sustrato y los adhesivos flexibles de alta temperatura evitan este problema.


