Les étiquettes d'actifs et codes-barres standard échouent régulièrement dans des conditions opérationnelles extrêmes. Cet échec entraîne des pannes immédiates dans la visibilité de la chaîne d’approvisionnement et la gestion des actifs. Lorsque les méthodes de suivi conventionnelles se dégradent en raison d’une chaleur extrême, de produits chimiques caustiques, d’une forte abrasion ou d’une humidité élevée, les organisations sont confrontées à de graves conséquences. Vous risquez une perte de traçabilité, une non-conformité réglementaire et des temps d’arrêt opérationnels prolongés. Pour les environnements qui dépassent les seuils des méthodes d'identification standards, les étiquettes en céramique offrent une solution spécialisée et permanente. Ces étiquettes robustes survivent là où les polymères fondent et les métaux se corrodent. Nous détaillerons les spécifications de performance, les compromis comparatifs et les critères de sélection requis pour évaluer ces outils d'identification pour votre installation. Vous apprendrez à adapter les propriétés du substrat aux risques environnementaux et à garantir une lisibilité permanente des codes-barres.
Points clés à retenir
Les étiquettes en céramique préservent l'intégrité des données et la stabilité structurelle à des températures supérieures à 1 000 °C (1 832 °F), dépassant de loin les polymères standards et la plupart des métaux.
Le processus de fusion des matériaux céramiques rend ces étiquettes pratiquement insensibles aux bains chimiques agressifs, à la dégradation par les UV, à l'humidité extrême et à l'abrasion mécanique.
Une mise en œuvre réussie nécessite une adaptation précise du substrat et des méthodes de fixation appropriées (adhésifs haute température, fixation mécanique ou soudage).
Les limites des étiquettes industrielles standards dans les environnements difficiles
Là où les matériaux conventionnels échouent
Les matériels de suivi standard possèdent des limites opérationnelles strictes. Les étiquettes en polyester et en vinyle fondent ou se déforment lorsque les températures dépassent 150°C. À ces températures, les adhésifs acryliques standards se réticulent, deviennent cassants et perdent toute force d’adhérence. Les étiquettes métalliques basiques s'oxydent rapidement dans les atmosphères corrosives, détruisant le contraste de surface nécessaire aux scanners optiques. Couché de finition Les étiquettes industrielles utilisent des encres à transfert thermique qui maculent ou se dissolvent lors des lavages chimiques. Une exposition prolongée aux UV en extérieur rend les polymères standards cassants, les faisant s'écailler. La vapeur épaisse délamine les étiquettes multicouches standard. Lorsque vous déployez ces matériaux conventionnels dans des contextes extrêmes, l’échec est une garantie.
Les mécanismes de défaillance varient en fonction du matériau, mais le résultat est toujours un identifiant d'actif perdu. Les étiquettes en polyimide supportent mieux la chaleur que le polyester, mais elles manquent de résistance physique à l'abrasion. Une simple brosse métallique lors d’un entretien de routine effacera un code-barres en polyimide imprimé. Les étiquettes en aluminium anodisé survivent à une chaleur modérée, mais les environnements très acides ou alcalins dépouillent entièrement la couche anodisée. Vous ne pouvez pas compter sur des étiquettes à usage général lorsque votre environnement opérationnel implique une flamme directe, la proximité de métaux en fusion ou des bains d'acide concentrés.
Le coût de la perte de traçabilité
Les codes-barres illisibles déclenchent une cascade de pannes opérationnelles. La saisie manuelle des données remplace l'analyse automatisée, introduisant ainsi une erreur humaine dans les bases de données critiques. Les opérateurs lisent mal les numéros de série, ce qui entraîne des journaux de maintenance incorrects ou des composants mal acheminés. La perte de stocks oblige à des réapprovisionnements inutiles et gonfle les coûts de possession. Dans les secteurs réglementés comme l’aérospatiale ou la fabrication de dispositifs médicaux, les étiquettes d’actifs manquantes entraînent l’échec des audits de conformité et de lourdes sanctions financières.
Des risques pour la sécurité apparaissent lorsque les opérateurs ne peuvent pas vérifier l’historique de maintenance des vannes haute pression, des équipements de levage ou des conteneurs de produits chimiques. Si une étiquette échoue sur un composant structurel critique, vous perdez tout l’historique métallurgique de cette pièce. La perte de traçabilité érode directement l’efficacité opérationnelle, gonfle les coûts de main-d’œuvre en raison des retouches et compromet la sécurité des installations.
Définir des critères de réussite extrêmes
Une identification viable des environnements extrêmes nécessite des mesures de base strictes. Une étiquette réussie doit maintenir le contraste optique après 500 heures d’exposition continue au brouillard salin. Il doit résister à des cycles thermiques répétés et rapides dans les fours industriels sans se fissurer ni se délaminer. Dans les environnements très humides, le matériau ne doit présenter aucune dégradation après des mois d’humidité à 100 % ou de submersion sous-marine.
Le succès signifie que le code-barres est parfaitement lu dès la première tentative, quels que soient les abus environnementaux qu'il a subis. L'étiquette doit offrir un taux de lecture de Grade A ou B selon les normes ISO/IEC 15415, même après avoir subi un cycle de traitement thermique à 800°C. Il doit résister aux solvants agressifs comme la méthyléthylcétone (MEK) et l'acétone sans aucune perte de clarté d'impression.
| Type de matériau |
Mode de défaillance primaire |
Limite de température |
Vulnérabilité chimique |
| Polyester standard |
Fusion de l'adhésif, jaunissement de la couche de finition |
150°C |
Élevé (échec dans les solvants puissants) |
| Polyimide haute température |
Abrasion physique, chaleur élevée continue |
300°C |
Modéré (Résiste aux solvants doux) |
| Aluminium anodisé |
Corrosion galvanique, pH extrêmes |
400°C |
Élevé (échec dans les acides/alcalins) |
| Acier inoxydable (marqué au laser) |
Oxydation de surface, faible contraste |
800°C |
Faible (vulnérable aux chlorures) |
Que sont les étiquettes en céramique ? Science des matériaux et construction
Composition du matériau
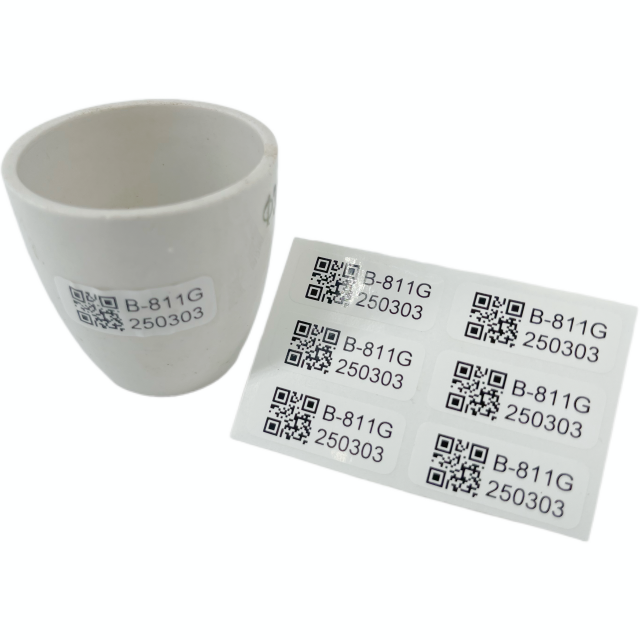
Les fabricants fabriquent ces étiquettes spécialisées à partir de matériaux inorganiques de haute pureté. Les substrats primaires sont constitués d'alumine (oxyde d'aluminium) ou de zircone (dioxyde de zirconium). Ces céramiques techniques offrent une stabilité thermique, une isolation électrique et une résistance mécanique exceptionnelles. L'alumine est le choix standard pour la plupart des applications à haute température, offrant un fond blanc rigide et brillant pour un contraste optimal des codes-barres. La zircone offre une plus grande ténacité à la rupture, ce qui la rend adaptée aux environnements à fort impact mécanique.
Au lieu d'encres à base de carbone ou de rubans de transfert thermique standard, le processus d'impression utilise des pigments spécialisés à base de fritte de verre ou de céramique. Ces pigments inorganiques sont constitués d'oxydes métalliques mélangés à une fine poudre de verre. Ils résistent à des charges thermiques extrêmes sans s'oxyder, brûler ou se décolorer. La combinaison d'un substrat inorganique et d'un pigment inorganique constitue la base de l'extrême durabilité de l'étiquette.
Le processus de fusion
Le processus de fabrication diffère entièrement de l’impression d’étiquettes standard. Les techniciens impriment le code-barres, les numéros de série et les données alphanumériques sur le substrat céramique à l'aide des encres de verre fritté. L’étiquette entre ensuite dans un four industriel à haute température. Au cours de ce processus de cuisson, les températures augmentent lentement pour brûler tous les liants organiques temporaires, puis culminent à des températures dépassant souvent 800°C.
La chaleur intense fait fondre la fritte de verre, fusionnant de manière permanente les données d'oxyde métallique dans la base en céramique. Le four refroidit ensuite lentement les étiquettes pour éviter les chocs thermiques. L’image ne reste pas en surface comme une étiquette imprimée traditionnelle. Il est encapsulé sous un vernis protecteur et transparent. Ce processus de cuisson modifie de façon permanente la structure moléculaire de l'étiquette, verrouillant les données à l'intérieur de la matrice céramique.
Intégrité structurelle
Cette construction fusionnée crée une intégrité structurelle inégalée. Étant donné que la couche de données et le substrat deviennent un seul matériau continu, le délaminage est physiquement impossible. Il n’y a pas de couches distinctes de support, d’adhésif et de couche de finition qui se séparent sous contrainte. Le vernis protecteur empêche les solvants chimiques d'atteindre le pigment.
Le rayonnement UV ne peut pas pénétrer dans la structure inorganique pour provoquer une décoloration. Contrairement aux étiquettes industrielles à revêtement supérieur qui reposent sur l'adhésion chimique entre des couches distinctes, la céramique cuite agit comme une barrière monolithique contre la dégradation de l'environnement. Vous pouvez exposer l’étiquette à des décennies de lumière directe du soleil, de fortes pluies et de pollution industrielle sans aucune perte de lisibilité.
Spécifications de performance et tolérances environnementales
Résistance aux températures extrêmes
La stabilité thermique définit le principal avantage des matériaux céramiques. Ces balises fonctionnent parfaitement sur tout le spectre de température. À l’extrême inférieur, ils résistent aux conditions de stockage cryogénique jusqu’à -196°C (azote liquide) sans devenir cassants. Parce qu’ils n’ont pas de structure de chaîne polymère, ils ne se brisent pas sous un froid extrême.
À l'extrême supérieure, les étiquettes en alumine standard survivent à une exposition directe et continue au four jusqu'à 1 000 °C. Les variantes spécialisées en zircone peuvent supporter des charges thermiques encore plus élevées. Ils maintiennent la forme structurelle et le contraste des codes-barres grâce à un cycle thermique rapide qui déformerait ou ferait fondre les étiquettes traditionnelles en métal et en polymère. Vous pouvez extraire un actif étiqueté directement d'un four à 800°C et le déposer dans un bain de trempe sans détruire le code-barres.
Immunité aux produits chimiques et aux solvants
Les structures céramiques inorganiques ignorent les attaques chimiques agressives. Ils présentent une immunité totale contre l’acide sulfurique concentré, l’acide chlorhydrique et la soude caustique. Les solvants industriels comme le MEK, l'acétone, le xylène et le toluène ne peuvent pas dissoudre le vernis fondu. Les installations utilisant une exposition prolongée au brouillard salin ou à des lavages chimiques agressifs comptent sur ces étiquettes car le matériau ne réagit tout simplement pas avec les agents corrosifs.
Le niveau de pH de l’environnement n’a plus d’importance pour la survie du code-barres. Vous pouvez plonger l'étiquette dans un bain de dégraissage hautement alcalin, suivi immédiatement d'une ligne de décapage acide, et le code-barres sera parfaitement lu. Cette immunité chimique en fait le seul choix viable pour les usines de traitement chimique et les installations de galvanoplastie.
Abrasion mécanique et durabilité aux UV
La céramique se classe exceptionnellement haut sur l’échelle de dureté Mohs, avec une note généralement comprise entre 7 et 9. Cette dureté dépasse de loin celle de l’acier inoxydable ou de l’aluminium anodisé. Les brosses métalliques, le sablage et les fortes frictions mécaniques rayent à peine la surface vitrée. Vous pouvez faire glisser une lime en acier trempé sur le code-barres sans endommager les données.
De plus, la composition inorganique offre une stabilité absolue aux UV. Des décennies d’exposition directe au soleil ne jauniront pas le substrat ni ne décoloreront les données. Le code-barres reste aussi net que le jour où il a quitté le four. Cela les rend idéaux pour le suivi à long terme des actifs extérieurs dans des environnements désertiques ou côtiers difficiles.
Humidité, vapeur et submersion
L'humidité détruit les adhésifs standards et les supports à base de papier. Les matériaux céramiques n’offrent aucune porosité. Ils n'absorbent pas d'eau. Cela les rend idéaux pour les environnements très humides. Ils survivent à des milliers de cycles répétés de stérilisation en autoclave impliquant de la vapeur à haute pression.
Vous pouvez les déployer dans des applications d’exposition continue à la vapeur ou dans une immersion sous-marine à long terme. Là où les couches de finition standards se boursouflent et se décollent, l’émail fondu reste parfaitement intact. Les environnements marins, les plates-formes pétrolières offshore et les équipements sous-marins s'appuient sur ces étiquettes pour maintenir la traçabilité dans des conditions d'eau salée hautement corrosives.
Applications principales et cas d'utilisation de l'industrie
Fabrication automobile et aérospatiale
Les usines automobiles suivent les composants tout au long des étapes de fabrication brutales. Les blocs moteurs nécessitent une identification lors des processus de coulée qui impliquent une chaleur extrême et une proximité de métal en fusion. Les composants du châssis transportent les étiquettes dans des fours de durcissement de peinture à haute température et des bains chimiques de revêtement électronique. Les étiquettes standard brûlent dans ces fours, mais les étiquettes en céramique assurent une traçabilité continue depuis la fonderie jusqu'à l'assemblage final.
Les fabricants de l'aérospatiale utilisent ces étiquettes pour suivre les aubes de turbine et les composants structurels lors du traitement thermique et du broyage chimique. Les étiquettes garantissent la traçabilité du berceau à la tombe des composants de sécurité critiques. Lorsqu’une pièce d’avion nécessite une durée de vie de 30 ans, l’étiquette d’identification doit survivre la même durée sans se dégrader.
Traitement chimique et métallurgie
Les usines chimiques fonctionnent dans des atmosphères très corrosives. Les gestionnaires d'installations attachent ces étiquettes aux cuves, aux tuyaux et à l'acier de construction exposés à des fumées acides constantes. Les étiquettes identifient les conduites de matières dangereuses et les vannes d'arrêt critiques. Lorsqu'une fuite de tuyau projette de l'acide concentré, l'étiquette en céramique reste lisible, permettant aux intervenants d'urgence d'identifier le contenu.
En métallurgie, les aciéries et les fonderies suivent les poches de coulée, les moules et les billettes brutes. Les étiquettes survivent à la chaleur rayonnante du métal en fusion et à la poussière abrasive du sol de la fonderie. Ils fournissent une identification fiable pour la planification de la maintenance et la communication des dangers dans des environnements qui détruisent la signalisation conventionnelle.
Stérilisation de laboratoire et médicale
Les installations de recherche médicale exigent une traçabilité absolue des échantillons. Le matériel chirurgical et les actifs de laboratoire sont soumis à des protocoles de stérilisation rigoureux. Ces protocoles impliquent des cycles répétés d'autoclave, utilisant de la vapeur haute pression à 134°C, ainsi que des stérilisants chimiques agressifs comme le peroxyde d'hydrogène vaporisé.
Les étiquettes en polymère se déforment, se décollent et hébergent des bactéries dans ces conditions. Les étiquettes en céramique fondue restent fermement attachées et parfaitement lisibles. Leur surface non poreuse empêche la croissance bactérienne, garantissant ainsi que les équipements médicaux critiques répondent aux exigences strictes de suivi réglementaire tout en maintenant un environnement stérile.
Évaluation des étiquettes en céramique par rapport aux méthodes d'identification alternatives
Céramique ou aluminium anodisé
L'aluminium anodisé sert d'étiquette industrielle courante de niveau intermédiaire. Il supporte bien la chaleur modérée et les impacts physiques. Cependant, l’aluminium échoue dans des conditions de pH extrêmes. Les environnements très acides ou très alcalins enlèvent la couche anodisée, détruisant le code-barres et exposant le métal brut à une corrosion rapide.
L'aluminium se ramollit et se déforme également lorsque les températures approchent 500°C. La céramique ignore entièrement les pH extrêmes et maintient sa rigidité bien au-delà de 1 000 °C. Alors que l'aluminium offre une légère flexibilité pour le montage sur des surfaces courbes, la céramique offre une supériorité chimique et thermique absolue. Si votre processus implique des lavages caustiques, l’aluminium échouera.
Céramique ou polyimide haute température (Kapton)
Les étiquettes en polyimide supportent mieux les températures élevées que les plastiques standards. Les fabricants d’électronique les utilisent largement pour le suivi des circuits imprimés. Ils survivent aux processus de brasage à la vague à court terme entre 260°C et 300°C. Cependant, le polyimide se dégrade, se carbonise et devient cassant lors d'une exposition continue au-dessus de 300°C.
Le polyimide manque également de résistance physique à l’abrasion. Une brosse métallique ou un grattage important détruira facilement un code-barres en polyimide imprimé. La céramique supporte des températures continues trois fois plus élevées que le polyimide et résiste aux abrasions mécaniques sévères. Le polyimide est une solution temporaire à haute température ; la céramique est une solution permanente pour les environnements extrêmes.
Résumé de la comparaison des matériaux
| métriques de performances |
Étiquettes en céramique |
Aluminium anodisé |
Polyimide haute température |
| Température continue maximale |
1000°C+ |
~400°C |
~260°C |
| Résistance chimique |
Excellent (immunisé contre les pH extrêmes) |
Mauvais (échec en cas de pH élevé/bas) |
Modéré |
| Résistance à l'abrasion |
Excellent (Mohs 7-9) |
Modéré |
Faible |
| Flexibilité |
Rigide (Zéro flexibilité) |
Légèrement souple |
Très flexible |
| Stabilité aux UV |
Absolu (pas de décoloration) |
Haut |
Modéré (peut jaunir) |
Critères de sélection : Spécifier la bonne étiquette céramique
Compatibilité des substrats
Vous devez faire correspondre le matériau de l'étiquette à l'actif hôte. Tous les matériaux se dilatent et se contractent avec les changements de température. Cette métrique est le coefficient de dilatation thermique (CTE). Si vous collez une étiquette en céramique rigide sur un élément métallique qui se dilate rapidement sous l'effet de la chaleur, les différents taux d'expansion cisailleront la liaison adhésive ou fissureront l'étiquette.
La céramique d'alumine a un CTE relativement faible. L'acier inoxydable a un CTE élevé. Lors du collage de ces deux matériaux, vous ne pouvez pas utiliser d’époxy rigide. Vous devez utiliser un adhésif silicone souple haute température qui absorbe la dilatation différentielle. Consultez des ingénieurs pour sélectionner une composition céramique et une méthode de fixation adaptées au mouvement thermique de votre actif spécifique en acier, en aluminium ou en verre.
Méthodes de fixation et force d'adhérence
L’attachement dicte la survie. Vous ne pouvez pas utiliser d’adhésifs acryliques standards en cas de chaleur extrême. Pour des températures allant jusqu’à 300°C, les adhésifs silicone haute température fonctionnent bien. Pour des charges thermiques plus élevées, vous devez utiliser des adhésifs céramiques liquides spécialisés ou des époxy haute température. Ces adhésifs liquides nécessitent des temps et des températures de durcissement appropriés pour obtenir une force d'adhérence maximale.
Alternativement, la fixation mécanique élimine complètement la défaillance de l'adhésif. Spécifiez les étiquettes avec des trous pré-percés pour les rivets, les vis ou le fil de sécurité. Lors de l'utilisation de fixations mécaniques, utilisez des rondelles haute température pour répartir la charge et éviter de fissurer la céramique. Pour les actifs industriels lourds, le soudage par points d’une étiquette en céramique à support métallique offre la liaison la plus permanente possible, contournant complètement les limites des adhésifs chimiques.
Méthodes d'impression et personnalisation
N'essayez pas d'imprimer des étiquettes pour environnements extrêmes sur place. Les imprimantes à transfert thermique standard ne peuvent pas atteindre les températures requises pour fusionner les encres à base de verre fritté. Vous devez vous procurer des étiquettes pré-imprimées directement auprès du fabricant. Vous fournissez la séquence de données et le fabricant insère les codes-barres dans le substrat.
Même si cela nécessite une planification préalable des données et des délais de livraison plus longs, cela garantit la durabilité requise pour les environnements extrêmes. Vous pouvez spécifier une sérialisation personnalisée, des logos d'entreprise et des symbologies de codes-barres spécifiques. Le fabricant gère les profils de cuisson complexes et livre un produit fini et indestructible, prêt à être installé immédiatement.
Normes de densité et de lisibilité des données
Sélectionnez la symbologie de code-barres appropriée pour votre application. Les codes Data Matrix 2D offrent une densité de données élevée dans un encombrement minimal, ce qui les rend idéaux pour les petites étiquettes en céramique. Ils incluent également une correction d'erreur intégrée, permettant au scanner de lire le code même si une petite partie est obscurcie par la saleté industrielle. Les codes-barres linéaires 1D nécessitent plus de surface mais peuvent être facilement scannés à distance.
Assurez-vous que le fabricant garantit des rapports de contraste optique élevés. Le pigment cuit sombre doit contraster fortement avec le fond en céramique blanche pour garantir un balayage optique automatisé rapide et sans erreur. Spécifiez un niveau de qualité d'impression ISO minimum lors de la commande pour garantir que vos scanners optiques peuvent lire les étiquettes de manière fiable sous un éclairage d'usine intense.
Considérations réglementaires et de conformité
Vérifiez que les balises sélectionnées répondent à toutes les normes pertinentes de l'industrie. Les entrepreneurs de la défense doivent s'assurer que les étiquettes sont conformes à la norme MIL-STD-130 pour les marques d'identification unique (UID). Cette norme dicte des formats de données spécifiques et des exigences de contraste pour les actifs militaires. Les fabricants d'électronique exigent la conformité RoHS et REACH pour garantir que les matériaux ne contiennent aucune substance dangereuse restreinte.
Les fabricants de dispositifs médicaux ont besoin d'étiquettes qui répondent aux exigences d'identification unique des dispositifs (UDI) de la FDA. Précisez ces besoins de conformité lors de la phase initiale de passation des marchés. Les fabricants réputés fourniront des documents de certification prouvant que leurs matériaux céramiques répondent à ces normes mondiales strictes.
Risques de mise en œuvre et stratégies d’atténuation
Exigences de préparation de surface
L’adhésion permanente nécessite une préparation rigoureuse de la surface. Les actifs industriels contiennent des huiles, de la rouille, du tartre et des résidus de fabrication. Si vous appliquez de l'adhésif sur de la graisse ou de la rouille, l'étiquette échouera immédiatement. Mettez en œuvre des protocoles stricts de profilage de surface pour vos équipes d’installation.
Dégraissez soigneusement la zone de montage avec des solvants industriels comme l'acétone ou l'alcool isopropylique.
Abrasez légèrement la surface à l'aide d'une meuleuse d'angle avec une meule métallique ou du papier de verre grain 80 pour créer une dent mécanique pour l'adhésif.
Effectuez un dernier essuyage au solvant pour éliminer toutes les poussières abrasives et les copeaux métalliques.
Appliquez l'adhésif haute température immédiatement avant que le métal brut ne commence à s'oxyder.
Une bonne préparation de la surface évite la grande majorité des défauts d’adhésif sur le terrain.
Gérer la fragilité avant l’application
La céramique possède une immense résistance à la compression mais manque de flexibilité en traction. Avant le montage, ces tags sont fragiles. Laisser tomber une étiquette brute sur un sol en béton la brisera probablement. Établissez des protocoles de manipulation stricts pour vos équipes d’installation. Transportez les étiquettes dans des conteneurs rembourrés directement sur le site d'installation.
Ne serrez pas trop les vis ou les rivets pendant l’installation mécanique. Une pression localisée exercée par une vis serrée fissurera le substrat rigide. Utilisez une clé dynamométrique pour appliquer une pression constante et douce. Une fois correctement montée et entièrement soutenue par l'actif hôte rigide, le risque de fragilité disparaît et l'étiquette acquiert une immense résistance aux chocs.
Intégration matérielle
Le vernis fondu protecteur crée une surface hautement réfléchissante. Un éclairage direct au plafond ou des flashs puissants du scanner peuvent provoquer un éblouissement, aveugler le lecteur optique et empêcher une numérisation réussie. Atténuez ce risque d’intégration matérielle en calibrant votre équipement de numérisation.
Ajustez l'angle du scanner à 15 ou 30 degrés par rapport à la perpendiculaire pour détourner l'éblouissement de l'objectif. Utilisez des scanners avec des paramètres d'éclairage diffus spécialement conçus pour lire les marques directes de pièces (DPM) et les surfaces hautement réfléchissantes. Formez vos opérateurs aux angles de balayage corrects pour garantir une capture rapide des données dans l'usine.
Conclusion
Auditez votre installation pour identifier les points de défaillance environnementaux spécifiques, en enregistrant les températures maximales exactes, les expositions chimiques et les risques d'abrasion mécanique.
Calculez le taux de dilatation thermique de vos actifs cibles pour garantir une bonne correspondance du substrat et sélectionnez le bon adhésif flexible ou rigide.
Demandez des échantillons physiques d'étiquettes aux fabricants et effectuez des tests in situ dans des conditions opérationnelles réelles avant de vous engager dans un déploiement complet de l'installation.
Finalisez votre stratégie de fixation en comparant les adhésifs liquides à haute température aux fixations mécaniques pour votre flux de travail et vos types d'actifs spécifiques.
Calibrez votre matériel de numérisation optique pour lire des surfaces vitrées réfléchissantes à contraste élevé avec un décalage de 15 degrés pour éliminer l'éblouissement.
FAQ
Q : À quelle température maximale les étiquettes en céramique peuvent-elles résister ?
R : Les étiquettes en alumine de haute pureté résistent régulièrement à une exposition continue à des températures allant jusqu'à 1 000 °C (1 832 °F). Les compositions spécialisées supportent des charges thermiques encore plus élevées. Ils maintiennent l’intégrité structurelle et la lisibilité des codes-barres grâce à un cycle thermique rapide et à une exposition directe au four sans fondre ni se déformer.
Q : Comment les étiquettes en céramique sont-elles fixées sur des surfaces métalliques dans des environnements à haute température ?
R : Les adhésifs standards échouent en cas de chaleur extrême. Pour les applications à haute température, les techniciens utilisent des adhésifs céramiques liquides spécialisés, des époxy haute température ou des attaches mécaniques comme des rivets et des vis. Les étiquettes en céramique à support métallique peuvent également être soudées par points directement sur l'actif.
Q : Les étiquettes en céramique résistent-elles aux acides agressifs et aux produits chimiques caustiques ?
R : Oui. La composition inorganique et le vernis en verre fondu les rendent pratiquement insensibles aux attaques chimiques. Ils survivent facilement à une exposition prolongée à l’acide sulfurique, à l’acide chlorhydrique, à la soude caustique et aux solvants industriels agressifs sans se dégrader.
Q : Comment les étiquettes en céramique se comparent-elles aux étiquettes industrielles en acier inoxydable ?
R : Bien que l’acier inoxydable soit durable, il s’oxyde à des températures extrêmes et peut se corroder dans des environnements chimiques spécifiques. La céramique offre une résistance supérieure à la chaleur, une immunité complète aux pH extrêmes et une surface beaucoup plus dure qui résiste mieux à l’abrasion mécanique sévère que l’acier.
Q : Les étiquettes en céramique peuvent-elles être imprimées sur site à l'aide d'imprimantes à transfert thermique ?
R : Non. Les véritables étiquettes en céramique destinées aux environnements extrêmes nécessitent une cuisson au four à des températures supérieures à 800 °C pour fusionner les encres de fritte de verre dans le substrat. Les imprimantes standards sur site ne peuvent pas y parvenir. Vous devez les commander pré-imprimés auprès du fabricant.
Q : Les étiquettes en céramique se fissurent-elles sous l’effet d’un choc thermique ou de changements rapides de température ?
R : Les céramiques techniques de haute qualité sont conçues pour résister aux chocs thermiques. Cependant, s’il est lié rigidement à un élément métallique présentant un taux de dilatation thermique très différent, la contrainte mécanique qui en résulte peut provoquer des fissures. Une bonne adaptation du substrat et des adhésifs flexibles à haute température évitent ce problème.


