Стандардне ознаке средстава и бар кодови рутински не успевају у екстремним условима рада. Овај неуспех доводи до тренутних кварова у видљивости ланца снабдевања и управљања имовином. Када се конвенционалне методе праћења деградирају услед екстремне топлоте, каустичних хемикалија, јаке абразије или високе влажности, организације се суочавају са тешким последицама. Ризикујете губитак следљивости, неусаглашеност са прописима и продужено време застоја у раду. За окружења која прелазе прагове стандардних метода идентификације, керамичке етикете нуде специјализовано, трајно решење. Ове робусне ознаке опстају тамо где се полимери топе и метали кородирају. Детаљно ћемо дати спецификације перформанси, упоредне компромисе и критеријуме одабира који су потребни за процену ових алата за идентификацију за ваш објекат. Научићете како да ускладите својства подлоге са опасностима по животну средину и обезбедите трајну читљивост бар кода.
Кеи Такеаваис
Керамичке налепнице одржавају интегритет података и структурну стабилност на температурама које прелазе 1000°Ц (1832°Ф), далеко надмашујући стандардне полимере и већину метала.
Процес спајања керамичких материјала чини ове етикете практично имуним на јаке хемијске купке, УВ деградацију, екстремну влажност и механичку абразију.
Успешна имплементација захтева прецизно усклађивање подлоге и одговарајуће методе причвршћивања (лекови за високе температуре, механичко причвршћивање или заваривање).
Границе стандардних индустријских етикета у тешким окружењима
Где конвенционални материјали не успевају
Стандардни материјали за праћење имају строга оперативна ограничења. Налепнице од полиестера и винила се топе или деформишу када температура пређе 150°Ц. На овим температурама, стандардни акрилни лепкови се повезују, постају ломљиви и губе сву снагу везивања. Основне металне ознаке брзо оксидирају у корозивној атмосфери, уништавајући површински контраст потребан за оптичке скенере. Топ-цоатед Индустријске етикете се ослањају на термотрансфер мастила која се размазују или растварају током хемијског прања. Продужено излагање УВ зрачењу на отвореном чини стандардне полимере крхким, што доводи до њиховог љуштења. Тешка пара раздваја стандардне вишеслојне ознаке. Када примените ове конвенционалне материјале у екстремним условима, неуспех је гаранција.
Механизми квара варирају у зависности од материјала, али резултат је увек идентификатор изгубљене имовине. Полиимидне ознаке боље подносе топлоту од полиестера, али им недостаје физичка отпорност на хабање. Једноставна жичана четка током рутинског одржавања ће избрисати одштампани полиимидни бар код. Ознаке од елоксираног алуминијума преживљавају умерену топлоту, али високо кисела или алкална окружења у потпуности уклањају анодизирани слој. Не можете се ослонити на ознаке опште намене када ваше радно окружење укључује директан пламен, близину растопљеног метала или концентроване киселе купке.
Трошак губитка следљивости
Нечитљиви бар кодови изазивају низ оперативних кварова. Ручни унос података замењује аутоматско скенирање, уводећи људске грешке у критичне базе података. Оператери погрешно читају серијске бројеве, што доводи до нетачних евиденција одржавања или погрешног усмеравања компоненти. Изгубљени инвентар доводи до непотребног поновног наручивања и надувава трошкове ношења. У регулисаним секторима као што су ваздухопловство или производња медицинских уређаја, недостајуће ознаке средстава резултирају неуспелим ревизијама усклађености и тешким финансијским казнама.
Безбедносне опасности се јављају када оператери не могу да провере историју одржавања вентила високог притиска, опреме за дизање или контејнера за хемикалије. Ако ознака поквари критичну структурну компоненту, губите целокупну металуршку историју тог дела. Губитак следљивости директно нарушава оперативну ефикасност, повећава трошкове рада кроз прераду и угрожава безбедност објекта.
Дефинисање критеријума екстремног успеха
Одржива идентификација екстремног окружења захтева строге основне метрике. Успешна ознака мора да одржава оптички контраст након 500 сати непрекидног излагања сланом спреју. Мора да преживи поновљене, брзе термичке циклусе у индустријским пећима без пуцања или раслојавања. У окружењима са високом влагом, материјал мора да покаже нулту деградацију након месеци 100% влажности или подводног потапања.
Успех значи да се бар код савршено скенира из првог покушаја, без обзира на еколошку злоупотребу коју је претрпео. Ознака мора да нуди степен читања А или Б у складу са стандардима ИСО/ИЕЦ 15415, чак и након проласка кроз циклус термичке обраде на 800°Ц. Мора да издржи агресивне раствараче као што су метил етил кетон (МЕК) и ацетон без губитка јасноће штампе.
| Тип материјала |
Режим примарног квара |
Температурна граница |
Хемијска рањивост |
| Стандардни полиестер |
Топљење лепка, жути завршни премаз |
150°Ц |
Висока (не успева у јаким растварачима) |
| Високотемпературни полиимид |
Физичка абразија, континуирана висока топлота |
300°Ц |
Умерено (отпоран на благе раствараче) |
| Анодизед Алуминиум |
Галванска корозија, пХ екстреми |
400°Ц |
Висока (неуспева у киселинама/алкалијама) |
| Нерђајући челик (ласерски обележен) |
Површинска оксидација, низак контраст |
800°Ц |
Низак (осетљив на хлориде) |
Шта су керамичке етикете? Наука о материјалима и конструкција
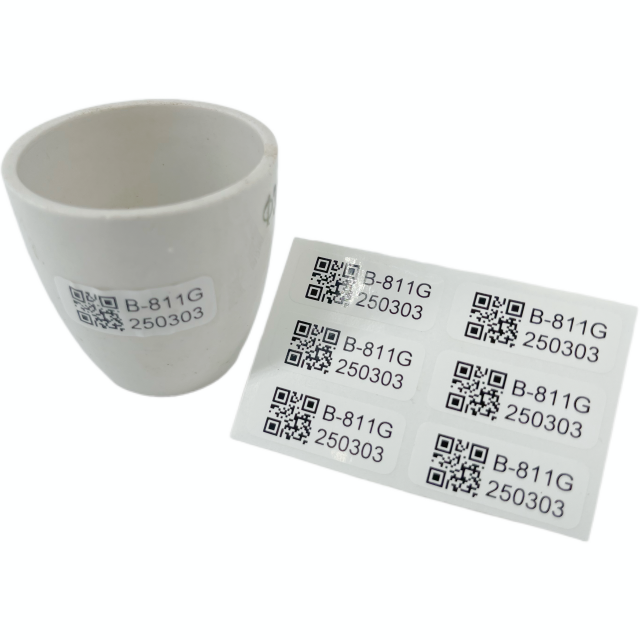
Материјални састав
Произвођачи праве ове специјализоване ознаке од неорганских материјала високе чистоће. Примарни супстрати се састоје од глинице (алуминијум оксид) или цирконијума (цирконијум диоксид). Ова техничка керамика нуди изузетну термичку стабилност, електричну изолацију и механичку чврстоћу. Глиница је стандардни избор за већину апликација са високим температурама, пружајући круту, светлу белу позадину за оптимални контраст баркода. Цирконијум нуди већу отпорност на ломљење, што га чини погодним за окружења са високим механичким утицајем.
Уместо стандардних мастила на бази угљеника или термотрансфер трака, процес штампања користи специјализоване пигменте на бази стакла или керамике. Ови неоргански пигменти се састоје од металних оксида помешаних са финим стакленим прахом. Они издржавају екстремна топлотна оптерећења без оксидације, сагоревања или бледења. Комбинација неорганског супстрата и неорганског пигмента чини основу екстремне издржљивости етикете.
Процес спајања
Процес производње се у потпуности разликује од стандардног штампања етикета. Техничари штампају бар код, серијске бројеве и алфанумеричке податке на керамичку подлогу помоћу мастила за стакло. Ознака затим улази у индустријску пећ на високој температури. Током овог процеса печења, температуре се полако повећавају да би сагорела било која привремена органска везива, а затим достижу врхунац на температурама које често прелазе 800°Ц.
Интензивна топлота топи стаклену фриту, стапајући податке о металном оксиду трајно у керамичку подлогу. Пећ затим полако хлади ознаке да би се спречио термички удар. Слика не лежи на површини као традиционална штампана етикета. Постаје инкапсулиран испод заштитне, провидне глазуре. Овај процес печења трајно мења молекуларну структуру ознаке, закључавајући податке унутар керамичке матрице.
Структурални интегритет
Ова спојена конструкција ствара неупоредив структурални интегритет. Пошто слој података и супстрат постају један континуирани материјал, раздвајање је физички немогуће. Не постоје одвојени слојеви слоја за лице, лепка и завршног премаза који би се одвојили под стресом. Заштитна глазура спречава да хемијски растварачи дођу до пигмента.
УВ зрачење не може да продре у неорганску структуру да изазове бледење. За разлику од индустријских етикета са горњим премазом које се ослањају на хемијску адхезију између различитих слојева, печена керамика делује као монолитна баријера против деградације животне средине. Ознаку можете изложити деценијама директној сунчевој светлости, јакој киши и индустријском загађењу без губитка читљивости.
Спецификације перформанси и толеранције животне средине
Отпорност на екстремне температуре
Термичка стабилност дефинише примарну предност керамичких материјала. Ове ознаке раде беспрекорно у целом температурном спектру. У најнижем екстрему, они издржавају криогене услове складиштења до -196°Ц (течни азот) без да постану ломљиви. Пошто им недостаје структура полимерног ланца, не разбијају се под екстремном хладноћом.
У горњем екстрему, стандардне ознаке глинице преживљавају континуирано директно излагање пећи до 1000°Ц. Специјализоване варијанте од цирконијума могу да издрже и већа топлотна оптерећења. Они одржавају структурни облик и контраст баркода кроз брзи термички циклус који би искривио или отопио традиционалне металне и полимерне ознаке. Можете извући означено средство директно из пећи на 800°Ц и бацити га у каду за гашење без уништавања бар кода.
Имунитет на хемикалије и раствараче
Неорганске керамичке структуре игноришу агресивне хемијске нападе. Они показују потпуни имунитет на концентровану сумпорну киселину, хлороводоничну киселину и каустичну соду. Индустријски растварачи као што су МЕК, ацетон, ксилен и толуен не могу да растворе фузионисану глазуру. Објекти који користе продужено излагање сланој магли или оштра хемијска прања ослањају се на ове ознаке јер материјал једноставно не реагује са корозивним агенсима.
Ниво пХ околине постаје ирелевантан за опстанак бар кода. Ознаку можете потопити у високо алкалну каду за одмашћивање, након чега одмах следи кисела линија за кисељење, а бар код ће савршено скенирати. Ова хемијска отпорност чини их јединим одрживим избором за постројења за хемијску прераду и постројења за галванизацију.
Механичка абразија и УВ издржљивост
Керамика има изузетно висок ранг на Мохсовој скали тврдоће, обично има између 7 и 9. Ова тврдоћа далеко премашује тврдоћу нерђајућег челика или елоксираног алуминијума. Жичане четке, пескарење и тешко механичко трење једва гребу застакљену површину. Можете превући датотеку од каљеног челика преко баркода без оштећења података.
Штавише, неоргански састав обезбеђује апсолутну УВ стабилност. Деценије директног излагања сунчевој светлости неће пожутети подлогу или избледети податке. Бар код остаје оштар као оног дана када је изашао из пећи. То их чини идеалним за дуготрајно праћење имовине на отвореном у суровим пустињским или обалним окружењима.
Влажност, пара и потапање
Влага уништава стандардне лепкове и подлоге на бази папира. Керамички материјали нуде нулту порозност. Не упијају воду. То их чини идеалним за окружења са високом влагом. Они преживљавају хиљаде поновљених циклуса стерилизације у аутоклаву који укључују пару под високим притиском.
Можете их применити у апликацијама за континуирано излагање пари или у дуготрајном подводном потапању. Тамо где се стандардни завршни премази кваре и љуште, спојена глазура остаје савршено нетакнута. Морска окружења, нафтне платформе на мору и подморска опрема ослањају се на ове ознаке да би одржали следљивост у веома корозивним условима слане воде.
Примарне примене и случајеви употребе у индустрији
Производња аутомобила и ваздухопловства
Аутомобилске фабрике прате компоненте кроз бруталне фазе производње. Блокови мотора захтевају идентификацију током процеса ливења који укључују екстремну топлоту и близину растопљеног метала. Компоненте шасије носе ознаке кроз пећи за сушење боје на високој температури и хемијске купке за е-цоат. Стандардне ознаке сагоревају у овим пећницама, али керамичке ознаке обезбеђују континуирану следљивост од ливнице до коначног склапања.
Произвођачи ваздухопловства користе ове ознаке за праћење лопатица турбина и структурних компоненти кроз топлотну обраду и хемијско млевење. Ознаке обезбеђују следљивост критичних безбедносних компоненти од колевке до гроба. Када део авиона захтева животни век од 30 година, идентификациона ознака мора да преживи исто трајање без деградације.
Хемијска прерада и металургија
Хемијска постројења раде у веома корозивним атмосферама. Менаџери објеката причвршћују ове ознаке на бачве, цеви и конструкциони челик који су изложени сталним киселим испарењима. Ознаке идентификују водове опасног материјала и критичне запорне вентиле. Када цурење цеви прска концентровану киселину, керамичка ознака остаје читљива, омогућавајући хитним службама да идентификују садржај.
У металургији, челичане и ливнице прате кутлаче, калупе и сирове гредице. Ознаке преживљавају блиставу топлоту растопљеног метала и абразивну прашину са пода ливнице. Они пружају поуздану идентификацију за планирање одржавања и комуникацију о опасностима у окружењима која уништавају конвенционалне сигнализације.
Лабораторијска и медицинска стерилизација
Медицински истраживачки објекти захтевају апсолутну следљивост узорка. Хируршка опрема и лабораторијска имовина подлежу ригорозним протоколима стерилизације. Ови протоколи укључују поновљене циклусе аутоклава, користећи пару под високим притиском на 134°Ц, заједно са оштрим хемијским стерилизаторима као што је испарени водоник пероксид.
Полимерне ознаке се искривљују, љуште и садрже бактерије у овим условима. Спојене керамичке ознаке остају чврсто причвршћене и савршено читљиве. Њихова непорозна површина спречава раст бактерија, обезбеђујући да критична медицинска опрема испуњава строге регулаторне захтеве за праћење уз одржавање стерилног окружења.
Процена керамичких етикета у односу на алтернативне методе идентификације
Керамика у односу на анодизовани алуминијум
Анодизовани алуминијум служи као уобичајена индустријска ознака средњег нивоа. Добро подноси умерену топлоту и физичке утицаје. Међутим, алуминијум не успева у екстремним пХ условима. Високо кисела или високо алкална средина уклањају анодизирани слој, уништавајући бар код и излажући сирови метал брзој корозији.
Алуминијум такође омекшава и савија се када се температуре приближавају 500°Ц. Керамика у потпуности игнорише екстремне пХ вредности и одржава крутост и изнад 1000°Ц. Док алуминијум нуди малу флексибилност за монтажу на закривљене површине, керамика пружа апсолутну хемијску и термичку супериорност. Ако ваш процес укључује каустично прање, алуминијум ће пропасти.
Керамика наспрам полиимида високе температуре (каптон)
Етикете од полиимида боље подносе високе температуре од стандардне пластике. Произвођачи електронике их интензивно користе за праћење штампаних плоча. Они преживљавају краткотрајне процесе лемљења таласима од око 260°Ц до 300°Ц. Међутим, полиимид се разграђује, угљенише и постаје крт током континуираног излагања изнад 300°Ц.
Полиимиду такође недостаје физичка отпорност на хабање. Жичана четка или тешко стругање лако ће уништити одштампани полиимидни бар код. Керамика подноси сталне температуре три пута веће од полиимида и одбија тешку механичку абразију. Полиимид је привремено решење за високе температуре; керамика је трајно решење за екстремно окружење.
Поређење материјала Резиме
| Перформансе Метричке |
керамичке налепнице |
Анодизовани алуминијум |
високотемпературни полиимид |
| Мак Цонтинуоус Темп |
1000°Ц+ |
~400°Ц |
~260°Ц |
| Отпорност на хемикалије |
Одличан (имун на екстремне пХ вредности) |
Лоше (не успева на високом/ниском пХ) |
Умерено |
| Отпорност на абразију |
Одлично (Мохс 7-9) |
Умерено |
Ниско |
| Флексибилност |
Чврсто (нула флексибилности) |
Помало флексибилан |
Веома флексибилан |
| УВ Стабилност |
Апсолутно (без бледења) |
Високо |
Умерено (може жуто) |
Критеријуми за избор: Одређивање праве керамичке етикете
Компатибилност подлоге
Морате да ускладите материјал етикете са средством домаћина. Сви материјали се шире и скупљају са променама температуре. Ова метрика је коефицијент термичке експанзије (ЦТЕ). Ако залепите чврсту керамичку ознаку на метално средство које се брзо шири под топлотом, различите стопе експанзије ће скратити лепљиву везу или напућити ознаку.
Керамика од глинице има релативно низак ЦТЕ. Нерђајући челик има висок ЦТЕ. Када спајате ова два материјала, не можете користити чврсти епоксид. Морате користити флексибилни високотемпературни силиконски лепак који апсорбује диференцијално ширење. Консултујте се са инжењерима да бисте изабрали керамичку композицију и метод причвршћивања који прилагођава термичко кретање вашег специфичног челика, алуминијума или стакла.
Методе причвршћивања и чврстоћа лепка
Везаност диктира опстанак. Не можете користити стандардне акрилне лепкове на екстремним врућинама. За температуре до 300°Ц, високотемпературни силиконски лепкови добро раде. За већа топлотна оптерећења, морате користити специјализоване течне керамичке лепкове или епоксиде високе температуре. Ови течни лепкови захтевају одговарајуће време очвршћавања и температуре да би се постигла максимална чврстоћа везе.
Алтернативно, механичко причвршћивање у потпуности елиминише оштећење лепка. Наведите ознаке са претходно избушеним рупама за заковице, завртње или сигурносну жицу. Када користите механичке причвршћиваче, користите подлошке на високој температури да бисте распоредили оптерећење и спречили пуцање керамике. За тешке индустријске објекте, тачкасто заваривање керамичке ознаке са металном подлогом обезбеђује најтрајнију могућу везу, потпуно заобилазећи ограничења хемијских лепкова.
Методе штампања и прилагођавање
Не покушавајте да штампате ознаке за екстремно окружење на лицу места. Стандардни термотрансфер штампачи не могу постићи температуре потребне за спајање стаклених мастила. Морате да набавите унапред одштампане етикете директно од произвођача. Ви обезбеђујете секвенцу података, а произвођач у пећи испаљује бар кодове у подлогу.
Иако ово захтева унапред планирање података и дуже време испоруке, то гарантује трајност потребну за екстремна окружења. Можете одредити прилагођену серијализацију, логотипе компаније и специфичне симбологије бар кодова. Произвођач рукује сложеним профилима за печење, испоручујући готов, неуништив производ спреман за тренутну уградњу.
Стандарди густине података и читљивости
Изаберите одговарајућу симбологију бар кода за своју апликацију. 2Д Дата Матрик кодови нуде високу густину података уз минимални отисак, што их чини идеалним за мале керамичке ознаке. Они такође укључују уграђену корекцију грешака, омогућавајући скенеру да прочита код чак и ако је мали део заклоњен индустријском прљавштином. 1Д линеарни бар кодови захтевају већу површину, али лако скенирају са удаљености.
Уверите се да произвођач гарантује висок оптички контраст. Тамни пигмент мора бити у оштром контрасту са белом керамичком позадином како би се обезбедило брзо аутоматско оптичко скенирање без грешака. Наведите минималну ИСО оцену квалитета штампе приликом наручивања како бисте били сигурни да ваши оптички скенери могу поуздано да читају ознаке под јаким фабричким осветљењем.
Разматрања о прописима и усклађености
Проверите да ли изабране ознаке испуњавају све релевантне индустријске стандарде. Извођачи одбране морају осигурати да су ознаке у складу са МИЛ-СТД-130 за ознаке јединствене идентификације (УИД). Овај стандард диктира специфичне формате података и захтеве контраста за војна средства. Произвођачи електронике захтевају усклађеност са РоХС и РЕАЦХ како би се осигурало да материјали не садрже ограничене опасне супстанце.
Произвођачима медицинских уређаја су потребне ознаке које испуњавају захтеве ФДА за јединствену идентификацију уређаја (УДИ). Наведите ове потребе усклађености током почетне фазе набавке. Реномирани произвођачи ће обезбедити сертификационе документе који доказују да њихови керамички материјали испуњавају ове строге глобалне стандарде.
Ризици имплементације и стратегије ублажавања
Захтеви за припрему површине
Трајно приањање захтева ригорозну припрему површине. Индустријска средства садрже уља, рђу, каменац и остатке производње. Ако нанесете лепак преко масти или лабаве рђе, ознака ће одмах отказати. Имплементирајте строге протоколе површинског профилисања за своје инсталатерске тимове.
Темељно одмастите простор за монтажу индустријским растварачима као што су ацетон или изопропил алкохол.
Лагано избрусите површину помоћу угаоне брусилице са жичаним точком или брусним папиром гранулације 80 да бисте направили механички зуб за лепак.
Извршите завршно брисање растварачем да бисте уклонили сву абразивну прашину и металне струготине.
Нанесите лепак за високе температуре непосредно пре него што сирови метал почне да оксидира.
Правилна припрема површине спречава велику већину кварова на лепку на терену.
Руковање крхкошћу пре наношења
Керамика поседује огромну чврстоћу на притисак, али јој недостаје флексибилност затезања. Пре монтирања, ове ознаке су ломљиве. Испуштање сирове ознаке на бетонски под ће је вероватно разбити. Успоставите строге протоколе руковања за своје инсталационе тимове. Пренесите ознаке у подстављеним контејнерима директно на место инсталације.
Немојте превише затезати завртње или заковице током механичке монтаже. Локализовани притисак од затегнутог завртња ће напућити круту подлогу. Користите момент кључ да примените конзистентан, нежан притисак. Једном када се правилно монтира и у потпуности подржи чврстим главним елементом, ризик од крхкости нестаје, а ознака добија огромну отпорност на удар.
Интеграција хардвера
Заштитна фузионисана глазура ствара високо рефлектујућу површину. Директно осветљење изнад главе или снажни блицеви скенера могу изазвати одсјај, заслепити оптички читач и спречити успешно скенирање. Умањите овај ризик интеграције хардвера калибрацијом опреме за скенирање.
Подесите угао скенера на 15 или 30 степени ван окомитог положаја да бисте одбили одсјај од сочива. Користите скенере са поставкама дифузног осветљења посебно дизајниране за читање директних ознака делова (ДПМ) и високо рефлектујућих површина. Обучите своје оператере о исправним угловима скенирања да бисте обезбедили брзо хватање података у фабрици.
Закључак
Извршите ревизију вашег објекта да бисте идентификовали специфичне тачке квара у околини, забележили тачне максималне температуре, излагање хемикалијама и ризике од механичке абразије.
Израчунајте стопу термичког ширења ваших циљних средстава да бисте осигурали правилно подударање подлоге и изаберите одговарајући флексибилни или крути лепак.
Затражите ознаке физичких узорака од произвођача и спроведите тестирање на лицу места у стварним оперативним условима пре него што се посветите потпуном увођењу у погон.
Завршите своју стратегију причвршћивања упоређујући течне лепкове високе температуре са механичким причвршћивањем за ваш специфични ток посла и типове средстава.
Калибришите хардвер за оптичко скенирање да бисте читали висококонтрастне, рефлектирајуће застакљене површине са помаком од 15 степени да бисте елиминисали одсјај.
ФАК
П: Коју максималну температуру могу да издрже керамичке етикете?
О: Ознаке од алуминијума високе чистоће рутински издржавају континуирано излагање температурама до 1000°Ц (1832°Ф). Специјализоване композиције издржавају још већа топлотна оптерећења. Они одржавају структурални интегритет и читљивост бар кода кроз брзи термички циклус и директно излагање пећи без топљења или савијања.
П: Како се керамичке налепнице причвршћују на металне површине у окружењима са високим температурама?
О: Стандардни лепкови отказују на екстремној топлоти. За апликације на високим температурама, техничари користе специјализоване течне керамичке лепкове, високотемпературне епоксиде или механичке причвршћиваче као што су заковице и шрафови. Керамичке ознаке са металном подлогом такође се могу тачкасто заварити директно на средство.
П: Да ли су керамичке етикете отпорне на јаке киселине и каустичне хемикалије?
О: Да. Неоргански састав и стаљена стаклена глазура чине их практично имуним на хемијске нападе. Лако преживљавају продужено излагање сумпорној киселини, хлороводоничкој киселини, каустичној соди и агресивним индустријским растварачима без деградације.
П: Какве су керамичке етикете у поређењу са индустријским ознакама од нерђајућег челика?
О: Док је нерђајући челик издржљив, он оксидира на екстремним температурама и може кородирати у одређеним хемијским окружењима. Керамика нуди врхунску отпорност на топлоту, потпуну отпорност на екстремне пХ вредности и много тврђу површину која је отпорнија на тешку механичку абразију боље од челика.
П: Да ли се керамичке етикете могу штампати на лицу места коришћењем термо трансфер штампача?
О: Не. Керамичке етикете за праве екстремне услове захтевају печење у пећи на температурама већим од 800°Ц да би се мастило са стакленом фритом стопило у подлогу. Стандардни штампачи на лицу места то не могу постићи. Морате их наручити унапред одштампане од произвођача.
П: Да ли керамичке налепнице пуцају под термичким ударом или брзим променама температуре?
О: Висококвалитетна техничка керамика је пројектована да издржи топлотни удар. Међутим, ако је чврсто везан за метално средство са знатно различитом стопом термичког ширења, резултујући механички стрес може изазвати пуцање. Правилно усклађивање подлоге и флексибилни високотемпературни лепкови спречавају овај проблем.


