Стандарттык актив тегдери жана штрих-коддор экстремалдуу операциялык шарттарда үзгүлтүккө учурайт. Бул мүчүлүштүктөр жеткирүү чынжырынын көрүнүүсүндө жана активдерди башкарууда дароо бузулууларга алып келет. Кадимки көзөмөлдөө ыкмалары өтө ысыктан, жегич химиялык заттардан, катуу абразиядан же жогорку нымдуулуктан начарлап кеткенде, уюмдар оор кесепеттерге дуушар болушат. Сиз көзөмөлдөө мүмкүнчүлүгүн жоготуу, ченемдик укуктук актыларга ылайык келбей калуу жана узак мөөнөттүү иштебей калуу коркунучу бар. Стандарттык идентификациялоо ыкмаларынын чегинен ашкан чөйрөлөр үчүн, керамикалык энбелгилер адистештирилген, туруктуу чечим сунуш кылат. Бул бекем тэгдер полимерлер эрип, металлдар дат баскан жерде аман калат. Биз сиздин мекемеңиз үчүн бул идентификациялык инструменттерге баа берүү үчүн талап кылынган аткаруу спецификацияларын, салыштырма алмашууларды жана тандоо критерийлерин деталдаштырабыз. Сиз субстрат касиеттерин экологиялык коркунучтарга кантип дал келтирүүнү жана штрих-коддун туруктуу окулушун камсыз кылууну үйрөнөсүз.
Негизги алып салуулар
Керамикалык энбелгилер стандарттык полимерлерден жана көпчүлүк металлдардан алда канча ашып, 1000°C (1832°F) ашкан температурада маалыматтардын бүтүндүгүн жана структуралык туруктуулугун сактайт.
Керамикалык материалдарды эритүү процесси бул этикеткаларды катуу химиялык ванналарга, УК деградациясына, өтө нымдуулукка жана механикалык абразияга каршы дээрлик иммунитетти камсыздайт.
Ийгиликтүү ишке ашыруу үчүн субстраттын так дал келүүсү жана тиешелүү тиркеме ыкмалары (жогорку температурадагы жабышмалар, механикалык бекитүү же ширетүү) талап кылынат.
Катаал чөйрөдө стандарттык өнөр жай энбелгилеринин чектери
Кадимки материалдар иштебей калган жерде
Стандарттык көзөмөлдөө материалдары катуу операциялык чектөөлөргө ээ. Полиэстер жана винил биркалары температура 150°C ашканда эрип же деформацияланат. Мындай температурада стандарттуу акрил чаптамалар кайчылашып, морт болуп калат жана бардык байланыш күчүн жоготот. Негизги металл биркалары оптикалык сканерлер үчүн зарыл болгон беттик контрастты бузуп, коррозиялык атмосферада тез кычкылданат. Үстүнөн капталган Өнөр жай энбелгилери химиялык жууп жатканда булганып же эрип кетүүчү термикалык өткөргүч сыяларга таянат. Убактылуу сырткы УК таасири стандарттуу полимерлерди морт кылып, алардын активдин кабыгынан чыгып кетишине алып келет. Оор буу стандарттуу көп катмарлуу тегдерди деламинатат. Бул кадимки материалдарды экстремалдык шарттарда жайгаштырганыңызда, ийгиликсиздик кепилдик болуп саналат.
Иштөө механизмдери материалга жараша өзгөрөт, бирок натыйжада ар дайым жоголгон актив идентификатору болуп саналат. Полимид теги полиэстерге караганда жылуулукту жакшы кармайт, бирок аларда физикалык абразияга туруктуулук жок. Күнүмдүк тейлөө учурунда жөнөкөй зым щетка басылган полиимиддик штрих-кодду жок кылат. Аноддолгон алюминий тегдери орточо жылуулукка туруштук берет, бирок өтө кычкыл же щелочтуу чөйрөлөр аноддолгон катмарды толугу менен чечет. Сиздин иштөө чөйрөңүз түздөн-түз жалын, эриген металлдын жакындыгы же концентрацияланган кислота ванналары камтылганда, жалпы максаттагы тегдерге ишене албайсыз.
Көз салуу жоготуу наркы
Окулбаган штрих-коддор операциялык каталардын каскадын козгойт. Маалыматтарды кол менен киргизүү автоматташтырылган сканерлөөнүн ордуна адам катасын маанилүү маалымат базаларына киргизет. Операторлор сериялык номерлерди туура эмес окушуп, туура эмес тейлөө журналдарына же туура эмес багытталган компоненттерге алып келет. Жоголгон инвентаризация керексиз кайра тартипке келтирүүгө мажбурлайт жана баланстык чыгымдарды көбөйтөт. Аэрокосмостук же медициналык аппараттарды өндүрүү сыяктуу жөнгө салынуучу секторлордо активдердин энбелгилеринин жетишсиздиги шайкештик аудиттерине жана катуу каржылык жазаларга алып келет.
Операторлор жогорку басымдагы клапандардын, көтөрүүчү жабдуулардын же химиялык контейнерлердин тейлөө тарыхын текшере албаганда, коопсуздук коркунучтары пайда болот. Эгер тег маанилүү структуралык компонентте иштебей калса, сиз ошол бөлүктүн бүт металлургиялык тарыхын жоготосуз. Издөө мүмкүнчүлүгүн жоготуу операциянын натыйжалуулугун түздөн-түз төмөндөтөт, кайра иштетүү аркылуу эмгек чыгымдарын көбөйтөт жана объекттин коопсуздугуна доо кетирет.
Экстремалдуу ийгилик критерийлерин аныктоо
Жашоого жөндөмдүү экстремалдык чөйрөнү аныктоо катуу базалык көрсөткүчтөрдү талап кылат. Ийгиликтүү тег 500 саат үзгүлтүксүз туз чачуучу таасирден кийин оптикалык контрастты сакташы керек. Ал өнөр жай мештеринде кайра-кайра, тез термикалык айланууга туруштук бериши керек. Нымдуулугу жогору чөйрөдө материал 100% нымдуулуктан же суу астында калгандан кийин нөл деградациясын көрсөтүшү керек.
Ийгилик штрих-коддун экологиялык катаал мамилеге карабастан, биринчи аракетте эң сонун сканерлөө дегенди билдирет. Тег 800°C жылуулук менен дарылоо циклинен өткөндөн кийин да ISO/IEC 15415 стандарттарына ылайык А же В классынын окуу ылдамдыгын сунушташы керек. Ал метил этил кетон (MEK) жана ацетон сыяктуу агрессивдүү эриткичтерге туруштук бериши керек.
| Материалдын түрү |
Негизги бузулуу режими |
Температуранын чеги |
Химиялык аялуу |
| Стандарттык полиэстер |
Жабыштык эритүү, үстүнкү лактын саргайуусу |
150°C |
Жогорку (күчтүү эриткичтерде иштебей калат) |
| Жогорку Температурадагы Полимид |
Физикалык абразия, үзгүлтүксүз жогорку жылуулук |
300°C |
Орто (жумшак эриткичтерге туруштук берет) |
| Аноддолгон алюминий |
Гальваникалык коррозия, рН экстремалдуу |
400°C |
Жогорку (кислоталарда/щелочтордо жетишсиз) |
| Дат баспас болот (Лазердик белги) |
Беттик кычкылдануу, аз контраст |
800°C |
Төмөн (хлориддерге аялуу) |
Керамикалык энбелгилер деген эмне? Материал таануу жана курулуш
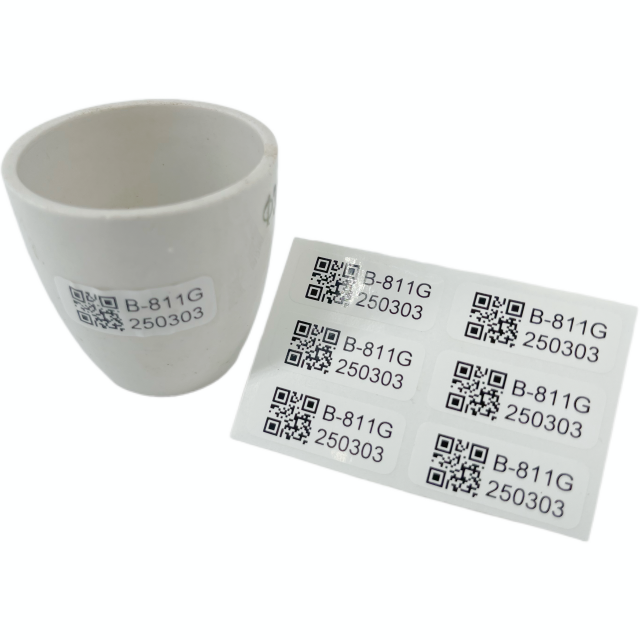
Материалдык состав
Өндүрүүчүлөр бул адистештирилген биркаларды жогорку тазалыктагы органикалык эмес материалдардан жасашат. Негизги субстраттар алюминий оксиди (алюминий оксиди) же цирконийден (цирконийдин диоксиди) турат. Бул техникалык керамика өзгөчө жылуулук туруктуулугун, электр изоляциясын жана механикалык күчтү сунуш кылат. Глинозем штрих-коддун оптималдуу контрастын катуу, жаркыраган ак фон менен камсыз кылуучу көпчүлүк жогорку жылуулук колдонмолору үчүн стандарттуу тандоо. Циркония жогорку механикалык таасири бар чөйрөлөргө ылайыктуу кылып, сынганга катуулугун сунуштайт.
Стандарттык көмүртектүү боёктордун же термикалык өткөргүч ленталардын ордуна, басып чыгаруу процессинде атайын айнек-фрит же керамикалык пигменттер колдонулат. Бул органикалык эмес пигменттер майда айнек порошок менен аралашкан металл оксиддеринен турат. Алар кычкылданбай, күйбөй же өчпөстөн өтө чоң жылуулук жүктөмүнө туруштук беришет. Органикалык эмес субстрат менен органикалык эмес пигменттин айкалышы тегдин өтө туруктуулугунун негизин түзөт.
The Fusing Process
Өндүрүш процесси стандарттык этикетка басып чыгаруудан толугу менен айырмаланат. Техниктер штрих-кодду, сериялык номерлерди жана алфавит-сандык маалыматтарды айнек-фрит сыялары менен керамикалык субстратка басып чыгарышат. Андан кийин этикетка жогорку температурадагы өнөр жай мешине кирет. Бул күйгүзүү процессинде температуралар акырындап көтөрүлүп, кандайдыр бир убактылуу органикалык байланыштыргычтарды күйгүзөт, андан кийин 800°C ашкан температурада эң жогорку чегине жетет.
Интенсивдүү жылуулук айнек-фритти эритип, металл кычкылынын маалыматтарын биротоло керамикалык базага бириктирет. Андан кийин меш термикалык шоктун алдын алуу үчүн биркаларды жай муздатат. Сүрөт салттуу басылган этикетка сыяктуу бетинде отурбайт. Ал коргоочу, тунук глазуранын астында капсулдалат. Бул күйгүзүү процесси биротоло тегдин молекулярдык түзүлүшүн өзгөртүп, керамикалык матрицанын ичиндеги маалыматтарды бекитет.
Структуралык бүтүндүк
Бул бириктирилген курулуш теңдешсиз структуралык бүтүндүгүн түзөт. Маалымат катмары жана субстрат бирдиктүү үзгүлтүксүз материал болуп калгандыктан, деламинация физикалык жактан мүмкүн эмес. Стресс учурунда бөлүүчү беттин, чаптаманын жана үстүнкү лактын өзүнчө катмарлары жок. Коргоочу глазурь химиялык эриткичтердин пигментке өтүшүнө жол бербейт.
Ультрафиолет нурлануу органикалык эмес түзүлүшкө кире албайт, ал солгундап кетишине алып келет. Ар кандай катмарлардын ортосундагы химиялык адгезияга таянган үстүнкү капталган өнөр жай биркаларынан айырмаланып, күйдүрүлгөн керамика айлана-чөйрөнүн бузулушуна каршы монолиттүү тосмо катары иштейт. Тегди ондогон жылдар бою түз күндүн нуруна, катуу жамгырга жана өнөр жайдын булганышына эч кандай окумдуулугун жоготпой коё аласыз.
Performance Specifications жана Экологиялык Толеранттуулуктар
Өтө Температура каршылык
Термикалык туруктуулук керамикалык материалдардын негизги артыкчылыгын аныктайт. Бул тегдер бүт температура спектринде кемчиликсиз иштешет. Төмөнкү экстремалдуу, алар морт болуп туруп, -196 ° C (суюк азот) чейин криогендик сактоо шарттарына туруштук берет. Полимердик чынжыр түзүлүшү жок болгондуктан, катуу суукта талкаланбайт.
Жогорку экстремалдуу шартта, стандарттуу глинозем тегдери 1000°Cге чейин тынымсыз түздөн-түз мештин таасиринде жашайт. Адистештирилген циркониянын варианттары дагы жогорку жылуулук жүктөмүнө туруштук бере алат. Алар структуралык форманы жана штрих-коддун контрастын тез термикалык цикл аркылуу сактап, салттуу металлды жана полимердик тегдерди бузуп же эритет. Белгиленген активди 800°C мештен түздөн-түз алып чыгып, штрих-кодду жок кылбастан, аны өчүрүүчү ваннага таштасаңыз болот.
Химиялык жана эриткичтерге каршы иммунитет
Органикалык эмес керамикалык структуралар агрессивдүү химиялык чабуулдарды этибарга албайт. Алар концентраттык күкүрт кислотасына, туз кислотасына жана каустикалык содага толук иммунитетти көрсөтөт. MEK, ацетон, ксилол жана толуол сыяктуу өнөр жай эриткичтери эриген глазурьди эрите албайт. Узакка созулган туздуу тумандын таасиринен же катуу химиялык жуугандан пайдаланган объекттер бул белгилерге таянышат, анткени материал жөн эле жегичтер менен реакцияга кирбейт.
Айлана-чөйрөнүн рН деңгээли штрих-коддун жашоосу үчүн маанисиз болуп калат. Сиз тегди өтө щелочтуу майсыздандыруучу ваннага, андан кийин дароо кислоталуу туздоо линиясына чөмтүрсөңүз болот, ошондо штрихкод эң сонун сканерлейт. Бул химиялык иммунитет аларды химиялык кайра иштетүүчү заводдор жана электрокапкан ишканалары үчүн бирден-бир жашоого жарактуу тандоо кылат.
Механикалык абразия жана UV туруктуулугу
Керамика Mohs катуулук шкаласы боюнча өзгөчө жогорку орунда турат, адатта 7ден 9га чейин баллга ээ. Бул катуулугу дат баспас болоттон же аноддолгон алюминийден алда канча ашып кетет. Зым щеткалар, кум чачуу жана оор механикалык сүрүлүү жылтыраган бетти араң тырмап салат. Сиз катууланган болот файлды штрих-код боюнча берилиштерге зыян келтирбестен сүйрөңүз.
Мындан тышкары, органикалык эмес курамы абсолюттук UV туруктуулугун камсыз кылат. Ондогон жылдар бою тике күн нурунун таасири субстратты саргайтпайт же маалыматтарды өчүтпөйт. Штрихкод мештен чыккан күндөгүдөй так бойдон калат. Бул аларды катаал чөлдө же жээк чөйрөсүндө узак мөөнөттүү тышкы активдерге көз салуу үчүн идеалдуу кылат.
Нымдуулук, буу жана суу астында калуу
Ным стандарттуу чаптамаларды жана кагаз негизиндеги субстраттарды жок кылат. Керамикалык материалдар нөлдүн көзөнөктүүлүгүн сунуштайт. Алар сууну сиңирбейт. Бул аларды нымдуулугу жогору чөйрөлөр үчүн идеалдуу кылат. Алар миңдеген кайталанган автоклав стерилизациялоо циклдарынан, жогорку басымдагы буудан аман калышат.
Сиз аларды үзгүлтүксүз буу таасири колдонмолоруна же узак мөөнөттүү суу астына чөгө аласыз. Стандарттык үстүнкү лактар ыйлаак болуп, кабыгынан арылса, эритилген глазурь кемчиликсиз бойдон калат. Деңиз чөйрөлөрү, деңиздеги мунай бургулоочу жабдыктар жана суу астындагы жабдуулар жогорку жегичтүү туздуу суу шарттарында байкоо жүргүзүү үчүн бул тегдерге таянышат.
Негизги колдонмолор жана өнөр жай колдонуу учурлары
Автоунаа жана аэрокосмостук өндүрүш
Автоунаа заводдору компоненттерди катаал өндүрүш этаптары аркылуу көзөмөлдөйт. Кыймылдаткыч блоктору өтө ысык жана эриген металлдын жакындыгын камтыган куюу процессинде идентификацияны талап кылат. Шасси компоненттери жогорку жылуулук боёк менен айыктыруучу мештер жана электрондук пальто химиялык ванналар аркылуу тегдерди алып жүрүшөт. Стандарттык биркалар бул мештерде күйүп кетет, бирок керамикалык биркалар куюу цехинен акыркы монтажга чейин үзгүлтүксүз байкоо жүргүзүүнү камсыз кылат.
Аэрокосмостук өндүрүүчүлөр бул тегдерди турбинанын бычактарын жана структуралык компоненттерин жылуулук менен дарылоо жана химиялык майдалоо аркылуу көзөмөлдөө үчүн колдонушат. Тегдер коопсуздуктун маанилүү компоненттери үчүн бешиктен мүрзөгө байкоо жүргүзүүнү камсыз кылат. Учактын бир бөлүгү 30 жылдык кызмат мөөнөтүн талап кылганда, идентификациялык белги ошол эле мөөнөттө бузулбастан сакталышы керек.
Химиялык кайра иштетүү жана металлургия
Химиялык заводдор өтө коррозиялык атмосферада иштешет. Мекеменин жетекчилери бул тегдерди дайыма кычкыл түтүнгө дуушар болгон чөйчөкчөлөргө, түтүктөргө жана конструкциялык болотко бекитишет. Тегдер кооптуу материалдардын линияларын жана критикалык өчүрүү клапандарын аныктайт. Түтүктүн агып чыгышы концентрацияланган кислотаны чачканда, керамикалык теги окула турган бойдон калып, өзгөчө кырдаалдарга жооп бергендерге мазмунду аныктоого мүмкүндүк берет.
Металлургияда болот тегирмендеринде жана куюучу заводдордо чөмүчтөрдү, калыптарды жана чийки дайындамаларды жолго чыгарышат. Биркалар эриген металлдын нурлуу ысыктыгына жана куюу цехинин полунун абразивдүү чаңына туруштук берет. Алар кадимки белгилерди жок кылган чөйрөлөрдө техникалык тейлөөнү пландаштыруу жана коркунуч байланышы үчүн ишенимдүү идентификацияны камсыз кылат.
Лабораториялык жана медициналык стерилизация
Медициналык изилдөө мекемелери үлгүлөрдүн абсолюттук байкоосун талап кылат. Хирургиялык жабдуулар жана лабораториялык каражаттар катуу стерилдөө протоколдорунан өтөт. Бул протоколдор бууланган суутек перекиси сыяктуу катаал химиялык стериланттар менен бирге 134°C жогорку басымдагы буу менен кайталанган автоклав циклдерин камтыйт.
Полимердик тегдер бул шарттарда ийрилет, кабыгын тазалайт жана бактерияларды сактайт. Эритилген керамикалык тегдер бекем бекитилген жана эң сонун окула турган бойдон калууда. Алардын тешиксиз бети бактериялардын көбөйүшүнө жол бербейт, маанилүү медициналык жабдуулар стерилдүү чөйрөнү сактоо менен катуу ченемдик көзөмөлдөө талаптарына жооп берет.
Керамикалык энбелгилерди баалоо vs. Альтернативдик идентификациялоо ыкмалары
Керамика жана аноддолгон алюминий
Аноддолгон алюминий жалпы орто деңгээлдеги өнөр жай теги катары кызмат кылат. Ал орточо жылуулукту жана физикалык таасирлерди жакшы кармайт. Бирок, алюминий экстремалдык рН шарттарында иштебей калат. Жогорку кислоталуу же өтө щелочтуу чөйрөлөр аноддолгон катмарды кырып, штрих-кодду жок кылат жана чийки металлды тез коррозияга дуушар кылат.
Алюминий да температура 500°C жакындаганда жумшарып, ийрилет. Керамика рН экстремалдарын толугу менен этибарга албайт жана катуулугун 1000°Cден жакшы сактайт. Алюминий ийри беттерге орнотуу үчүн бир аз ийкемдүүлүктү сунуш кылса, керамика абсолюттук химиялык жана жылуулук артыкчылыгын камсыз кылат. Эгер процессиңиз каустик жуугучтарды камтыса, алюминий иштебей калат.
Керамика жана Жогорку Температурадагы Полимид (Каптон)
Полимиддик энбелгилер стандарттуу пластиктерге караганда жогорку температураны жакшы кармайт. Электроника өндүрүүчүлөр аларды басма схемаларды көзөмөлдөө үчүн кеңири колдонушат. Алар 260°Cден 300°Cге чейинки кыска мөөнөттүү толкун менен ширетүү процесстерине туруштук беришет. Бирок полиимид 300°Сден жогору үзгүлтүксүз таасир эткенде бузулат, күйөт жана морт болуп калат.
Полимиддин физикалык абразияга туруктуулугу да жок. Зым щетка же катуу кыруу басып чыгарылган полиимиддик штрих-кодду оңой эле жок кылат. Керамика полиимидге караганда үч эсе жогору тынымсыз температураны кармайт жана катуу механикалык абразиядан арылбайт. Полимид - бул убактылуу жогорку жылуулук эритмеси; керамика туруктуу экстремалдык-чөйрө чечим болуп саналат.
Материалды салыштыруу Кыскача
| көрсөткүчү Метрикалык |
керамикалык энбелгилер |
Аноддолгон алюминий |
жогорку температурадагы полиимид |
| Макс үзгүлтүксүз Темп |
1000°C+ |
~400°C |
~260°C |
| Химиялык каршылык |
Мыкты (pH экстремалдарына каршы) |
Начар (Жогорку/төмөн рН жетишпейт) |
Орто |
| Abrasion Resistance |
Мыкты (Мох 7-9) |
Орто |
Төмөн |
| ийкемдүүлүк |
Катуу (нөл ийкемдүүлүк) |
Бир аз ийкемдүү |
Жогорку ийкемдүү |
| UV туруктуулугу |
Абсолюттук (Өчүрүү жок) |
Жогорку |
Орто (сары болушу мүмкүн) |
Тандоо критерийлери: Туура керамикалык энбелгисин көрсөтүү
Субстрат шайкештиги
Сиз энбелги материалын хост активине дал келтиришиңиз керек. Бардык материалдар температуранын өзгөрүшүнө жараша кеңейип, кысылып калат. Бул метрика жылуулук кеңейүү коэффициенти (CTE). Эгер сиз катуу керамикалык тегди ысыкта тез кеңейүүчү металлга байлап койсоңуз, ар кандай кеңейүү ылдамдыгы жабышчаак байланышты кесип же тегди жарып жиберет.
Глиноземикалык керамика салыштырмалуу төмөн CTEге ээ. Дат баспас болоттон жогорку CTE бар. Бул эки материалды бириктиргенде, сиз катуу эпоксидди колдоно албайсыз. Сиз дифференциалдык кеңейүүнү өзүнө сиңирип алуучу ийкемдүү жогорку температурадагы силикон жабышчаакты колдонушуңуз керек. Белгилүү болоттун, алюминийдин же айнек активиңиздин жылуулук кыймылына ылайыкташкан керамикалык курамын жана бекитүү ыкмасын тандоо үчүн инженерлер менен кеңешиңиз.
Тиркетүү ыкмалары жана чаптаманын күчү
Тиркеме жашоону талап кылат. Катуу ысыкта стандарттуу акрил чаптамаларды колдоно албайсыз. 300°Сге чейинки температуралар үчүн жогорку температурадагы силикон чаптамалары жакшы иштейт. Жогорку жылуулук жүктөөлөр үчүн атайын суюк керамикалык желимдерди же жогорку температурадагы эпоксиддерди колдонушуңуз керек. Бул суюк клейлер максималдуу байланыш бекемдигине жетүү үчүн туура айыктыруу жолу жана температураны талап кылат.
Же болбосо, механикалык бекитүү клейдин бузулушун толугу менен жок кылат. Качкындар, бурамалар же коопсуздук зымы үчүн алдын ала бургуланган тешиктери бар тегдерди көрсөтүңүз. Механикалык бекиткичтерди колдонууда жүктү бөлүштүрүү жана керамикадан жарака кетпеши үчүн жогорку температурадагы шайбаларды колдонуңуз. Оор өнөр жай объектилери үчүн металл менен капталган керамикалык тегди спот ширетүү химиялык жабышчаактардын чектөөлөрүн толугу менен айланып өтүп, мүмкүн болушунча туруктуу байланышты камсыз кылат.
Басып чыгаруу ыкмалары жана ыңгайлаштыруу
Экстремалдуу чөйрө тэгдерин сайтта басып чыгарууга аракет кылбаңыз. Стандарттык термикалык принтерлер айнек-фрит сыяларын эритиш үчүн талап кылынган температурага жете алышпайт. Сиз даярдоочудан түздөн-түз алдын ала басылган этикеткаларды сатып алышыңыз керек. Сиз берилиштердин ырааттуулугун камсыздайсыз жана өндүрүүчү штрих-коддорду субстратка киргизет.
Бул алдын ала маалыматтарды пландаштырууну жана узак убакытты талап кылганы менен, экстремалдык чөйрөлөр үчүн талап кылынган туруктуулукту кепилдейт. Сиз ыңгайлаштырылган сериализацияны, компаниянын логотиптерин жана штрих-коддун белгилүү символогияларын көрсөтө аласыз. Өндүрүүчү татаал күйгүзүү профилдерин иштетет, даяр, бузулбас продуктуну дароо орнотууга даяр.
Берилиштердин тыгыздыгы жана окулушу стандарттары
Колдонмоңуз үчүн ылайыктуу штрих-код символологиясын тандаңыз. 2D Data Matrix коддору минималдуу изи менен жогорку маалымат тыгыздыгын сунуштайт, бул аларды кичинекей керамикалык тэгдер үчүн идеалдуу кылат. Алар ошондой эле орнотулган каталарды оңдоону камтыйт, бул сканерге кичинекей бөлүгү өнөр жайлык кир менен жаап калса да кодду окууга мүмкүндүк берет. 1D сызыктуу штрих-коддор көбүрөөк жерди талап кылат, бирок алыстан оңой сканерлейт.
Өндүрүүчүнүн оптикалык контрасттын жогорку катышына кепилдик бериңиз. Ыкчам, катасыз автоматташтырылган оптикалык сканерлөө үчүн кара түстөгү күйгүзүлгөн пигмент ак керамикалык фонго кескин карама-каршы турушу керек. Заводдун катаал жарыгында оптикалык сканерлер тегдерди ишенимдүү окуй алышы үчүн заказ берүүдө минималдуу ISO басып чыгаруу сапатын көрсөтүңүз.
Регулятивдик жана ылайык келүү маселелери
Тандалган тэгдериңиз бардык тиешелүү тармактык стандарттарга жооп берерин текшериңиз. Коргоо боюнча подрядчылар тегдердин MIL-STD-130 уникалдуу идентификациялык (UID) белгилерине ылайык келишин камсыз кылышы керек. Бул стандарт аскердик каражаттар үчүн конкреттүү маалымат форматтарын жана карама-каршы талаптарды айтат. Электрондук буюмдарды өндүрүүчүлөр материалдарда чектелген коркунучтуу заттарды камтышы үчүн RoHS жана REACH талаптарын талап кылат.
Медициналык аппаратты өндүрүүчүлөргө FDAнын уникалдуу аппаратты идентификациялоо (UDI) талаптарына жооп берген тэгдер керек. Сатып алуунун баштапкы этабында бул талаптарды тактоо керек. Белгилүү өндүрүүчүлөр алардын керамикалык материалдары ушул катуу дүйнөлүк стандарттарга жооп берерин тастыктаган сертификаттык документтерди беришет.
Ишке ашыруу тобокелдиктери жана азайтуу стратегиялары
Бетти даярдоого коюлган талаптар
Туруктуу адгезия бетине кылдат даярдоону талап кылат. Өнөр жай активдеринде майлар, дат, масштаб жана өндүрүш калдыктары бар. Майдын же даттын үстүнө клей сүйкөсөңүз, бирка дароо иштебей калат. Орнотуу топторуңуз үчүн катуу беттик профилдөө протоколдорун ишке ашырыңыз.
Монтаждоо аянтын ацетон же изопропил спирти сыяктуу өнөр жай эриткичтери менен жакшылап майсыздандырыңыз.
Желим үчүн механикалык тиш түзүү үчүн зым дөңгөлөктүү же 80 гриттүү кум кагазы бар бурчтуу жаргылчак менен бетти жеңил сүртүңүз.
Бардык абразивдүү чаңды жана металл кырындыларын тазалоо үчүн акыркы эриткич менен сүртүңүз.
Чийки металл кычкылдана электе эле жогорку температурадагы клейди колдонуңуз.
Бетти туура даярдоо талаада жабышчаак бузулуулардын басымдуу көпчүлүгүн алдын алат.
Колдонуу алдында морттук менен иштөө
Керамика эбегейсиз кысуу күчкө ээ, бирок керүү ийкемдүүлүгү жок. Монтаждоо алдында, бул тегдер морт болуп саналат. Бетон полго чийки бирканы түшүрүү, кыязы, аны талкалайт. Орнотуу топторуңуз үчүн катуу иштөө протоколдорун түзүңүз. Тегдерди толтурулган контейнерлерге түз орнотуу сайтына ташыңыз.
Механикалык монтаждоо учурунда бурамалар же катырмаларды ашыкча бурбаңыз. Бекемделген бурамадан келген локализацияланган басым катуу субстратты жарып жиберет. Ырааттуу, жумшак басым жасоо үчүн момент ачкычын колдонуңуз. Катуу хост активи тарабынан туура орнотулган жана толук колдоого алынгандан кийин, морттук коркунучу жок болуп, тег зор таасирге туруштук берет.
Аппараттык интеграция
Коргоочу эритилген глазурь жогорку чагылдыруучу бетти түзөт. Түздөн-түз үстүнкү жарыктандыруу же күчтүү сканер жаркырап жаркырап, оптикалык окугучту сокур кылып жана ийгиликтүү сканерден өткөрүүгө тоскоол болушу мүмкүн. Скандоочу жабдууларды калибрлөө менен бул аппараттык интеграция коркунучун азайтыңыз.
Сканердин бурчун перпендикулярдан 15 же 30 градуска тууралаңыз. Түз бөлүктөр белгилерин (DPM) жана өтө чагылдыруучу беттерди окуу үчүн атайын иштелип чыккан чачыранды жарык орнотуулары бар сканерлерди колдонуңуз. Фабрикадагы маалыматтарды тез басып алууну камсыз кылуу үчүн операторлоруңузду туура сканерлөө бурчтарына үйрөтүңүз.
Корутунду
Экологиялык бузулуулардын конкреттүү чекиттерин аныктоо үчүн объектиңизди текшериңиз, так максималдуу температураларды, химиялык таасирлерди жана механикалык абразия коркунучтарын жазыңыз.
Субстраттын туура дал келүүсүн камсыз кылуу жана туура ийкемдүү же катуу жабышчаакты тандоо үчүн максаттуу активдериңиздин жылуулук кеңейүү ылдамдыгын эсептеңиз.
Өндүрүүчүлөрдөн физикалык үлгү белгилерин сураңыз жана объектти толук ишке киргизүүдөн мурун иш жүзүндөгү шарттарда жеринде тестирлөө жүргүзүңүз.
Сиздин конкреттүү иш процессиңиз жана активдердин түрлөрү үчүн механикалык бекитүү менен жогорку температурадагы суюк клейлерди салыштыруу аркылуу тиркеме стратегияңызды жыйынтыктаңыз.
Жарыкты жок кылуу үчүн жогорку контрасттуу, чагылтуу айнектелген беттерди 15 градустук офсеттикте окуу үчүн оптикалык сканерлөө аппаратураңызды калибрлеңиз.
Көп берилүүчү суроолор
С: Керамикалык энбелгилердин максималдуу температурасы кандай туруштук бере алат?
Ж: Жогорку тазалыктагы глинозем тегдери 1000°C (1832°F) чейинки температуранын үзгүлтүксүз таасирине туруштук берет. Адистештирилген композициялар дагы жогорку жылуулук жүктөмүнө чыдайт. Алар түзүмдүк бүтүндүктү жана штрих-коддун окууга жөндөмдүүлүгүн тез термикалык айлануу жана эрибей же кыйшаюусуз мештин түздөн-түз таасири аркылуу сакташат.
С: Керамикалык этикеткалар жогорку жылуулук чөйрөлөрүндө металл беттерине кантип жабыштырылган?
A: Стандарттык чаптамалар өтө ысыкта иштебейт. Жогорку температурадагы колдонмолор үчүн техниктер адистештирилген суюк керамикалык жабышчаактарды, жогорку температурадагы эпоксиддерди же катырма жана бурамалар сыяктуу механикалык бекиткичтерди колдонушат. Металл менен корголгон керамикалык биркаларды түздөн-түз активге ширетсе болот.
С: Керамикалык этикеткалар катуу кислоталарга жана жегич химиялык заттарга туруктуубу?
Ж: Ооба. Органикалык эмес составы жана эритилген айнек глазурь аларды химиялык чабуулга дээрлик иммунитет берет. Алар күкүрт кислотасынын, туз кислотасынын, каустикалык соданын жана өнөр жайлык агрессивдүү эриткичтердин узакка созулган таасиринде бузулбастан, оңой жашайт.
С: Керамикалык энбелгилер дат баспас болоттон жасалган өнөр жай биркаларына кандайча салыштырылат?
A: Дат баспас болоттон жасалган бышык болгону менен, ал экстремалдык температурада кычкылданат жана белгилүү бир химиялык чөйрөдө дат басышы мүмкүн. Керамика жогорку ысыкка туруктуулукту, рНнын экстремалдуулугуна толук иммунитетти жана болоттон караганда катуу механикалык абразияга туруштук берген бир топ катуу бетти сунуштайт.
С: Керамикалык этикеткаларды термикалык принтерлерди колдонуу менен басып чыгарууга болобу?
Ж: Жок. Чыныгы экстремалдык чөйрөдөгү керамикалык тегдер 800°C ашкан температурада айнек-фрит сыяларды субстраттын ичине эритиш үчүн меште күйүүнү талап кылат. Стандарттык принтерлер буга жетише албайт. Сиз аларды даярдоочудан алдын ала басып заказ кылышыңыз керек.
С: Керамикалык этикеткалар термикалык соккудан же температуранын тез өзгөрүшүнөн жарака береби?
Ж: Жогорку сапаттагы техникалык керамика жылуулук соккусуна каршы туруу үчүн иштелип чыккан. Бирок, бир кыйла айырмаланган жылуулук кеңейүү ылдамдыгы менен металл активге катуу байланган болсо, натыйжада механикалык стресс жарака алып келиши мүмкүн. Субстраттын туура шайкештиги жана ийкемдүү жогорку температурадагы клейлер бул маселенин алдын алат.


