Өнөр жай жана жеткирүү чынжырчасындагы штрих-коддун бузулушу олуттуу операциялык жана каржылык үзгүлтүккө алып келет. Окулбаган штрих-коддор түздөн-түз чекене төлөмдү кайтарууга, четке кагылган жөнөтүүлөргө, байкалбай турган активдерге жана системалык иштебей калууга алып келет. Узак, шайкеш басып чыгаруу үчүн үч түрдүү өзгөрмөнүн ортосунда так химиялык жана механикалык тегиздөө керек: энбелги субстрат, лента формуласы жана принтердин аппараттык мүнөздөмөлөрү. Бул компоненттердин дал келбеши сөзсүз түрдө булганууга, басып чыгаруу башынын бузулушуна же чаптаманын бузулушуна алып келет.
Бул колдонмо сатып алуулар жана операциялык топтор үчүн техникалык баалоо негизи катары кызмат кылат. Бул туура тандоо үчүн зарыл болгон мүнөздөмөлөрдү берет Жылуулук өткөрүүчү энбелгилер , ленталардын оптималдуу жупташууларын аныктап, экологиялык талаптардын негизинде катуу аппараттык шайкештикти камсыздайт.
Материалдык синергетика келишимге жатпайт: мом ленталары кагаз этикеткалары менен жупташат; капталган кагаздар жана жалтырабаган синтетика менен мом/чайыр жуптары; толук чайыр катуу жалтылдаган синтетикалык жылуулук өткөргүч этикеткалар үчүн.
Принтер башынын технологиясы лента химиясын талап кылат: Стандарттык жалпак принтерлер жана жакынкы принтерлер бурчтун, басымдын жана жылытуу циклдеринин өзгөрүшүнө байланыштуу такыр башка лента формулаларын талап кылат.
Курчап турган чөйрө субстратты талап кылат: Этикетка материалы жана чаптама тандоо этикетка туш боло турган эң катаал абалдан (мисалы, UV таасири, химиялык ванналар, экстремалдык температуралар, абразия) тескери иштелип чыгышы керек.
Аппараттык жабдыктын чектөөлөрүнүн чектөө параметрлери: Принтердин спецификациялары — тактап айтканда, роликтин максималдуу сырткы диаметри (OD), негизги өлчөмү жана лента каптоо конфигурациясы (CSI vs. CSO) — кайсы энбелги жана лента форматтарын жайгаштырууга болоорун аныктайт.
Аппараттык жабдыктын иштөө мөөнөтү > Бирдиктин баасы: Ашыкча тактоо ленталар бюджетти ысырап кылат, ал эми туура эмес көрсөтүү басып чыгаруучу баштын мөөнөтүнөн мурда иштебей калышына жана баштапкы материалды үнөмдөөгө азаят.
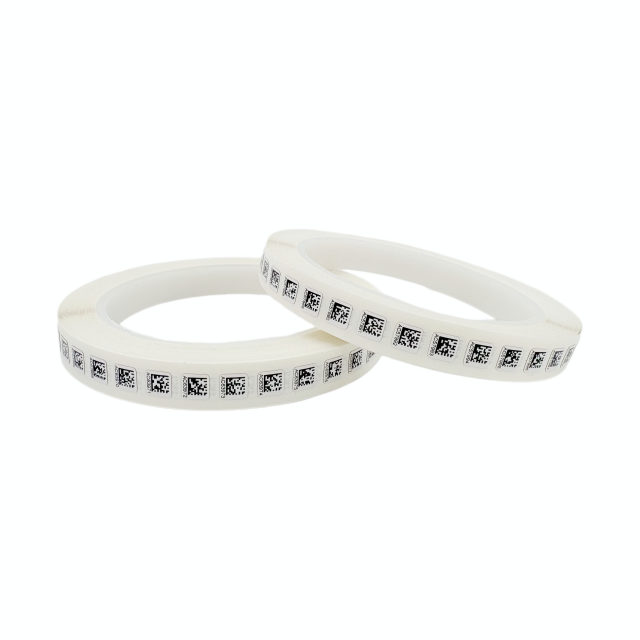
Кантип жылуулук өткөргүч этикеткалар, ленталар жана принтерлер чогуу иштешет
Жылуулук берүү процесси ысытылган басма башынын жардамы менен лентадан субстратка сыянын так эришине таянат. Бул операция техникалык триаданы түзөт, мында принтер, лента жана этикетка бирдиктүү система катары иштеши керек. Басма башы лентага максаттуу жылуулук энергиясын колдонуп, сыя формуласын анын астынан өткөн этикетка бетине түз өткөрүп берет. Бир компоненттин башка экөөнө кандай таасир тийгизерин баалоосуз алмаштыра албайсыз.
Бул системанын ичинде жылуулук өткөргүч лентасы басып чыгаруучу баш үчүн маанилүү колдоочу калкан катары иштейт. Лента ар дайым энбелги ташыгычтан же лайнерден кененирээк болушу керек. Эгер лента өтө тар болсо, этикетка материалынын абразивдүү чети басып чыгаруу башынын назик жылытуу элементтерине түздөн-түз майдаланат. Бул физикалык майдалоо басып чыгаруучу штрих-коддоруңуз аркылуу өлүк пикселдерге жана вертикалдуу ак сызыктарга алып келип, басып чыгаруу башынын айнегине тез жана кайтарылгыс зыян келтирет.
Бул компоненттердин ортосундагы ийгиликтүү дал келүү штрих-код сканерлери үчүн зарыл болгон жогорку чектин тактыгына, сыяны этикетканын субстратына туруктуу бекитүүгө жана басып чыгаруу башына минималдуу сүрүлүүгө жетишет. Бул элементтер тегиздөөдөн чыгып кеткенде, өндүрүштүк кабатта дароо белгилер пайда болот. Операторлор лентанын жарылып кетишине, ашыкча статикалык топтолушуна, басылган сүрөттөрдүн элестерине жана акырында текшерүү баалоодон өтпөй калган окулбаган штрих-коддорго туш болушат.
Басма башынын механикасын түшүнүү каталарды диагностикалоо үчүн зарыл. Басма башы жүздөгөн микроскопиялык жылыткыч элементтерден турат. Бул элементтер миллисекунддарда жанып-өчөт. Эгерде лента сыяны эритүү үчүн өтө көп энергияны талап кылса, принтер жогорку караңгылыкта иштеши керек. Басма башын максималдуу караңгылыкта иштетүү жылуулук стресстен улам анын иштөө мөөнөтүн бир кыйла кыскартат. Демек, лентанын эрүү температурасын субстраттын беттик энергиясына дал келтирүү аппараттык каражаттарды сактап калуу менен принтерди төмөнкү температурада иштетүүгө мүмкүндүк берет.
Ар кандай чөйрөлөр үчүн жылуулук өткөрүүчү энбелгилерди кантип тандоо керек
Туура медианы тандоо экологиялык базаны аныктоо менен башталат. Операциялар этикетканын жашоо циклине кылдат аудит жүргүзүү керек. Бул ички жана тышкы таасирди, потенциалдуу химиялык байланышты, температуранын кескин өзгөрүшүн жана колдонуу бетинин физикалык мүнөздөмөлөрүн баалоону камтыйт. Эң оор абалдан баштап этикетка конструкциясын тескери инженериялоо керек.
Жылуулук берүү системаларында чаптамалардын ролу
Жабышкак тандоо беттин запасы сыяктуу эле маанилүү. Желим иштөө чөйрөсүнүн өзгөчө стресстери астында өз байланышын сактап турушу керек. Премиум синтетикалык этикетка жабышчаак иштебей калса жана этикетка активден түшүп калса, пайдасыз.
| Чаптама түрү |
Негизги мүнөздөмөлөрү |
Эң жакшы колдонуу учурлары |
Чектөөлөр |
| Акрил негизиндеги туруктуу |
Жогорку UV каршылык, узак мөөнөттүү байланыш күчү, температуранын өзгөрүшүнө туруштук берет. |
Тышкы активдерди көзөмөлдөө, синтетикалык этикеткалар, металл беттери. |
Төмөнкү баштапкы чаптоо; толугу менен айыктыруу үчүн 24 саат талап кылынат. |
| Каучук негизиндеги ысык эритме |
Агрессивдүү баштапкы чаптоо, орой же тешиктүү беттерге жакшы жабышат. |
Гофр картон, транспорттук кутулар, орой пластмассалар. |
Ультрафиолет нурунун жана жогорку ысыктын астында тез бузулат. |
| Жогорку тактык акрил |
Жогорку баштапкы кармап туруу менен узак мөөнөттүү туруктуулукту айкалыштырат. |
Төмөн беттик энергия (LSE) пластмассалар, порошок менен капталган металлдар. |
Оор калдыктарды калтырбастан алып салуу кыйын. |
| Алынуучу / кайра жайгаштырылган |
Адгезиясы аз, беттин корун жыртпай таза кетирет. |
Тоттор, көп жолу колдонулуучу контейнерлер, убактылуу инвентаризациялык биркалар. |
Катуу сүрүлүүгө же нымдуулукка дуушар болсо, иштебей калат. |
Кагаз жылуулук өткөргүч энбелгилери
Кагаз субстраттары, биринчи кезекте, кыска мөөнөттүү логистика, жеткирүү жана негизги инвентаризацияга көз салууда кызмат кылат. Алар эң төмөнкү сатып алуу наркын билдирет, бирок олуттуу чектөөлөрдү камтыйт. Кагаз нымдуулукка, жыртылууга жана механикалык сүрүлүүгө өтө сезгич бойдон калууда. Эгерде кагаз этикетка ным болуп калса, беттин структуралык бүтүндүгү бузулат. Сиз кагаз этикеткаларын этикеткалардын иштөө мөөнөтү күн же жумалар менен ченелген жана айлана-чөйрө катуу климаттык көзөмөлгө алынган чөйрөлөр үчүн гана көрсөтүшүңүз керек.
Синтетикалык этикеткалар (полипропилен жана полиэстер)
Синтетикалык субстраттар мүлккө көз салууда, тышкы жабдууларды белгилөөдө, автомобиль өндүрүшүндө жана саламаттыкты сактоо колдонмолорунда басымдуулук кылат. Полипропилен эң сонун ийкемдүүлүктү жана нымга туруктуулукту сунуштайт, бул флакон же барабан сыяктуу ийри беттерге ылайыктуу. Полиэстер катуу туруктуулукту, өзгөчө жогорку ысыкка туруктуулукту жана күчтүү химиялык коргонууну камсыз кылат. Полиэстер узак мөөнөттүү товарларды көзөмөлдөө, рейтинг такталары жана капоттун астындагы унаа колдонмолору үчүн стандарт катары кызмат кылат. Бул синтетика менен ленталарды жупташтырууда, сыянын жылмакай пластик бетине туура бекитилишин камсыз кылуу үчүн мом/чайырды же толук чайырды колдонушуңуз керек.
Атайын субстраттар (полиимид/Каптон)
Полимид материалдары атайын басма схемаларды (ПКБ) өндүрүү жана аэрокосмостук колдонмолор үчүн иштелип чыккан. Бул өндүрүмдүүлүк профили этикеткаларга толкун менен ширетүү процесстерине, экстремалдык өнөр жайлык жуулууга жана катуу эриткичтердин узакка созулган таасирине туруштук берүүгө мүмкүндүк берет. Полимиддик этикеткалар Фаренгейттин 500 градустан ашкан флеш температурасына туруштук бере алат. Полимидге басып чыгаруу үчүн микро штрих-коддор химиялык ванналардан кийин сканерлене турган бойдон калуу үчүн өтө бышык толук чайыр ленталары жана жогорку чечилиштеги басып чыгаруу баштары талап кылынат.
Жылуулук берүү энбелгилери үчүн туура лентаны кантип тандоо керек
Лента химиясы беттик энергияга жана тандалган мүнөздөмөлөргө дал келиши керек Жылуулук өткөрүүчү энбелгилер . Туура эмес лента формуласын колдонуу басып чыгаруунун бузулушуна кепилдик берет. Сыя же лентаны алып жүрүүчүдөн өтпөй калат, же эң аз сүрүлүү менен этикетканын бетинен аарчыйт.
Мом ленталары
Мом ленталары капталбаган жана капталган кагаз этикеткалары менен гана шайкеш келет. Алар басып чыгаруу башынан минималдуу энергияны талап кылган төмөн эрүү температурасына ээ. Чоң көлөмдөгү жүк ташуу операциялары үчүн эффективдүү болгону менен, мом басуулары тырмалуу, булгануу жана химиялык таасирге өтө алсыз бойдон калууда. Эгерде сиз тырмакыңызды мом менен басылган штрих-коддун үстүнө сүйрөсөңүз, сыя булгап калат. Кыска мөөнөттүү транзиттик энбелгилер үчүн мом ленталарды катуу колдонуңуз, анда бышыктык фактор эмес.
Мом/чайыр ленталар
Мом/чайыр формулалары экономика менен бекемдиктин ортосундагы ажырымды түзөт. Алар капталган кагаздар жана полипропилен сыяктуу жалтырабаган синтетикалар менен натыйжалуу жупташат. Бул ленталар орточо эрүү температурасына ээ жана орточо механикалык абразияга жана жумшак химиялык таасирге мыкты каршылык көрсөтөт. Эгерде сиздин этикеткаларыңыз транзит учурунда маал-маалы менен иштөөгө, анча-мынча нымдуулукка же сүрүлүүгө дуушар болсо, мом/чайыр стандарттык момго караганда туруктуулукту жогорулатууну камсыз кылат.
Толук чайыр ленталар
Толук чайыр ленталар катуу полиэстер жана полиимидди кошкондо, жалтыраган синтетика үчүн иштелип чыккан. Алар жогорку эрүү температурасына ээ, бул өткөрүүгө жетишүү үчүн басып чыгаруу башынын көбүрөөк энергиясын талап кылат. Алынган басып чыгаруу ацетон же тормоз суюктугу сыяктуу катаал эриткичтерге, ошондой эле ультрафиолет нурунун узакка созулган таасирине өтө туруктуу жакын туруктуу байланышты түзөт. Сиз кагаз этикеткаларында толук чайыр ленталарды колдоно албайсыз; чайырды эритүү үчүн талап кылынган жогорку жылуулук кагаз субстратын күйгүзөт, ал эми чайыр тешиктүү кагаз жиптерине бекишпейт.
Тасма сактоо жана сактоо мөөнөтү
Курчап турган чөйрөнүн таасири лентанын химиясын басып чыгарууга чейин эле начарлатат. Ленталарды ашыкча ысык же жогорку нымдуулукта сактоо сыя формуласын өзгөртөт. Көпчүлүк өндүрүүчүлөр ленталарды 40 жана 85 градус Фаренгейттин ортосунда, 20 жана 80 пайыздын салыштырмалуу нымдуулугу менен сактоону сунушташат. Эгер ленталарды шыптын жанындагы ысык кампада сактасаңыз, мом же чайыр алдын ала эрип, ташуучунун таянычына биригип калышы мүмкүн. Бул сыянын кабыгынын түшүшүнө, начар өткөрүлүшүнө жана өндүрүш учурунда басып чыгаруунун ыраатсыз тыгыздыгына алып келет. Ар дайым биринчи кирген, биринчи чыккан инвентаризация ыкмасын колдонуу менен лента запасын айлантыңыз.
Принтердин спецификацияларын этикеткалар жана ленталар менен кантип дал келтирсе болот
Аппараттык спецификациялар кайсы медиа айкалыштарын өндүрүштүк кабатта ийгиликтүү жайгаштырууга болорун аныктайт. Аппараттык чектөөлөрдү этибарга албоо дароо операциялык ийгиликсиздикке алып келет. Сиз медианын физикалык өлчөмдөрү принтердин шассисине туура келерин жана лента химиясы басып чыгаруу башынын архитектурасына дал келерин текшеришиңиз керек.
Басма башынын технологиясы (Flathead vs. Near-Edge)
Flathead принтерлер жылытуу элементтерин медиага тегиз жайгаштырышат. Бул архитектура жайыраак, туруктуу чыгаруу цикли үчүн иштелип чыккан стандарттык ленталарды талап кылат. Лента жана этикетка жылытуу элементтеринен өткөндөн кийин кыска аралыкта байланышта болот. Тескерисинче, жакынкы принтерлер жылытуу элементтерин басып чыгаруу башынын эң четине жайгаштырып, ийкемдүү таңгактарда көп колдонулган өзгөчө жогорку ылдамдыкта басып чыгарууга мүмкүндүк берет. Жакынкы системалар сыяны заматта чыгаруу үчүн иштелип чыккан атайын лента формулаларын талап кылат. Жакынкы принтерде жалпак баш лентаны колдоно албайсыз; сыя жетиштүү тез өткөрүлбөйт, натыйжада этикеткалар бош же катуу өчүп калат.
Басып чыгаруучу баштын резолюциясы (DPI талаптары жана ылдамдыкты алмаштыруу)
Резолюция басылган сүрөттүн ачыктыгын талап кылат жана өткөрүү ылдамдыгына түздөн-түз таасир этет. Жылытуу элементтеринин так айлануусуна мүмкүндүк берүү үчүн жогоркураак чечмелөө жайыраак басып чыгаруу ылдамдыгын талап кылат.
203 DPI: жеткирүү этикеткалары, паллет тегдери жана чоң текст үчүн стандарт. Бул токтом секундасына 10 дюймдан ашкан максималдуу жогорку ылдамдыктагы өткөрүүгө мүмкүндүк берет.
300 DPI: Жогорку тыгыздыктагы штрих-коддор, QR коддору жана актив тэгдеринде же продукттун шайкештик энбелгилеринде табылган кичинекей текст үчүн зарыл. Жыштык коддорду түзүү чектин тактыгын сактоо үчүн төмөнкү басып чыгаруу ылдамдыгын талап кылат.
600 DPI: Электроникага, PCB такталарына жана фармацевтикалык флакондорго микро басып чыгаруу үчүн колдонулат. Бул резолюция лента күйүп калбаш үчүн жана кичинекей 2D штрих-коддорунун кырынын так аныкталышын камсыз кылуу үчүн так ылдамдыкта калибрлөөнү талап кылат.
Тасма конфигурациясы (CSI vs. CSO)
Тасмалар сыя ичине (Coated Side In - CSI) же сыртка (Coated Side Out - CSO) каратып даярдалат. Өзгөчө принтер бренддери шпиндель механикасына негизделген атайын конфигурацияларды талап кылат. Мисалы, Zebra принтерлери адатта ЖКУну колдонушат, ал эми эски Datamax же Sato моделдери көбүнчө CSIди талап кылат. Туура эмес конфигурацияны жүктөө сыяны түздөн-түз басып чыгаруу башынын элементтерине ээритип, туруктуу бузулуунун алдын алуу үчүн изопропил спирти менен дароо жана тажатма тазалоону талап кылат. Сиз рулондун сыртына скотч жабыштырып, белгисиз лентаны сынай аласыз; лентадан сыя түшүп калса, бул ЖКУ.
Негизги өлчөмдөр жана түрмөк өлчөмдөрү
Медиа өлчөмдөрү физикалык жактан принтердин шассиине туура келиши керек. Иш такта принтерлери, адатта, 0,5 дюймдук же 1 дюймдук өзөктөрдү талап кылат, сырткы диаметри кичирээк (OD), көбүнчө 5 дюймга чейин жетет. Өнөр жай принтерлери күчтүү 3 дюймдук өзөктөрдү колдонушат жана жогорку көлөмдөгү, үзгүлтүксүз басып чыгаруу иштерин колдоо үчүн 8 дюймдук OD түрмөктөрүн оңой жайгаштырышат. 8 дюймдук рулонду рабочий принтерге күчтөп салуу аракети берүү механизмин тыгып, тепкич моторун күйгүзөт.
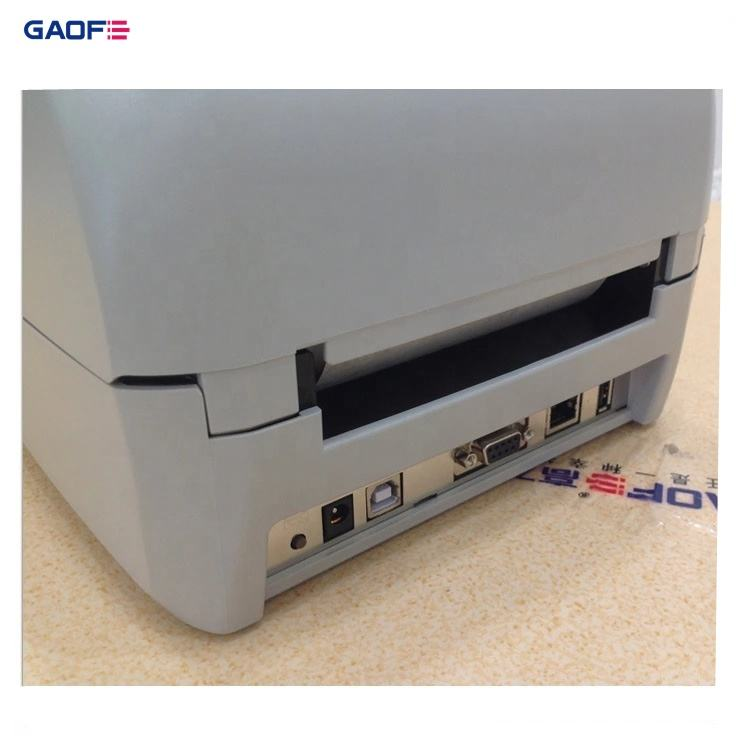
Этикетка жана лента баасы менен принтердин иштөө мөөнөтү
Алдын ала материалдык чыгымдарга гана багытталган сатып алуу чечимдери көбүнчө төмөнкү агымдагы олуттуу милдеттенмелерди жаратат. Абразивдүү кагаз этикеткаларын же сапаты төмөн ленталарды колдонуу басып чыгаруучу баштын эскиришин бир топ тездетет. Стандартка жооп бербеген медиа тарабынан пайда болгон сүрүлүү басма башынын элементтеринен коргоочу жабынды жок кылат. Бул кичинекей материалды үнөмдөөнү аппаратураны алмаштырууга чоң чыгымга жана пландан тышкары токтоп калууга айлантат. Жогорку сапаттагы лента майлоочу болуп, басып чыгаруу башынын иштөө мөөнөтүн узартат жана техникалык тейлөө аралыгын азайтат.
Шайкештик жана сертификация дагы бир критикалык баалоо метрикасын билдирет. Көптөгөн тармактар UL/CSA тарабынан таанылган этикетка жана лента айкалыштарын талап кылат. Бул сертификаттар басылган этикетка окула турган жана белгилүү экологиялык шарттарда тиркелет деп кепилдик берет. Сертификатталган лентаны текшерилбеген альтернативага алмаштыруу ылайыктуулукту дароо жокко чыгарат. Бул операцияны жөнгө салуучу жазаларга, ишке ашпай калган аудиттерге жана кабыл алуучу бекетте продукцияны четке кагууга дуушар кылат.
Операциялар стандартташтыруу менен адистештирүүнүн ортосундагы соодалашууну да баалашы керек. Бүтүндөй бир объект боюнча бир орто деңгээлдеги энбелги жана лента айкалышы боюнча стандартташтыруу инвентаризациянын татаалдыгын азайтат жана операторлордун туура эмес медианы жүктөөсүнө жол бербейт. Бирок, бир нече адистештирилген SKU'ну башкаруу экологиялык коркунучтардын оптималдуу иштешин камсыздайт, химиялык тазалоо же ачык сактоо короолору сыяктуу катаал зоналардагы белгилердин эрте бузулушун алдын алат. Сиз эң катаал тиркемеңиздин техникалык талаптарына каршы инвентаризациянын жөнөкөйлүгүн теңдештириңиз.
Кантип жылуулук өткөргүч энбелгилерин сынап, басып чыгаруу көйгөйлөрүн чечсе болот
ЖМКнын иштешин текшерүү үчүн толук масштабдуу жайылтуудан мурун катуу ички сапатты көзөмөлдөө жана стандартташтырылган тестирлөө протоколдору талап кылынат. Эч качан этикетка менен лента айкалышы спецификация барагынын негизинде гана иштейт деп ойлобоңуз. Басылган этикеткаларды алар кармана турган иш жүзүндөгү беттерде, алар туш боло турган шарттарда сынап көрүшүңүз керек.
Сапатты көзөмөлдөө жана сыноо протоколдору
Тасма тести (ASTM D3359): Сыноо штрих кодун басып чыгарыңыз. Басылган аймакка стандарттуу тунук скотчту бекем сүйкөңүз. Толук байланышты камсыз кылуу үчүн лентаны сүртүңүз. Тасманы 180 градустук бурч менен тез тартыңыз. Тасманы жана этикеткасын текшериңиз. Эгерде сыя лентага өтсө, лентадан субстраттын адгезиясы иштебей жатат. Сизге жогорку класстагы лента же басып чыгаруу башынын жогорку температурасы керек.
Rub/Scratch Test: Механикалык эскирүүнү өнөр жай сүртүүчү сынагычтар же кол менен сүртүү сыноолору аркылуу баалаңыз. Басылган штрих-кодду агрессивдүү сүртүү үчүн металл четин же орой чүпүрөктү колдонуңуз. Штрихкод 50дөн 100гө чейин өткөндөн кийин сканерлене тургандыгын текшериңиз.
Химиялык туруктуулукту текшерүү: Басылган этикеткаларды мекемеңизде бар максаттуу эриткичтерге тийгизиңиз. Этикеткаларды изопропил спиртине, сууга жана өнөр жай майларына 24 саатка салып коюңуз. Сыянын окула тургандыгын жана субстратка бекем бекитилип калганын текшерүү үчүн нымдагандан кийин этикеткаларды агрессивдүү түрдө сүртүңүз.
Адгезияны кармоо убактысын текшерүү: Белгиленген бетке колдонуңуз. Клей толугу менен айыгышы үчүн 24 саат күтө туруңуз. Этикетканы алып салууга аракет кылыңыз. Ийгиликтүү туруктуу жабышчаак жабышчаак бетинен чыкканга чейин беттин тытылышына алып келет.
Жалпы катачылыктарды жоюу
Тасмадагы бырыш жана көзөмөлдөө маселелери: Бырыш адатта туура эмес басып чыгаруучу баштын басымынан, дал келбеген лента менен энбелгилердин туурасынан же туура эмес тегиздөө шпинделинен келип чыгат. Сиздин этикеткалар боюнча диагоналдык басылбаган сызыктар лента бырыш көрсөтүп турат. Басма башынын которуштуруу басымын калибрлөө менен, которгучтар медианын туурасы боюнча бирдей жайгаштырылышын камсыз кылуу жана желеде туура медиа чыңалуусун текшерүү менен муну азайтыңыз.
Сыянын начар өткөрүлүшү же кабыгынын түшүшү: Өтө тез басып чыгарууда, басып чыгаруу башынын температурасы өтө төмөн орнотулганда, жакынкы принтерде жалпак учтуу лентаны колдонууда же чайыр лентасын кагаз этикеткасы менен жаңылыштык менен жупташтырууда пайда болот. Караңгылык жөндөөлөрүн кичине кадамдар менен өйдө карай тууралаңыз, басып чыгаруу ылдамдыгын азайтыңыз жана лента менен субстраттын ортосундагы химиялык шайкештикти кылдат текшериңиз.
Чабыштыргычтын агымы: Принтердин иштөө температурасына туура эмес жабышчаак түрүн колдонгондо агып чыгып, бланка роликинде жана медиа багыттоочуларында жабышчаак пайда болот. Бул топтоо этикеткалардын тыгылып калышына жана роликтин айланасына оролуп калышына алып келет. Белгилүү бир чөйрөдө басып чыгаруу чөйрөсү үчүн бааланган чаптамалары бар этикеткаларды көрсөтүңүз жана пластинанын роликин дайыма изопропил спирти менен тазалаңыз.
Корутунду
Туура этикетканы, лентаны жана принтердин айкалышын тандоо жеке мүнөздөмөлөрдү салыштыруудан көптү талап кылат; ал ошондой эле практикалык тестирлөө жана талап кылынган өнөр жай чөйрөлөрү менен тааныш жеткирүүчүнүн колдоосун талап кылат. 2008-жылы түзүлгөн, GAOFE атайын этикеткалоо чечимдерин жана өнөр жай идентификация системаларын изилдөө, иштеп чыгуу жана өндүрүү боюнча адистешкен, этикеткаларды, ленталарды, басып чыгаруу жабдыктарын, автоматташтырылган этикеткалоо чечимдерин жана электроника, саламаттыкты сактоо, автомобиль өндүрүшү жана логистика сыяктуу тармактарга байкоо жүргүзүүнү колдоо.
Материалдык варианттарды карап чыгуудан мурун этикетка туш боло турган негизги экологиялык коркунучту аныктаңыз.
Ошол коркунучка туруштук берүү үчүн тиешелүү энбелги субстратын жана чаптаманы тандаңыз.
Тасма формуласын тандалган субстрат менен дал келтириңиз жана басып чыгаруу башынын технологиясы менен шайкештигин текшериңиз.
Жаппай сатып алуудан мурун чыныгы өндүрүш чөйрөлөрүндө пилоттук тестирлөө үчүн үлгү тизмелерин сураңыз.
Регламенттин сакталышын камсыз кылуу үчүн UL/CSA шайкештигин текшерүү үчүн медиа адиси менен түз кеңешиңиз.
Көп берилүүчү суроолор
С: Мен термикалык принтерде түз термикалык энбелгилерди колдоно аламбы?
Ж: Ооба, көпчүлүк термикалык принтерлер түз жылуулук режиминде иштей алат. Сиз лентаны алып салышыңыз керек жана принтердин жөндөөлөрүн түз жылуулукка тууралашыңыз керек. Бирок, этикеткалар ысыкка сезгич каптамага ээ болушу керек жана натыйжада басып чыгаруу термикалык басып чыгаруунун туруктуулугун же UV каршылыгын сунуш кылбайт.
С: Мага мом же чайыр лентасы керек экенин кантип билем?
Ж: Тандооңузду этикетка материалына негиздеңиз. Мом ленталарын абразиясы аз чөйрөдө капталбаган же капталган кагаз этикеткалары үчүн гана колдонуңуз. Өтө химиялык, ысыкка жана УК каршылыкты талап кылган жылтырак синтетикалык этикеткалар үчүн толук чайыр ленталарын колдонуңуз.
С: Жалпак баш менен жакынкы ленталардын ортосунда кандай айырма бар?
Ж: Жалпак баш ленталар сыяны жайыраак чыгаруу үчүн иштелип чыккан, анткени медиа тегиз жылыткыч элементтердин астынан өткөн. Жакын жээктеги ленталар жакынкы принтерлерде табылган жогорку ылдамдыктагы, бурчтуу жылытуу элементтерин камтыган, сыяны заматта чыгаруу үчүн химиялык жактан иштелип чыккан. Алар алмаштырылбайт.
С: Coated Side In (CSI) жана Coated Side Out (CSO) ленталарынын ортосунда кандай айырма бар?
Ж: Бул лентанын кайсы тарабы сыя кармап турганын билдирет. CSI сыясы түрмөктүн ичине, ал эми CSOнун сыясы сыртка караган. Принтериңиздин шпиндель механикасы кандай конфигурация талап кылынарын аныктайт; туура эмес колдонуу менен басып чыгаруу башына сыя эрийт.
С: Эмне үчүн менин жылуулук өткөргүч лентам басып чыгаруу учурунда жарылып жатат?
A: Тасма илинип калышы көбүнчө басып чыгаруу башынын ашыкча ысышы, туура эмес басып чыгаруучу басымдын же энбелги субстрат үчүн өтө тар лентаны колдонуунун натыйжасында пайда болот. Караңгылык жөндөөлөрүн түшүрүп, лентанын туурасы энбелги сызыгынын туурасынан ашып кеткенин текшериңиз.


