Il guasto dei codici a barre negli ambienti industriali e della catena di fornitura provoca gravi interruzioni operative e finanziarie. I codici a barre illeggibili portano direttamente a storni di addebito da parte del rivenditore, spedizioni rifiutate, risorse non tracciabili e tempi di inattività operativa sistemica. Per ottenere una stampa durevole e conforme è necessario un esatto allineamento chimico e meccanico tra tre variabili distinte: il substrato dell'etichetta, la formulazione del nastro e le specifiche hardware della stampante. La mancata corrispondenza di questi componenti porta inevitabilmente a sbavature, danni alla testina di stampa o guasti all'adesivo.
Questa guida funge da quadro di valutazione tecnica per i team di approvvigionamento e operativi. Fornisce le specifiche necessarie per selezionare quella corretta Le etichette a trasferimento termico identificano l'abbinamento ottimale del nastro e garantiscono una rigorosa compatibilità hardware in base alle specifiche esigenze ambientali.
La sinergia dei materiali non è negoziabile: i nastri di cera si abbinano ad etichette di carta; accoppiamenti cera/resina con carte patinate e sintetici opachi; La resina completa è esclusivamente per etichette a trasferimento termico sintetiche lucide.
La tecnologia delle testine di stampa determina la chimica del nastro: le stampanti a testa piatta standard e le stampanti Near Edge richiedono formulazioni del nastro completamente diverse a causa delle variazioni di angolo, pressione e cicli di riscaldamento.
L'ambiente determina il substrato: la scelta del materiale dell'etichetta e dell'adesivo deve essere decodificata in base alle condizioni più difficili che l'etichetta dovrà affrontare (ad es. esposizione ai raggi UV, bagni chimici, temperature estreme, abrasione).
Opzioni limite di vincoli hardware: le specifiche della stampante, in particolare il diametro esterno massimo del rotolo (OD), le dimensioni del nucleo e la configurazione del rivestimento del nastro (CSI rispetto a CSO), determinano quali formati di etichette e nastri possono essere distribuiti.
Durata dell'hardware > Costo unitario: specifiche eccessive per i nastri comportano uno spreco di budget, mentre specifiche insufficienti portano a guasti prematuri delle testine di stampa e multe per conformità che sminuiscono il risparmio iniziale sui materiali.
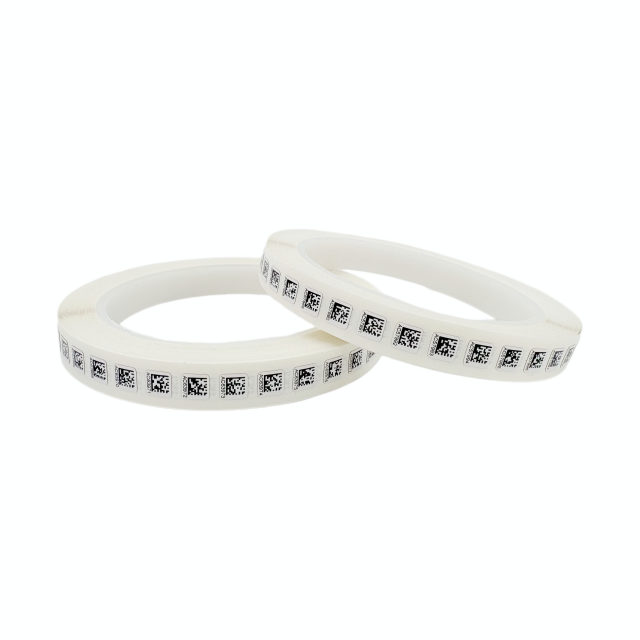
Come funzionano insieme etichette, nastri e stampanti a trasferimento termico
Il processo di trasferimento termico si basa sulla precisa fusione dell'inchiostro da un nastro su un substrato tramite una testina di stampa riscaldata. Questa operazione forma una triade tecnica in cui stampante, nastro ed etichetta devono funzionare come un sistema unificato. La testina di stampa applica energia termica mirata al nastro, trasferendo la formulazione dell'inchiostro direttamente sulla superficie dell'etichetta che passa sotto di essa. Non è possibile scambiare un componente senza valutare l'impatto che avrà sugli altri due.
All'interno di questo sistema, il nastro a trasferimento termico funge da fondamentale scudo protettivo per la testina di stampa. Il nastro deve essere sempre più largo del supporto o del supporto dell'etichetta. Se il nastro è troppo stretto, il bordo abrasivo del materiale dell'etichetta si frantumerà direttamente contro i delicati elementi riscaldanti della testina di stampa. Questa molatura fisica provoca danni rapidi e irreversibili al vetro della testina di stampa, causando pixel morti e linee bianche verticali sui codici a barre stampati.
Una combinazione riuscita tra questi componenti consente di ottenere l'elevata definizione dei bordi necessaria per gli scanner di codici a barre, l'ancoraggio permanente dell'inchiostro al substrato dell'etichetta e un attrito minimo contro la testina di stampa. Quando questi elementi non sono allineati, emergono sintomi immediati nel reparto di produzione. Gli operatori riscontreranno la rottura del nastro, un eccessivo accumulo di elettricità statica, l'effetto ghosting delle immagini stampate e, infine, codici a barre illeggibili che non superano la verifica della classificazione.
Comprendere i meccanismi della testina di stampa è necessario per diagnosticare i guasti. La testina di stampa è composta da centinaia di microscopici elementi riscaldanti. Questi elementi si accendono e si spengono in millisecondi. Se il nastro richiede troppa energia per sciogliere l'inchiostro, la stampante deve funzionare con un'impostazione di intensità più elevata. Il funzionamento di una testina di stampa alla massima oscurità ne riduce continuamente in modo significativo la durata a causa dello stress termico. Pertanto, adattando il punto di fusione del nastro all'energia superficiale del substrato è possibile far funzionare la stampante a temperature più basse, preservando l'hardware.
Come scegliere le etichette a trasferimento termico per diversi ambienti
La selezione dei mezzi corretti inizia con la definizione delle linee di base ambientali. Le operazioni devono condurre un audit approfondito del ciclo di vita dell'etichetta. Ciò include la valutazione dell'esposizione interna rispetto a quella esterna, il potenziale contatto chimico, le fluttuazioni estreme della temperatura e le caratteristiche fisiche della superficie di applicazione. È necessario decodificare la costruzione dell'etichetta partendo dalle condizioni più difficili che dovrà affrontare.
Il ruolo degli adesivi nei sistemi di trasferimento termico
La scelta dell'adesivo è fondamentale quanto il materiale frontale. L'adesivo deve mantenere la sua adesione sotto le sollecitazioni specifiche dell'ambiente operativo. Un'etichetta sintetica di alta qualità è inutile se l'adesivo cede e l'etichetta cade dalla risorsa.
| Tipo di adesivo |
Caratteristiche primarie |
Casi di utilizzo ottimali |
Limitazioni |
| Permanente a base acrilica |
Elevata resistenza ai raggi UV, forza di adesione a lungo termine, resiste agli sbalzi di temperatura. |
Tracciamento delle risorse esterne, etichette sintetiche, superfici metalliche. |
Virata iniziale inferiore; richiede 24 ore per guarire completamente. |
| Hot Melt a base di gomma |
Adesione iniziale aggressiva, aderisce bene a superfici ruvide o porose. |
Cartone ondulato, scatole per spedizioni, plastica ruvida. |
Si degrada rapidamente alla luce UV e al calore elevato. |
| Acrilico ad alta aderenza |
Combina un'elevata presa iniziale con una durata a lungo termine. |
Materie plastiche a bassa energia superficiale (LSE), metalli verniciati a polvere. |
Difficile da rimuovere senza lasciare residui pesanti. |
| Rimovibile/riposizionabile |
Bassa adesione, rimuove in modo pulito senza strappare il materiale frontale. |
Borse, contenitori riutilizzabili, etichette di inventario temporanee. |
Fallirà se esposto a forte attrito o umidità. |
Etichette a trasferimento termico in carta
I substrati cartacei servono principalmente nella logistica a breve termine, nella spedizione e nel monitoraggio di base dell'inventario. Rappresentano il costo di acquisizione più basso ma comportano limitazioni significative. La carta rimane altamente suscettibile all'umidità, allo strappo e all'abrasione meccanica. Se un'etichetta di carta si bagna, l'integrità strutturale del materiale frontale crolla. Dovresti specificare le etichette di carta solo per gli ambienti in cui la durata dell'etichetta è misurata in giorni o settimane e l'ambiente è rigorosamente climatizzato.
Etichette sintetiche (polipropilene e poliestere)
I substrati sintetici dominano il tracciamento delle risorse, l'etichettatura di attrezzature esterne, la produzione automobilistica e le applicazioni sanitarie. Il polipropilene offre eccellente flessibilità e resistenza all'umidità, rendendolo adatto a superfici curve come fiale o fusti. Il poliestere offre una durabilità rigida, un'eccezionale resistenza al calore elevata e una robusta difesa chimica. Il poliestere funge da standard per il monitoraggio dei beni durevoli, le targhette identificative e le applicazioni automobilistiche sotto il cofano. Quando si abbinano i nastri a questi materiali sintetici, è necessario utilizzare cera/resina o resina integrale per garantire che l'inchiostro si ancora correttamente alla superficie plastica liscia.
Substrati speciali (poliimmide/kapton)
I materiali in poliimmide sono progettati specificatamente per la produzione di circuiti stampati (PCB) e per le applicazioni aerospaziali. Questo profilo prestazionale consente alle etichette di sopravvivere ai processi di saldatura a onda, ai lavaggi industriali estremi e all'esposizione prolungata a solventi aggressivi. Le etichette in poliimmide possono resistere a temperature flash superiori a 500 gradi Fahrenheit. La stampa su poliimmide richiede nastri completamente in resina ultra resistenti e testine di stampa ad alta risoluzione per garantire che i microcodici a barre rimangano scansionabili dopo i bagni chimici.
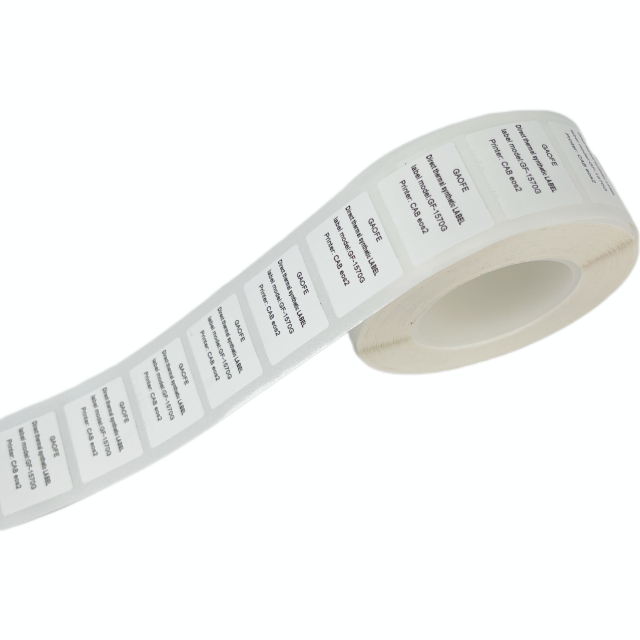
Come scegliere il nastro giusto per le etichette a trasferimento termico
La chimica del nastro deve corrispondere all'energia superficiale e alle caratteristiche del nastro scelto Etichette a trasferimento termico . L'utilizzo della formulazione errata del nastro garantisce il fallimento della stampa. L'inchiostro non verrà trasferito dal supporto del nastro oppure verrà rimosso dalla superficie dell'etichetta con un attrito minimo.
Nastri di cera
I nastri cerati sono compatibili esclusivamente con etichette in carta non patinata e patinata. Presentano un basso punto di fusione e richiedono un'energia minima dalla testina di stampa. Sebbene siano efficienti per le operazioni di spedizione di volumi elevati, le stampe in cera rimangono altamente vulnerabili a graffi, sbavature ed esposizione chimica. Se trascini l'unghia su un codice a barre stampato in cera, l'inchiostro si sporcherà. Utilizzare nastri in cera esclusivamente per etichette per trasporti a breve termine in cui la durabilità non è un fattore.
Nastri in cera/resina
Le formulazioni di cera/resina colmano il divario tra economia e durata. Si abbinano efficacemente con carte patinate e materiali sintetici opachi come il polipropilene. Questi nastri possiedono un punto di fusione moderato e offrono un'eccellente resistenza all'abrasione meccanica moderata e alla lieve esposizione chimica. Se le tue etichette sono soggette a manipolazione occasionale, lieve umidità o attrito durante il trasporto, la cera/resina fornisce il necessario miglioramento della durata rispetto alla cera standard.
Nastri in resina piena
I nastri interamente in resina sono progettati rigorosamente per materiali sintetici lucidi, inclusi poliestere e poliimmide. Presentano un punto di fusione elevato e richiedono una maggiore energia della testina di stampa per ottenere il trasferimento. La stampa risultante crea un legame quasi permanente altamente resistente ai solventi aggressivi come l'acetone o il liquido dei freni, nonché all'esposizione prolungata ai raggi UV. Non è possibile utilizzare nastri completamente resinati su etichette di carta; l'elevato calore richiesto per sciogliere la resina brucerà il substrato di carta e la resina non si ancorerà alle fibre di carta porose.
Conservazione e durata del nastro
L'esposizione ambientale degrada la chimica del nastro molto prima che avvenga la stampa. La conservazione dei nastri in ambienti con calore eccessivo o elevata umidità altera la formulazione dell'inchiostro. La maggior parte dei produttori consiglia di conservare i nastri a una temperatura compresa tra 40 e 85 gradi Fahrenheit, con umidità relativa compresa tra il 20 e l'80%. Se conservi i nastri in un magazzino caldo vicino al soffitto, la cera o la resina possono pre-sciogliersi e fondersi con il supporto del supporto. Ciò porta allo sfaldamento dell'inchiostro, a uno scarso trasferimento e a una densità di stampa incoerente durante la produzione. Ruotare sempre il nastro utilizzando il metodo di inventario first-in, first-out.
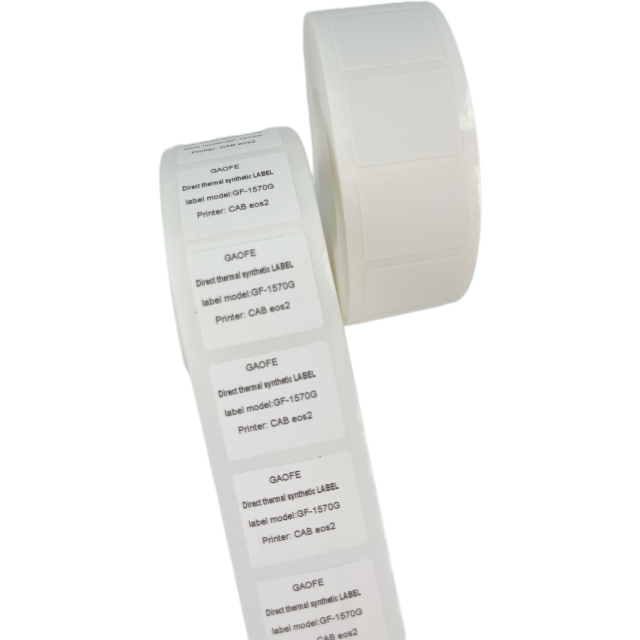
Come abbinare le specifiche della stampante con etichette e nastri
Le specifiche hardware determinano quali combinazioni di supporti possono essere implementate con successo nel reparto di produzione. Ignorare i vincoli hardware porta a un fallimento operativo immediato. È necessario verificare che le dimensioni fisiche del supporto siano adatte al telaio della stampante e che la composizione chimica del nastro corrisponda all'architettura della testina di stampa.
Tecnologia della testina di stampa (testa piatta o Near-Edge)
Le stampanti a testa piatta posizionano gli elementi riscaldanti in piano contro il supporto. Questa architettura richiede nastri standard progettati per un ciclo di rilascio più lento e costante. Il nastro e l'etichetta rimangono in contatto per un breve tratto dopo aver superato gli elementi riscaldanti. Al contrario, le stampanti Near Edge posizionano gli elementi riscaldanti sul bordo estremo della testina di stampa, consentendo una stampa eccezionalmente ad alta velocità, spesso utilizzata negli imballaggi flessibili. I sistemi Near Edge richiedono formulazioni di nastri specializzate progettate per il rilascio istantaneo dell'inchiostro. Non è possibile utilizzare un nastro a testa piatta in una stampante Near Edge; l'inchiostro non si trasferirà abbastanza velocemente, producendo etichette vuote o molto sbiadite.
Risoluzione della testina di stampa (requisiti DPI e compromessi in termini di velocità)
La risoluzione determina la chiarezza dell'immagine stampata e influisce direttamente sulla velocità di produzione. Una risoluzione più elevata richiede velocità di stampa più lente per consentire agli elementi riscaldanti di funzionare in modo accurato.
203 DPI: standard per etichette di spedizione, etichette per pallet e testo di grandi dimensioni. Questa risoluzione consente la massima produttività ad alta velocità, spesso superiore a 10 pollici al secondo.
300 DPI: necessario per codici a barre ad alta densità, codici QR e testo di piccole dimensioni presenti sui tag delle risorse o sulle etichette di conformità del prodotto. La generazione di codici densi richiede velocità di stampa inferiori per mantenere la definizione dei bordi.
600 DPI: utilizzato per la microstampa su componenti elettronici, schede PCB e fiale farmaceutiche. Questa risoluzione richiede una calibrazione precisa della velocità di riscaldamento per prevenire la bruciatura del nastro e garantire una definizione nitida dei bordi su minuscoli codici a barre 2D.
Configurazione della barra multifunzione (CSI vs. CSO)
I nastri sono prodotti con l'inchiostro rivolto verso l'interno (Coated Side In - CSI) o verso l'esterno (Coated Side Out - CSO). Specifico i marchi di stampanti richiedono configurazioni specifiche in base alla meccanica del mandrino. Ad esempio, le stampanti Zebra utilizzano in genere CSO, mentre i modelli Datamax o Sato legacy spesso richiedono CSI. Il caricamento della configurazione errata scioglierà l'inchiostro direttamente sugli elementi della testina di stampa, richiedendo una pulizia immediata e noiosa con alcol isopropilico per evitare danni permanenti. Puoi testare un nastro sconosciuto attaccando un pezzo di nastro all'esterno del rotolo; se l'inchiostro si stacca dal nastro, si tratta di CSO.
Dimensioni del nucleo e dimensioni del rotolo
Le dimensioni dei supporti devono rientrare fisicamente nel telaio della stampante. Le stampanti desktop in genere richiedono core da 0,5 pollici o 1 pollice con diametri esterni (OD) più piccoli, di solito con un massimo di 5 pollici. Le stampanti industriali utilizzano robusti nuclei da 3 pollici e possono ospitare facilmente rotoli con diametro esterno da 8 pollici per supportare operazioni di stampa continue e ad alto volume. Il tentativo di forzare un rotolo da 8 pollici in una stampante desktop bloccherà il meccanismo di alimentazione e brucerà il motore passo-passo.
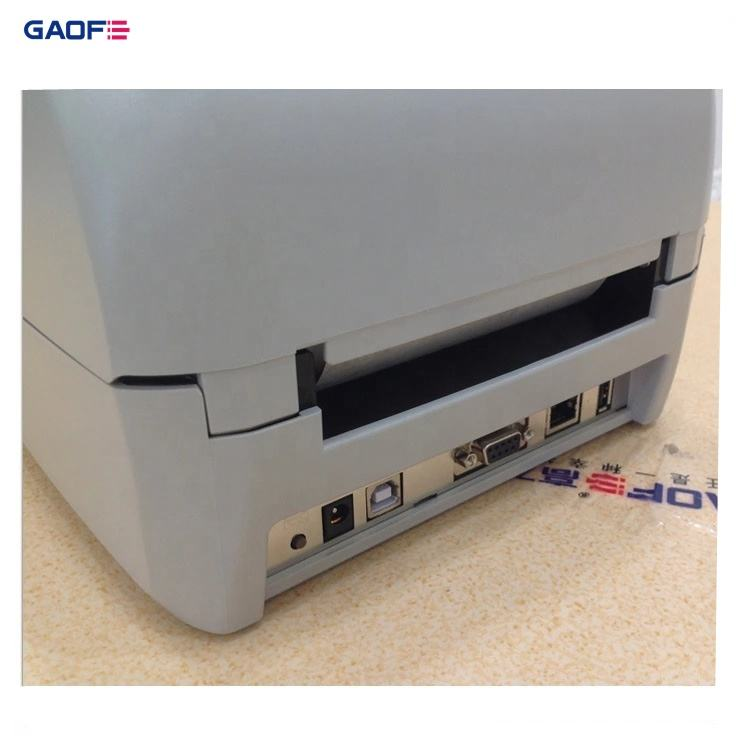
Costi di etichette e nastri rispetto alla durata della stampante
Le decisioni di approvvigionamento focalizzate esclusivamente sui costi iniziali dei materiali spesso creano gravi passività a valle. L'utilizzo di etichette di carta altamente abrasive o di nastri di bassa qualità accelera significativamente l'usura delle testine di stampa. L'attrito generato da supporti scadenti rimuove il rivestimento protettivo dagli elementi della testina di stampa. Ciò trasforma un piccolo risparmio di materiale in un'enorme spesa per la sostituzione dell'hardware e in tempi di inattività non programmati. Un nastro di alta qualità funge da lubrificante, prolungando la durata della testina di stampa e riducendo gli intervalli di manutenzione.
La conformità e la certificazione rappresentano un altro parametro di valutazione fondamentale. Molti settori richiedono combinazioni etichetta-nastro riconosciute UL/CSA. Queste certificazioni garantiscono che l'etichetta stampata rimarrà leggibile e attaccata in specifiche condizioni ambientali. La sostituzione di un nastro certificato con un'alternativa non verificata annulla immediatamente la conformità. Ciò espone l'operazione a sanzioni normative, controlli falliti e rifiuto del prodotto al bacino di ricezione.
Le operazioni devono anche valutare il compromesso tra standardizzazione e specializzazione. La standardizzazione su una combinazione di etichette e nastri di livello intermedio in un'intera struttura riduce la complessità dell'inventario e impedisce agli operatori di caricare i supporti sbagliati. Tuttavia, la gestione di più SKU specializzati garantisce prestazioni ottimali per minacce ambientali altamente specifiche, prevenendo guasti prematuri delle etichette in zone difficili come i lavaggi chimici o i piazzali di stoccaggio all'aperto. È necessario bilanciare la semplicità dell'inventario con i requisiti tecnici dell'applicazione più complessa.
Come testare le etichette a trasferimento termico e risolvere i problemi di stampa
La convalida delle prestazioni dei media richiede un rigoroso controllo di qualità interno e protocolli di test standardizzati prima dell'implementazione su vasta scala. Non dare mai per scontato che una combinazione di etichetta e nastro funzioni basandosi esclusivamente su una scheda tecnica. È necessario testare le etichette stampate sulle superfici effettive a cui aderiranno, nelle condizioni reali a cui si troveranno ad affrontare.
Protocolli di test e controllo qualità interni
Il Tape Test (ASTM D3359): stampa un codice a barre di prova. Applicare saldamente il nastro adesivo trasparente standard sull'area stampata. Strofinare il nastro per garantire il pieno contatto. Tirare via rapidamente il nastro con un angolo di 180 gradi. Ispezionare il nastro e l'etichetta. Se l'inchiostro si trasferisce sul nastro, l'adesione del nastro al substrato non riesce. È necessario un nastro di qualità superiore o una temperatura della testina di stampa più elevata.
Il test di sfregamento/graffio: valuta l'usura meccanica utilizzando rub tester industriali o prove di abrasione manuale. Utilizzare un bordo metallico o un panno ruvido per strofinare in modo aggressivo il codice a barre stampato. Verificare che il codice a barre rimanga scansionabile dopo 50-100 passaggi.
Verifica della resistenza chimica: esponete le etichette stampate ai solventi mirati presenti nella vostra struttura. Immergere le etichette in alcol isopropilico, acqua e oli industriali per 24 ore. Pulisci energicamente le etichette dopo averle immerse per verificare che l'inchiostro rimanga leggibile e saldamente ancorato al substrato.
Test del tempo di permanenza dell'adesione: applicare l'etichetta sulla superficie target. Attendere 24 ore affinché l'adesivo si indurisca completamente. Tentare di staccare l'etichetta. Un adesivo permanente efficace causerà la rottura del frontale prima che l'adesivo si stacchi dalla superficie.
Risoluzione dei problemi comuni
Problemi di grinze e tracciamento del nastro: le grinze in genere derivano da una pressione errata della testina di stampa, da larghezze di nastro ed etichette non corrispondenti o da mandrini di alimentazione disallineati. Le linee diagonali non stampate sulle etichette indicano pieghe del nastro. Per mitigare questo problema, calibrare la pressione della levetta della testina di stampa, assicurando che le levette siano posizionate uniformemente sulla larghezza del supporto e verificando la corretta tensione del supporto sul nastro.
Scarso trasferimento o sfaldamento dell'inchiostro: lo sfaldamento si verifica quando si stampa troppo velocemente, si utilizza una temperatura della testina di stampa troppo bassa, si utilizza un nastro a testa piatta su una stampante Near Edge o si accoppia erroneamente un nastro in resina con un'etichetta di carta. Regolare le impostazioni dell'intensità verso l'alto con piccoli incrementi, diminuire la velocità di stampa e verificare rigorosamente la compatibilità chimica tra il nastro e il substrato.
Tracimazione di adesivo: la fuoriuscita di adesivo si verifica quando si utilizza il tipo di adesivo sbagliato per la temperatura operativa della stampante, causando accumuli appiccicosi sul rullo di stampa e sulle guide dei supporti. Questo accumulo provoca l'inceppamento e l'avvolgimento delle etichette attorno al rullo. Specificare le etichette con adesivi classificati per l'ambiente di stampa specifico e pulire regolarmente il rullo con alcool isopropilico.
Conclusione
Selezionare la giusta combinazione di etichetta, nastro e stampante richiede molto più che confrontare le singole specifiche; richiede inoltre test pratici e supporto da parte di un fornitore esperto in ambienti industriali esigenti. Fondata nel 2008, GAOFE è specializzata nella ricerca, sviluppo e produzione di soluzioni di etichettatura speciali e sistemi di identificazione industriale, fornendo etichette, nastri, apparecchiature di stampa, soluzioni di etichettatura automatizzata e supporto di tracciabilità per settori quali l'elettronica, la sanità, la produzione automobilistica e la logistica.
Definire la principale minaccia ambientale che l'etichetta dovrà affrontare prima di considerare le opzioni relative ai materiali.
Seleziona il substrato dell'etichetta e l'adesivo appropriati per resistere a quella specifica minaccia.
Abbina la formulazione del nastro al substrato scelto e verifica la compatibilità con la tecnologia della tua testina di stampa.
Richiedi rotoli campione per test pilota in ambienti di produzione reali prima dell'acquisto in grandi quantità.
Consultare direttamente uno specialista dei media per la verifica della conformità UL/CSA per garantire l'aderenza alle normative.
Domande frequenti
D: Posso utilizzare le etichette termiche dirette in una stampante a trasferimento termico?
R: Sì, la maggior parte delle stampanti a trasferimento termico può funzionare in modalità termica diretta. È necessario rimuovere il nastro e regolare le impostazioni della stampante sulla termica diretta. Tuttavia, le etichette devono avere un rivestimento sensibile al calore e la stampa risultante non offrirà la durabilità o la resistenza ai raggi UV della stampa a trasferimento termico.
D: Come faccio a sapere se ho bisogno di un nastro in cera o resina?
R: Basa la tua selezione sul materiale dell'etichetta. Utilizzare nastri in cera esclusivamente per etichette di carta non patinata o patinata in ambienti poco abrasivi. Utilizza nastri interamente in resina per etichette sintetiche lucide che richiedono un'estrema resistenza agli agenti chimici, al calore e ai raggi UV.
D: Qual è la differenza tra i nastri a testa piatta e quelli a bordo vicino?
R: I nastri a testa piatta sono formulati per un rilascio dell'inchiostro più lento e costante quando il supporto passa sotto gli elementi riscaldanti piatti. I nastri Near Edge sono progettati chimicamente per un rilascio istantaneo dell'inchiostro e possono accogliere gli elementi riscaldanti angolati ad alta velocità presenti nelle stampanti Near Edge. Non sono intercambiabili.
D: Qual è la differenza tra i nastri Coated Side In (CSI) e Coated Side Out (CSO)?
R: Si riferisce a quale lato del nastro trattiene l'inchiostro. CSI ha l'inchiostro rivolto verso l'interno del rotolo, mentre CSO ha l'inchiostro rivolto verso l'esterno. La meccanica del mandrino della stampante determina la configurazione richiesta; l'utilizzo di quello sbagliato scioglie l'inchiostro sulla testina di stampa.
D: Perché il nastro a trasferimento termico si spezza durante la stampa?
R: Solitamente il nastro si spezza a causa del calore eccessivo della testina di stampa, di una pressione non corretta della testina di stampa o dell'utilizzo di un nastro troppo stretto per il supporto dell'etichetta. Abbassare le impostazioni di intensità e verificare che la larghezza del nastro superi la larghezza del supporto dell'etichetta.


