Բարձր ջերմաստիճանի միջավայրը ոչ միայն վնասում է պիտակը. այն ոչնչացնում է ակտիվների հետագծելիությունը՝ հանգեցնելով համապատասխանության խափանումների, գույքագրման կորստի և արտադրական գծերի դադարեցման: Պիտակի ճիշտ նյութը նշելը մնում է էական խնդիր, երբ արտադրողներն ապավինում են անորոշ պայմաններին, ինչպիսիք են 'ջերմակայուն »: Հետագծման հուսալի լուծում ստեղծելու համար ձեզ անհրաժեշտ են ճշգրիտ տվյալներ գագաթնակետային ջերմաստիճանների, ազդեցության տևողության և սառեցման ցիկլերի վերաբերյալ: Դուք պետք է համապատասխանեցնեք կոնկրետ նյութական գիտությանը, ինչպիսիք են պոլիեսթերը, պոլիիմիդը, կերամիկա և մետաղները, ճշգրիտ ջերմային փակագծերին: Անկախ նրանից, թե ձեր գործընթացը ներառում է 200°C, թե 500°C, թե 500°C ճիշտ համադրություն, թե + 500°C, ճիշտ ընտրված պայմաններ: շտրիխ կոդերի ընթերցանությունը և սոսինձի ամբողջականությունը արտադրանքի ողջ ցիկլի ընթացքում Առանց այս ճշգրտության, դուք վտանգում եք տվյալների աղետալի կորուստ արտադրության կարևոր փուլերում՝ ստիպելով ձեռքով վերամշակել և վտանգել որակի վերահսկման ստուգումները:
Նյութը թելադրում է առավելագույն ջերմային հանդուրժողականություն. Ստանդարտ պոլիեսթերները խափանում են 150°C-ից հետո, պոլիիմիդները պահպանում են 200°C–500°C միջակայքերը (իդեալական է PCB զոդման համար), իսկ ծայրահեղ 1200°C+ միջավայրերը պահանջում են կերամիկական կամ մետաղական լուծույթներ:
Տևողությունը նույնքան կարևոր է, որքան առավելագույն ջերմությունը. 300°C գնահատված պիտակը կարող է պահպանվել այդ ջերմաստիճանում միայն 60 վայրկյան: շարունակական աշխատանքային ջերմաստիճանները զգալիորեն ցածր են, քան կարճ պայթյունի շեմերը:
Սոսինձը և թանաքը պետք է համապատասխանեն երեսպատմանը. բարձր ջերմաստիճանի պիտակները պահանջում են հատուկ բարձր ջերմային սոսինձներ և համատեղելի ջերմային փոխանցման ժապավեններ՝ կանխելու տպագրության հալվելը կամ պիտակի անջատումը:
Երկրորդային սթրեսային գործոնները արագացնում են ձախողումը. Ջերմությունը հազվադեպ է վակուումում; Գնահատման գործընթացում պետք է հաշվի առնել քիմիական լվացումները, արագ սառեցումը, բարձր ճնշման գոլորշին և մեխանիկական քայքայումը:
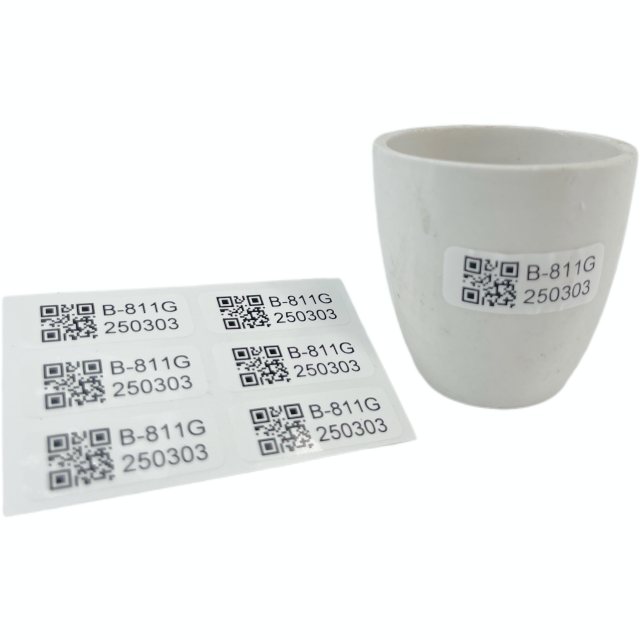
Ինչու են ձախողվում բարձր ջերմաստիճանի պիտակները և ինչ արժե այն
Պիտակի ձախողումը ծայրահեղ շոգին դրսևորվում է մի քանի կործանարար ձևերով: Սոսինձի դեգրադացիան առաջացնում է շերտազատում՝ թողնելով անհետևելի բաղադրիչներ հավաքման գծում: Երբ սոսինձի խաչաձեւ կապը քայքայվում է ջերմային բեռի տակ, պիտակը պարզապես ընկնում է, կամ ավելի վատ՝ սոսինձի մնացորդը թափվում է զգայուն մեքենաների վրա: Facestock-ի փոքրացումը կամ հալվելը խեղաթյուրում է պիտակի ֆիզիկական չափերը՝ անճանաչելիորեն աղավաղելով տպված շտրիխ կոդը: Տպման գունաթափումը կամ թանաքի այրումը շտրիխ կոդերն ամբողջովին անընթեռնելի են դարձնում սկաներների համար: Այս խափանումներից որևէ մեկը վտանգի է ենթարկում ամբողջ հետևման համակարգը՝ ստիպելով օպերատորներին ձեռքով բացահայտել մասերը, ինչը հանգեցնում է մարդկային սխալի և դանդաղեցնում թողունակությունը:
Հաջող իրականացման համար պահանջվում է, որ պիտակը պահպանի տվյալների 100% ամբողջականությունը, ֆիզիկական կպչունությունը և չափերի կայունությունը կիրառման կետից մինչև վերջնական օգտագործողի միջավայրը: Երբ դուք տեղակայում եք Բարձր ջերմաստիճանի պիտակներ , դուք ապահովում եք խնամակալության շղթան: Խիստ կարգավորվող ոլորտներում հետագծելիության կորուստը ծանր հետևանքներ է ունենում: Ավտոմոբիլային բաղադրիչների հետկանչները կախված են խմբաքանակի ճշգրիտ հետևումից. եթե ներկերի թխման ցիկլի ընթացքում արգելակային տրամաչափը կորցնում է իր նույնականացումը, արտադրողը չի կարող մեկուսացնել թերի խմբաքանակները: Ավիատիեզերական համապատասխանության աուդիտը պահանջում է շարժիչի մասերի մշտական նույնականացում, որոնք ենթարկվում են ծայրահեղ շփման և արտանետվող ջերմության: Էլեկտրոնիկայի արտադրության թերությունները պետք է վերագրվեն ալիքային զոդման հատուկ խմբաքանակներին: Առանց կայուն նույնականացման՝ այս գործընթացները փլուզվում են՝ հանգեցնելով հսկայածավալ կարգավորող տուգանքների և վտանգված անվտանգության:
Գործառնական ազդեցությունը հասկանալու համար հաշվի առեք հետևյալ ձախողման եղանակները և դրանց անմիջական հետևանքները արտադրական հատակի վրա.
Սոսինձի արտահոսք. վակուումային կամ բարձր ջերմային միջավայրերում ստանդարտ սոսինձներն ազատում են ցնդող օրգանական միացություններ (VOCs): Այս արտահոսքը կարող է աղտոտել մոտակայքում գտնվող զգայուն էլեկտրոնային բաղադրիչները կամ օպտիկական սենսորները:
Փխրունություն. ջերմության երկարատև ազդեցությունը թուլացնում է պոլիմերային երեսպատման ճկունությունը: Պիտակը դառնում է փխրուն և փշրվում է փոխադրման ընթացքում աննշան ֆիզիկական ազդեցության կամ թրթռանքի դեպքում:
Ջերմային կծկում. քանի որ նյութերը արագ սառչում են բարձր ջերմային վիճակից, դրանք կծկվում են: Եթե պիտակի երեսպատումը կծկվում է այլ արագությամբ, քան ենթաշերտը, այն ստեղծում է կտրող լարվածություն, որը խախտում է սոսինձի կապը:
Ժապավենի կեղտոտում. մոմի կամ մոմ-խեժի ժապավենի օգտագործումը լրիվ խեժով ձևակերպման փոխարեն առաջացնում է թանաքի հեղուկացում և քսում, երբ դիպչում են ավտոմատ բեռնաթափման սարքավորումներին, երբ դեռ տաք է:
Ինչպես ընտրել պիտակի նյութեր տարբեր ջերմաստիճանների միջակայքերի համար
Մինչև 200°C՝ եռացող ջուր, ավտոկլավներ և ռետինե ամրացում
Մինչև 200°C գործող արդյունաբերական պրոցեսները ներառում են եռացող ջրի բաղնիքներ (100°C-ից մինչև 110°C), լաբորատոր գոլորշու ավտոկլավներ (130°C–150°C) և ավտոմեքենաների ներկերի թխման ցիկլեր (150°C–220°C): Ռետինե բաղադրիչների ամրացման գործընթացները նաև պահանջում են, որ նյութերը կարծրանան, ձևավորվեն և ավարտվեն այս շեմին կամ մոտակայքում: Ստանդարտ պիտակավորման նյութերը չեն կարող գոյատևել այս պայմաններում: Թուղթը այրվում է, և ստանդարտ պոլիպրոպիլենը հալվում է անճանաչելի պլաստիկ ջրափոսի մեջ:
Ջերմաստիճանի փոփոխված պոլիեսթերները՝ զուգորդված առաջադեմ ակրիլային սոսինձների հետ, ապահովում են այս փակագծի առաջնային լուծումը: Մինչ ստանդարտ պոլիեսթերը արագորեն քայքայվում է 150°C-ից ավելի, ջերմաստիճանի փոփոխված պոլիեսթեր պիտակները կարող են դիմակայել մինչև 300°C ծայրահեղ գագաթնակետային ջերմաստիճաններին ծայրահեղ կարճ ճառագայթման դեպքում, սովորաբար մինչև 60 վայրկյան: Այնուամենայնիվ, այս բացարձակ սահմաններում երկարատև ազդեցությունը առաջացնում է խիստ նեղացում, փխրունություն և դեղնացում: Դուք պետք է համապատասխանեցնեք ազդեցության ժամանակը նյութի շարունակական գործառնական գնահատականին, այլ ոչ թե նրա գոյատևման գագաթնակետին: Օրինակ, ավտոկլավի ցիկլը ներառում է ոչ միայն ջերմություն, այլ ճնշված գոլորշի: Ակրիլային սոսինձը պետք է ձևավորվի այնպես, որ դիմադրի խոնավության ներթափանցմանը, թույլ չտալով, որ պիտակը բարձրանա ծայրերից ստերիլիզացման ցիկլի ընթացքում:
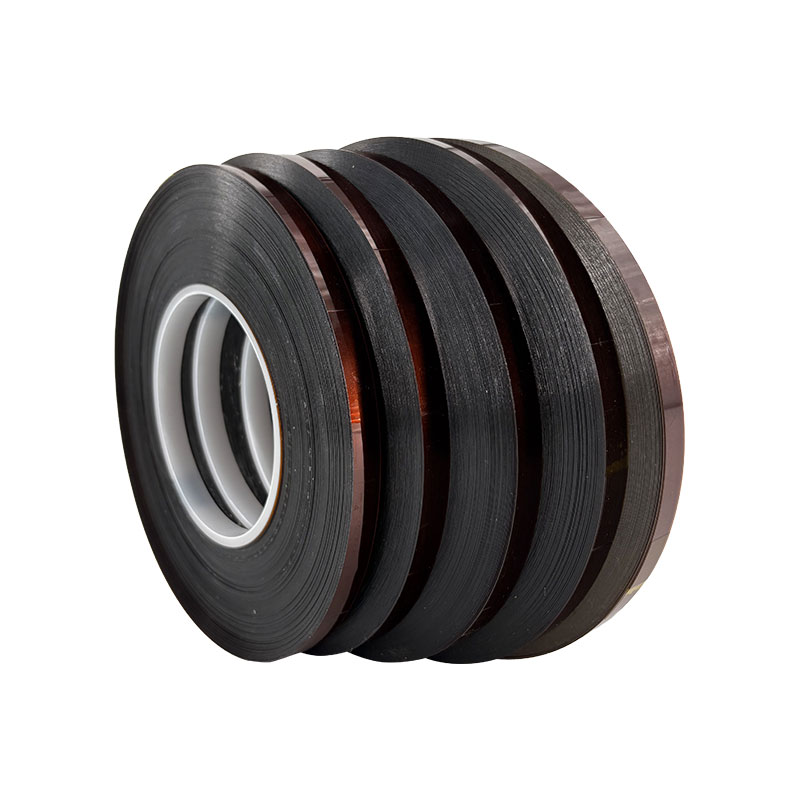
200°C-ից մինչև 500°C. PCB-ի զոդում և արդյունաբերական մշակում
200°C-ից մինչև 500°C ջերմաստիճանում գտնվող միջավայրերը պահանջում են բարձր մասնագիտացված պոլիմերներ: Ծրագրերը ներառում են տպագիր սալիկի (PCB) ալիքային զոդում, առանց կապարի վերամշակման գործընթացներ (200°C–260°C), ավտոմոբիլային շարժիչի բաղադրիչների հետևում և արդյունաբերական արտանետման համակարգեր: Պոլիմիդը, որը սովորաբար հայտնի է Kapton առևտրային անունով, ծառայում է որպես արդյունաբերության ստանդարտ այս էլեկտրոնիկայի և ավտոմոբիլային կիրառությունների համար: Պոլիմիդը չի հալվում; այն ի վերջո այրվում է էքստրեմալ ջերմաստիճանների դեպքում՝ դարձնելով այն բացառիկ կայուն բարձր ջերմային արտադրության համար:
Պոլիմիդը ապահովում է չափերի ծայրահեղ կայունություն և բոցավառման հետաձգում: Այն դիմանում է 350°C շարունակական ջերմաստիճաններին և դիմանում կարճատև պայթյուններին մինչև 500°C: Էլեկտրոնիկայի պիտակավորումը ներկայացնում է միկրոպիտակի մարտահրավերը: Այս պիտակները պետք է չափային կայուն մնան մանրանկարչության մասշտաբով, հաճախ 5 մմ-ից 5 մմ-ով, առանց եզրերի ոլորման: Եզրերի ոլորումը կանխում է շտրիխ կոդի ճշգրիտ սկանավորումը բարձր խտության տախտակների վրա և կարող է խանգարել ավտոմատ ընտրելու և տեղադրելու մեքենաներին: Հաջողության հասնելու համար դուք պետք է զուգակցեք պոլիիմիդը ծայրահեղ բարձր ջերմաստիճանի սիլիկոնային կամ ակրիլային սոսինձների հետ, որոնք չեն արտահոսում, չեն փչում կամ չեն սահում ծայրահեղ ջերմային զոդման ցիկլերի ժամանակ: Սիլիկոնային սոսինձները սովորաբար ավելի բարձր ջերմաստիճանի դիմադրություն են տալիս, քան ակրիլները, սակայն դրանք պահանջում են զգույշ մշակում, որպեսզի խուսափեն սիլիկոնային միգրացիայից, որը կարող է խանգարել PCB-ի հետագա համապատասխան ծածկույթի գործընթացներին:
500°C-ից մինչև 1200°C+՝ մետաղների մշակում, ձուլում և օդատիեզերք
Ծայրահեղ արդյունաբերական միջավայրերը գերազանցում են ցանկացած պոլիմերի հնարավորությունները: Պողպատի արտադրությունը, ալյումինի ձուլումը, ապակու արտադրությունը, օդատիեզերական շարժիչի բաղադրիչների մակնշումը և կերամիկական վառարաններն աշխատում են 500°C-ից մինչև 1200°C+ ջերմաստիճանում: Այս ջերմաստիճաններում դուք պետք է անցնեք անոդացված ալյումինի, չժանգոտվող պողպատից պիտակների և կերամիկական ծածկույթով պիտակների: Այս նյութերը չեն հիմնվում պոլիմերային շղթաների վրա, որոնք քայքայվում են նման ինտենսիվ ջերմային էներգիայի ներքո:
Իրականացման իրողությունները այս փակագծում կտրուկ փոխվում են: Ավանդական պոլիմերային սոսինձները այրվում են անմիջապես 500°C ջերմաստիճանում: Այս պիտակները ամրացնելու համար պահանջվում են մեխանիկական ամրացումներ, ինչպիսիք են գամերը և չժանգոտվող պողպատից մետաղալարերի կապերը, ուղղակի եռակցումը կամ մասնագիտացված ծայրահեղ ջերմային կերամիկական ակտիվացված սոսինձները, որոնք ամրացվում են բարձր ջերմաստիճանի պայմաններում ամուր կապի մեջ: Օրինակ, պողպատե բլիթների հետագծման դեպքում մետաղական պիտակը կարող է տեղում եռակցվել անմիջապես շիկացած տաք պողպատի վրա: Որպես այլընտրանք, կերամիկական պիտակները կարող են կիրառվել սոսինձների միջոցով, որոնք իրականում պահանջում են վառարանի ջերմությունը բուժելու և ապակեպատվելու համար՝ ձևավորելով մշտական կերամիկական կապ սուբստրատի հետ:
| Ջերմաստիճանի միջակայք |
Հիմնական նյութը |
Տիպիկ կիրառություններ |
Կպչուն/ամրակման մեթոդի |
ձախողման ռեժիմ, եթե գերազանցում է |
| Մինչև 200°C |
Ջերմաստիճանի փոփոխված պոլիեսթեր |
Ավտոկլավներ, ներկերի թխման ցիկլեր, ռետինե ամրացում |
Ընդլայնված ակրիլ |
Կծկում, փխրունություն, դեղնացում |
| 200°C-ից մինչև 500°C |
Պոլիմիդ (Կապտոն) |
PCB զոդում, շարժիչի հետևում |
Բարձր ջերմաստիճանի սիլիկոն կամ ակրիլ |
Ածխակալում, կպչուն արտահոսք |
| 500°C-ից մինչև 1200°C+ |
Չժանգոտվող պողպատ, կերամիկա, ալյումին |
Ձուլում, ապակու արտադրություն, օդատիեզերք |
Մեխանիկական ամրացումներ, Եռակցում, Կերամիկական Սոսինձներ |
Մետաղների հալեցում, կառուցվածքային աղավաղում |
Բարձր ջերմաստիճանի պիտակների գագաթնակետն ընդդեմ շարունակական ջերմաստիճանի գնահատականների
Ջերմային հանդուրժողականության գնահատումը պահանջում է հասկանալ Շարունակական աշխատանքային ջերմաստիճանի և կարճաժամկետ գագաթնակետային ջերմաստիճանի հայեցակարգային փոխզիջումները: Շաբաթների, ամիսների կամ տարիների ազդեցության տակ նախագծված պիտակը կտրուկ կտարբերվի այն պիտակից, որը նախատեսված է շոգի կարճ ցատկումը պահպանելու համար: Գնորդները պետք է քարտեզագրեն իրենց ամբողջ ջերմային ցիկլը, նախքան նյութը նշելը: Դուք չեք կարող պարզապես դիտել ձեր վառարանի առավելագույն ջերմաստիճանը և գնել այդ թվի համար նախատեսված պիտակ. դուք պետք է հաշվարկեք բնակության ժամանակը:
Հաշվի առեք ջերմաստիճանի փոփոխված պոլիեսթերի հակադրությունը, որը գոյատևում է 300°C-ում ուղիղ 60 վայրկյան և պոլիիմիդային պիտակի միջև, որը մշակվել է 250°C ջերմաստիճանում մի քանի ժամ գոյատևելու համար: Եթե գործընթացը պահանջում է թխման երեք ժամ ցիկլ 220°C-ում, պոլիեսթերն ամբողջությամբ կձախողվի, թեև դրա առավելագույն գնահատականը տեխնիկապես ավելի բարձր է: Պոլիմերային շղթաները կփչանան երեք ժամվա ընթացքում, ինչի հետևանքով պիտակը կճաքի և կեղևավորվի: Ավելին, ջերմային ցնցումը կարևոր դեր է խաղում: 260°C եռակցման վառարանից բաղադրիչի տեղափոխումն ուղղակիորեն սենյակային ջերմաստիճանի քիմիական սառեցման լվացքի մեջ առաջացնում է արագ կծկում: Այս հանկարծակի տեղաշարժը խիստ ազդում է սոսինձի կտրվածքի ուժի և երեսպատման կծկման արագության վրա՝ հաճախ հանգեցնելով անմիջապես շերտազատման, եթե նյութը նախագծված չէ ջերմային ցնցումների համար: Սոսինձը պետք է պահպանի բավականաչափ առաձգականություն, որպեսզի ներծծի կծկման տարբեր արագությունները պիտակի երեսպատման և մետաղական կամ պլաստիկ հիմքի միջև:
Ինչպես են քիմիական նյութերը, սառեցումը և քայքայումը ազդում բարձր ջերմաստիճանի պիտակների վրա
Արդյունաբերական պայմաններում ջերմությունը հազվադեպ է միայնակ գործում: Բարձր ջերմային միջավայրերը գրեթե միշտ պարունակում են կոշտ քիմիական նյութեր: Էլեկտրոնիկայի մեջ պիտակները դեմ են ալիքային զոդման հոսքին և ագրեսիվ հոսքը հեռացնող միջոցներին, ինչպիսիք են իզոպրոպիլային ալկոհոլը (IPA) կամ մասնագիտացված սապոնիզատորները: Ավտոմոբիլային հավաքումը պիտակները ենթարկում է կոշտ արդյունաբերական լուծիչների, արգելակային հեղուկի և շարժիչի յուղերի: Պիտակը պետք է դիմադրի և՛ ծայրահեղ շոգին, և՛ քիմիական քայքայմանը, առանց տպագրության ընթեռնելիության կորստի: Եթե ջերմությունը փափկացնում է վերին շերտը, ապա քիմիական նյութերը կներթափանցեն և կլուծեն տպված շտրիխ կոդը:
Մեխանիկական քայքայումը ևս մեկ լուրջ վտանգ է ներկայացնում։ Այն միջավայրերը, որտեղ պիտակները ենթարկվում են շփման, բարձր ճնշման գոլորշու մաքրման կամ կոպիտ մշակման, երբ տաքացվում են, պահանջում են բարձր դիմացկուն վերին ծածկույթներ: Այս վերին ծածկույթները պաշտպանում են տպագիր հաղորդագրությունը կեղտոտվելուց կամ քերծվելուց, երբ նյութը ջերմորեն փափկվում է: Օրինակ, տաք շարժիչի բլոկը, որը շարժվում է հավաքման գծով, կարող է խոզանակով հարվածել ուղղորդող ռելսերին: Եթե պիտակը տաք է, թանաքն ավելի խոցելի է քսելու համար: Ի վերջո, մակերևույթի համատեղելիությունը թելադրում է սոսինձի պահանջվող ձևակերպումը` անկախ ջերմության աստիճանից: Հյուսվածքային չուգունի, յուղոտ պողպատի, հարթ ապակու կամ ցածր մակերևութային էներգիա ունեցող պլաստմասսաների վրա պիտակ դնելը պահանջում է սոսինձի հոսքի հատուկ բնութագրեր՝ մշտական կապ ապահովելու համար: Բարձր ջերմաստիճանի սիլիկոնե սոսինձը, որը հիանալի կերպով աշխատում է հարթ ապակե վահանակի վրա, կարող է ամբողջությամբ ձախողվել ծակոտկեն, ավազով ձուլված ալյումինե պատյանում:
Բարձր ջերմաստիճանի պիտակների տպագրության լավագույն մեթոդները
Երկարակյաց երեսպատումը արժեք չունի, եթե թանաքը այրվում է մշակման ընթացքում: Ուղղակի ջերմային տպագրությունը բացարձակապես ոչ կենսունակ է բարձր ջերմային ծրագրեր . Քանի որ ուղղակի ջերմային հենվում է ջերմության նկատմամբ զգայուն թղթի վրա, ամբողջ պիտակի երեսը ակնթարթորեն կսևանա, երբ ենթարկվի շրջակա միջավայրի ջերմային էներգիայի ազդեցությանը, ոչնչացնելով շտրիխ կոդը և անօգուտ կդարձնի պիտակը:
Դուք պետք է օգտագործեք լիարժեք խեժ ջերմային փոխանցման ժապավեններ, որոնք հատուկ մշակված են բարձր ջերմության և քիմիական դիմադրության համար: Այս խեժային ժապավենները միաձուլվում են անմիջապես պիտակի երեսպատման հետ՝ ստեղծելով մշտական կապ, որը դիմակայում է ինչպես ջերմաստիճանի ցատկներին, այնպես էլ քիմիական լվացմանը: Դուք, հավանաբար, պետք է կարգավորեք ձեր տպիչի կարգավորումները՝ ավելացնելով տպիչի գլխի ջերմությունը (մութը) և դանդաղեցնելով տպման արագությունը՝ ապահովելու համար, որ խեժն ամբողջությամբ հալվի և խարսխվի պոլիիմիդ կամ պոլիեսթեր վերին ծածկույթի մեջ: 500°C–1200°C փակագծի համար տպագիր պիտակները դառնում են հնացած: Դուք պետք է անցնեք լազերային նշանավորվող մետաղական պիտակների, լազերային ակտիվացված կերամիկական ծածկույթների կամ ուղղակի մասերի գծանշման՝ ապահովելու համար, որ տվյալները պահպանվեն հալման կամ կրակման գործընթացում: Լազերային մակնշումը ջնջում է մետաղի մակերեսը կամ ակտիվացնում է կերամիկական ծածկույթի քիմիական փոփոխությունը՝ ստեղծելով բարձր կոնտրաստային նշան, որը չի կարող այրվել կամ լուծարվել:
Արժեքը, ավտոմատացումը և համապատասխանությունը բարձր ջերմաստիճանի պիտակների համար
Գնումների և ինժեներական թիմերը պետք է հավասարակշռեն կատարողականը ծրագրի բյուջեների հետ: Պոլիմիդային և կերամիկական պիտակները պահանջում են ավելի մեծ ներդրում, քան ստանդարտ պոլիեսթերը: Դուք պետք է խուսափեք նյութերի չափից ավելի հստակեցումից: 500°C-ով գնահատված պոլիիմիդային պիտակ գնելը մի գործընթացի համար, որը երբեք չի գերազանցում 150°C-ը, վատնում է ռեսուրսները: Հստակորեն համապատասխանեցրեք նյութը առավելագույն շարունակական ազդեցության հետ՝ հաշվի առնելով անվտանգության ողջամիտ սահմանը՝ առանց անհարկի անցնելու հաջորդ, ավելի թանկ նյութի մակարդակին:
Մասշտաբայնությունը նույնպես ազդում է իրականացման վրա: Այս մասնագիտացված նյութերի ինտեգրումը գոյություն ունեցող ավտոմատացված տպման և կիրառման համակարգերում պահանջում է ճշգրտումներ: Բարձր ջերմության պիտակները հաճախ պահանջում են տպիչի ջերմության հատուկ կարգավորումներ՝ ավելի բարձր այրման ջերմաստիճանով և ավելի դանդաղ տպման արագությամբ՝ հստակ, մշտական շտրիխ կոդի եզրեր ձեռք բերելու համար: Ավտոմատ կիրառիչները պետք է տրամաչափված լինեն պոլիիմիդի կամ մետաղական պիտակների հատուկ բացթողման և կոշտության համար: Բացի այդ, արդյունաբերական ստանդարտներին համապատասխան պիտակների ստուգումը մնում է անսակարկելի: Համոզվեք, որ ձեր ընտրանքները համապատասխանում են UL 969-ին՝ մակնշման և պիտակավորման համակարգերի համար, MIL-STD-ը՝ օդատիեզերական կիրառությունների համար, և REACH/RoHS հրահանգներին՝ էլեկտրոնիկայի արտադրության համար: Համապատասխան պիտակներ չօգտագործելը կարող է հանգեցնել բեռնափոխադրումների մերժման և ձախողված աուդիտի, ինչը ժխտում է ավելի էժան նյութեր օգտագործելուց ստացված խնայողությունները:
Եզրակացություն
«Բարձր ջերմաստիճան» տերմինը հարաբերական է ձեր կոնկրետ գործառնական միջավայրին: Հաջող իրականացումը պահանջում է ջերմային միջավայրի, երեսպատման, սոսինձի և տպման մեթոդի ճշգրիտ համադրում: Օգտագործեք այս կարճ ցուցակի տրամաբանությունը՝ ձեր նախնական ընտրությունն ուղղորդելու համար. մշակված պոլիեսթեր տեղադրեք 200°C-ից ցածր ջերմաստիճանի համար (թույլ տալով մինչև 300°C կարճ գագաթներ), օգտագործեք պոլիիմիդ 200°C–500°C կիրառման համար և ապավինեք մետաղական կամ կերամիկական պիտակներին 500°C-ից բարձր ջերմաստիճանի դեպքում: Մի գուշակեք; ճշգրիտ չափեք ձեր ջերմային պրոֆիլները:
Հուսալի բարձր ջերմաստիճանի նույնականացման լուծում ընտրելը պահանջում է նյութի գործնական փորձարկում և աջակցություն ջերմային ազդեցության, սոսինձի քիմիայի, տպագրական համատեղելիության և արդյունաբերական հետագծելիության պահանջներին ծանոթ մատակարարից: Հիմնադրվել է 2008թ. GAOFE-ն մասնագիտացած է մասնագիտացված պիտակավորման լուծումների և արդյունաբերական նույնականացման համակարգերի հետազոտման, մշակման և արտադրության մեջ, այդ թվում՝ մինչև 1200°C բարձր ջերմաստիճանի պիտակների, արդյունաբերական տպագրության համակարգերի, ավտոմատ պիտակավորման սարքավորումների, քիմիական դիմացկուն ժապավենների և հետագծելիության ծրագրերի:
Նախքան լուծումը ստանդարտացնելը, գնումների և ինժեներական թիմերը պետք է ձեռնարկեն հետևյալ անհապաղ գործողությունները.
Ձեր մատակարարից պահանջեք նյութի ֆիզիկական նմուշներ՝ կարծրությունը և կպչուն ամրությունը գնահատելու համար:
Անցկացրե՛ք խիստ insitu թեստավորում՝ նմուշներն անցկացնելով ձեր ճշգրիտ ջերմային ցիկլերի միջով, ներառյալ բարձրացման, բնակության և սառեցման բոլոր փուլերը:
Փորձարկման պիտակները ենթարկեք բոլոր քիմիական լվացումների, հոսքի հեռացման միջոցների և մեխանիկական քայքայման, որոնք առկա են իրական արտադրական միջավայրում:
Ստուգեք շտրիխ կոդերի ընթերցանությունը՝ օգտագործելով ձեր ստանդարտ գործարանային սկաներները այն բանից հետո, երբ պիտակներն ավարտեն շրջակա միջավայրի ամբողջական ցիկլը:
Անմիջապես խորհրդակցեք պիտակների մասնագիտացված փոխարկիչի հետ՝ ձեր գտածոները վավերացնելու և ժապավենից երեսպատման համընկնումը օպտիմալացնելու համար նախքան մեծածախ գնումներ սկսելը:
ՀՏՀ
Հարց: Ո՞րն է տարբերությունը պոլիիմիդային և պոլիեսթեր բարձր ջերմաստիճանի պիտակների միջև:
Պ. Պոլիեսթերը ապահովում է հուսալի լուծում մինչև 150°C–200°C շարունակական ջերմաստիճանների համար, մինչև 300°C կարճ գագաթնակետային գոյատևման դեպքում: Polyimide-ն ապահովում է չափերի ծայրահեղ կայունություն էլեկտրոնիկայի և ավտոմոբիլային կիրառությունների համար՝ կառավարելով շարունակական ազդեցությունը մինչև 350°C և կարճ պոռթկումները մինչև 500°C առանց հալվելու կամ նեղանալու:
Հ. Կարո՞ղ են բարձր ջերմաստիճանի պիտակները դիմակայել եռացող ջրին և ավտոկլավներին:
A: Այո: Հատուկ բարձր ջերմաստիճանի պիտակներ նախագծված են 100°C եռման ջրի և 130°C–150°C գոլորշու ավտոկլավների համար: Այս կիրառությունները պահանջում են հատուկ խոնավության դիմացկուն սոսինձներ, որոնք կանխում են կլեպը, փրփուրը կամ շերտազատումը բարձր ճնշման խոնավության և ջերմության ներքո:
Հարց. Որքա՞ն ժամանակ կարող է պիտակը գոյատևել իր առավելագույն գնահատված ջերմաստիճանում:
A: Գոյատևման տևողությունը կախված է նյութի հատուկ ինժեներական տեխնիկայից: 300°C գագաթնակետի համար գնահատված պիտակը կարող է գոյատևել այդ ջերմաստիճանից միայն 60 վայրկյան, նախքան քայքայվելը: Շարունակական աշխատանքային ջերմաստիճանները, որոնց պիտակը կարող է դիմակայել ժամերով կամ օրերով, միշտ զգալիորեն ցածր են առավելագույն ցուցանիշներից:
Հ. Ինչու՞ են շտրիխ կոդերն անընթեռնելի դառնում ծայրահեղ ջերմային ազդեցությունից հետո:
A: Շտրիխ կոդերը ձախողվում են, երբ օգտագործվում է սխալ տպագրական տեխնոլոգիա: Ուղղակի ջերմային պիտակները ջերմության տակ ամբողջովին սև են դառնում: Ստանդարտ մոմե ժապավենները հալչում և կեղտոտվում են: Բարձր ջերմային միջավայրերը պահանջում են ջերմային փոխանցման ժապավեններ, որոնք մշտապես միաձուլվում են երեսպատման հետ:
Հարց. Արդյո՞ք ստանդարտ սոսինձները հարմար են բարձր ջերմային միջավայրերի համար:
A: Ոչ: Ստանդարտ սոսինձները հալչում են, դուրս են գալիս գազից կամ կորցնում են իրենց կտրող ուժը, երբ ենթարկվում են ծայրահեղ ջերմության: Բարձր ջերմաստիճանի կիրառությունները պահանջում են առաջադեմ ակրիլներ, բարձր ջերմաստիճանի սիլիկոններ կամ կերամիկական ակտիվացված սոսինձներ, որոնք նախատեսված են ջերմային ընդարձակման և կծկման ժամանակ իրենց կապը պահպանելու համար:
Հարց: Տպման ո՞ր մեթոդն է լավագույնս աշխատում ծայրահեղ շոգի դեպքում:
A. Պոլիմերային պիտակների համար մինչև 500°C ջերմաստիճանի դեպքում պահանջվում է ջերմային փոխանցման տպագրություն լրիվ խեժ ժապավեններով: Մետաղական և կերամիկական պիտակների համար, որոնք ենթարկվում են 500°C–1200°C+, լազերային մակնշումը կամ փորագրումն անհրաժեշտ է ապահովելու համար, որ տվյալները պահպանվեն շրջակա միջավայրում:


