Жогорку температура чөйрөсү этикеткага эле зыян келтирбейт; ал шайкеш келбөөчүлүккө, инвентаризациянын жоголушуна жана өндүрүш линияларынын токтоп калышына алып келип, активдердин изденүү мүмкүнчүлүгүн жок кылат. Өндүрүүчүлөр ' сыяктуу бүдөмүк шарттарга таянганда туура этикетка материалын көрсөтүү олуттуу көйгөй бойдон калууда.ысыкка чыдамдуу .' Ишенимдүү көз салуу чечимин иштеп чыгуу үчүн эң жогорку температуралар, экспозиция узактыгы жана муздатуу циклдери боюнча так маалымат керек. Так термикалык кашааларды алуу үчүн атайын материал таанууга (мисалы, полиэстер, полиимид, керамика жана металлдар) дал келишиңиз керек. Процессиңиз 200°C, 500°C, 500°C шартта же штрих-ко100де туура тандалып алынышы керек. бүтүндөй өнүмдүн өмүр циклинин бүтүндөй окууга жөндөмдүүлүгү жана жабышчаак бүтүндүгү Бул тактык болбосо, өндүрүштүн маанилүү этаптарында катастрофалык маалыматтарды жоготуу коркунучу пайда болуп, кол менен кайра иштетүүгө жана сапатты көзөмөлдөө аудиттерине зыян келтиресиз.
Материал максималдуу термикалык толеранттуулукту талап кылат: Стандарттык полиэстерлер 150°Cден ашпайт, полиимиддер 200°C–500°C диапазондорун кармашат (ПХБ менен ширетүү үчүн идеалдуу), ал эми экстремалдык 1200°C+ чөйрөлөр керамикалык же металлдык эритмелерди талап кылат.
Узактыгы эң жогорку жылуулук сыяктуу маанилүү: 300°C деп эсептелген этикетка ал температурага 60 секунд гана чыдай алат; үзгүлтүксүз иштөө температуралары кыска жарылуу босогосунан кыйла төмөн.
Чаптама жана сыя беттин бетине дал келиши керек: Жогорку температурадагы этикеткалар басып чыгаруунун эрип кетүүсүнө же этикетка ажырап калбашы үчүн атайын жогорку ысытуучу жабышчаактарды жана шайкеш жылуулук өткөрүүчү ленталарды талап кылат.
Экинчилик стресстер ийгиликсиздикти тездетет: Вакуумда жылуулук сейрек болот; химиялык жууш, тез муздатуу, жогорку басымдагы буу жана механикалык абразия баалоо процессине кошулушу керек.
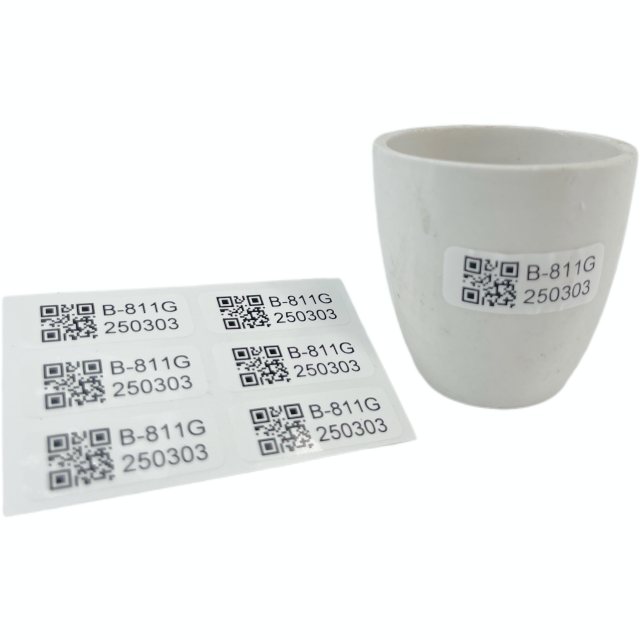
Эмне үчүн жогорку температурадагы этикеткалар иштебей калат жана анын баасы канча
Катуу ысыкта этикетканын бузулушу бир нече кыйратуучу жолдор менен көрүнөт. Жабышкактын бузулушу деламинацияга алып келип, конвейердик линияда көзөмөлдөнбөгөн компоненттерди калтырат. Термикалык жүктүн астында чаптама кайчылаш байланышы бузулганда, этикетка жөн эле түшүп калат, же андан да жаманы, жабышчаак калдыктары сезимтал машиналарга агып кетет. Беттин кичирейиши же эриши тегдин физикалык өлчөмдөрүн бурмалап, басылган штрих-кодду таанылгыс кылып бурмалайт. Басып чыгаруунун түсүнүн өзгөрүшү же сыянын күйүп кетиши штрих-коддорду сканерлер тарабынан таптакыр окулбай калат. Бул мүчүлүштүктөрдүн кайсынысы болбосун бүт көзөмөлдөө тутумун бузуп, операторлорду бөлүктөрдү кол менен аныктоого мажбурлайт, бул адам катасын киргизип, өткөрүү ылдамдыгын жайлатат.
Ийгиликтүү ишке ашыруу энбелгиси 100% берилиштердин бүтүндүгүн, физикалык адгезиясын жана колдонмо чекитинен акыркы колдонуучу чөйрөсү аркылуу өлчөмдүү туруктуулукту талап кылат. Сиз жайылтканда Жогорку температура этикеткалары , сиз камоо чынжырын камсыздайсыз. Жогорку деңгээлде жөнгө салынган секторлордо жоголгон байкоо оор кесепеттерге алып келет. Унаа тетиктерин кайра чакырып алуу партияны так көзөмөлдөөгө жараша болот; боёк бышыруу циклинин жүрүшүндө тормоз калиперинин идентификациясы жоголсо, өндүрүүчү бузулган партияларды бөлүп чыгара албайт. Аэрокосмостук шайкештик аудиттери катуу сүрүлүүгө жана чыккан жылуулукка дуушар болгон кыймылдаткыч бөлүктөрүн туруктуу идентификациялоону талап кылат. Электроника өндүрүшүндөгү кемчиликтер белгилүү бир толкун менен ширетүү партияларына чейин изделиши керек. Туруктуу идентификация болбосо, бул процесстер кыйрап, ири ченемдик айыптарга жана коопсуздуктун бузулушуна алып келет.
Операциялык таасирди түшүнүү үчүн төмөндөгү бузулуу режимдерин жана алардын өндүрүштүк кабаттагы түздөн-түз кесепеттерин карап көрүңүз:
Жабыштык газды чыгаруу: Вакуумдук же жогорку жылуулук чөйрөсүндө стандарттуу чаптамалар учуучу органикалык кошулмаларды (VOCs) бөлүп чыгарат. Бул газ чыгаруу сезимтал электрондук компоненттерди же жакын жердеги оптикалык сенсорлорду булгайт.
Морттук: Жылуулуктун узакка созулган таасири полимердик беттиктердин ийкемдүүлүгүн жогорулатат. Этикетка морт болуп калат жана транзит учурунда кичине физикалык таасир же титирөөдөн талкаланат.
Жылуулук жыйрылуу: материалдар жогорку жылуулук абалынан тез муздайт, алар жыйрылышы. Эгерде этикетка бети субстраттан башка ылдамдыкта жыйрылса, анда ал жабышчаак байланышты бузуп, кесүү стрессин жаратат.
Тасманы булгалоо: Толук чайырдан турган формуланын ордуна мом же мом чайыр лентасын колдонуу, ысык кезинде автоматташтырылган иштетүү жабдыктары тийгенде сыя суюлтулуп, шыбап кетет.
Ар кандай температура диапазондору үчүн этикетканын материалдарын кантип тандоо керек
200°Сге чейин: Кайнак суу, автоклавтар жана резинадан айыктыруу
200°Сге чейин иштеген өнөр жай процесстерине кайнак суу ванналары (100°Сден 110°Сге чейин), лабораториялык буу автоклавтары (130°C–150°C) жана автомобиль боёкторун бышыруу циклдери (150°C–220°C) кирет. Резина компоненттерин айыктыруу процесстери материалдардын катууланышын, калыптанышын жана ушул босогодо же анын жанында бүтүшүн талап кылат. Стандарттык этикеткалоо материалдары бул шарттарда жашай албайт. Кагаз күйүп, стандарттуу полипропилен ээрип, таанылгыс пластик көлчүккө айланат.
Өркүндөтүлгөн акрил чаптамалары менен жупташкан температура-модификацияланган полиэстерлер бул кашаа үчүн негизги чечим болуп саналат. Стандарттык полиэстер 150°Cден тез бузулса да, атайын температурада модификацияланган полиэстер энбелгилери өтө кыска экспозициялар үчүн 300°Cге чейинки эң жогорку температурага, адатта 60 секундага чейин туруштук бере алат. Бирок, бул абсолюттук чектерде узакка созулган экспозиция катуу кичирейип, морттукка жана саргайууга алып келет. Сиз экспозиция убактысын анын эң жогорку жашоо көрсөткүчүнө эмес, анын үзгүлтүксүз иштөө рейтингине тууралашыңыз керек. Мисалы, автоклав цикли жөн гана жылуулукту эмес, басымдуу бууну камтыйт. Акрил клей стерилдөө циклинде этикетканын четинен көтөрүлүп кетпеши үчүн нымдуулуктун өтүшүнө туруштук берүү үчүн түзүлүшү керек.
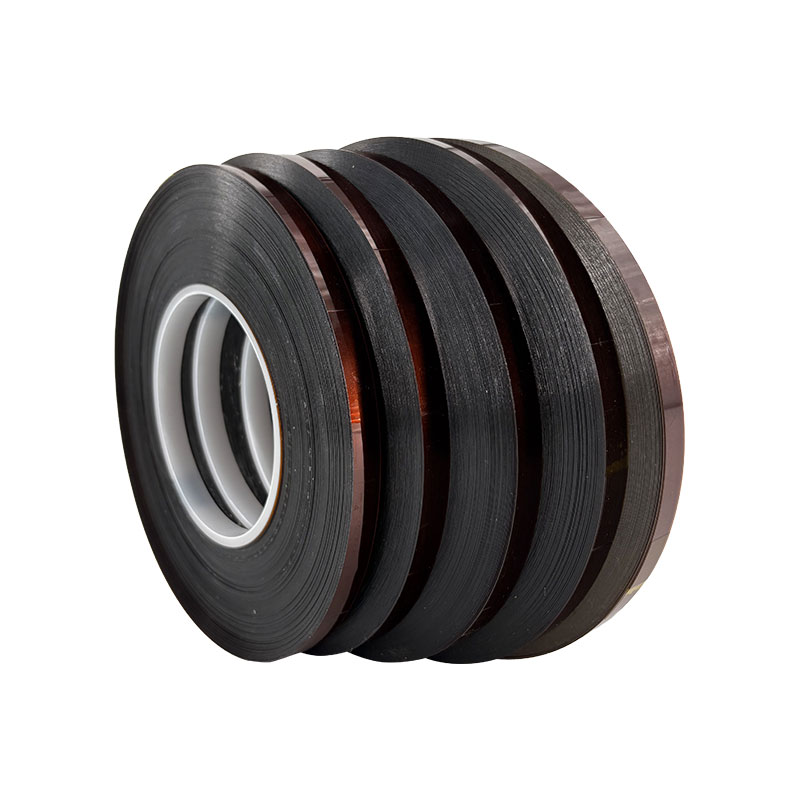
200 ° C 500 ° C: PCB Soldering жана өнөр жай иштетүү
200°C жана 500°C ортосундагы чөйрөлөр жогорку адистештирилген полимерлерди талап кылат. Тиркемелерге Принтердик схемалар (ПКБ) толкун менен ширетүү, коргошунсуз кайра агып чыгуу процесстери (200°C–260°C), автомобиль кыймылдаткычынын тетиктерин көзөмөлдөө жана өнөр жай газ чыгаруу системалары кирет. Полимид, адатта, Kapton соода аты менен белгилүү, бул электроника жана унаа колдонмолору үчүн өнөр жай стандарты катары кызмат кылат. Полимид эрибейт; Акыр-аягы, ал экстремалдык температурада күйүп, аны жогорку жылуулукта өндүрүш үчүн өзгөчө туруктуу кылат.
Полимид өтө өлчөмдүү туруктуулукту жана отко чыдамдуулукту камсыз кылат. Ал 350°С үзгүлтүксүз температурага туруштук берет жана 500°Cге чейинки кыска мөөнөттүү жарылууга туруштук берет. Электрондук этикеткалоо микро этикетка чакырыгын киргизет. Бул тегдер миниатюралык масштабда өлчөмдүү туруктуу бойдон калуусу керек (көбүнчө 5мм 5мм сыяктуу кичинекей) четтери тармалдабастан. Edge curling жогорку тыгыздыктагы такталарда штрих-кодду так сканерлөөгө жол бербейт жана автоматташтырылган тандоо жана жайгаштыруу механизмдерине тоскоол болот. Ийгиликке жетүү үчүн, сиз полиимидди өтө жогорку температурадагы силикон же акрил чаптамалары менен жупташтырышыңыз керек, алар экстремалдык термикалык ширетүү циклдеринде газ чыгып кетпейт, көбүрбөйт же тайып кетпейт. Силикон чаптамалары көбүнчө акрилдерге караганда жогорку температурага туруктуулукту сунуштайт, бирок алар силикондун миграциясын болтурбоо үчүн кылдат мамилени талап кылат, бул ПХБдагы кийинки конформдык каптоо процесстерине тоскоол болушу мүмкүн.
500°Cден 1200°C+: Металл иштетүү, эритүү жана аэрокосмостук
Экстремалдуу өнөр жай чөйрөлөрү ар кандай полимердин мүмкүнчүлүктөрүнөн ашат. Болот өндүрүшү, алюминий эритүү, айнек өндүрүү, аэрокосмостук кыймылдаткычтын тетиктерин белгилөө жана керамикалык күйгүзүүчү мештер 500°C жана 1200°C+ ортосунда иштешет. Бул температураларда аноддолгон алюминий, дат баспас болоттон жасалган тегтерге жана керамикалык капталган этикеткаларга өтүшүңүз керек. Бул материалдар полимердик чынжырларга таянышпайт, алар мындай күчтүү жылуулук энергиясы астында бузулат.
Бул кашаада ишке ашыруу реалдуулуктары кескин өзгөрөт. Салттуу полимердик желимдер 500°Cде заматта күйөт. Бул тегдерди бекитүү үчүн механикалык бекиткичтер, дат баспас болоттон жасалган зымдар, түз ширетүү же жогорку температурада катуу байланышка айланган атайын экстремалдуу ысыкта керамикалык активдештирилген желимдер талап кылынат. Мисалы, болоттон жасалган дайындамаларды көзөмөлдөөдө металл бирка түздөн-түз жаркыраган ысык болотко ширетилиши мүмкүн. Же болбосо, керамикалык энбелгилерди жабышчаактарды колдонуу менен колдонсо болот, алар чындыгында мешти айыктыруу жана айнектөө үчүн жылуулукту талап кылып, субстрат менен туруктуу керамикалык байланышты түзүшөт.
| Температура диапазону |
Негизги материал |
Типтүү Колдонмолор |
Желим/Бектөө ыкмасы |
Ачуу режими ашып кетсе |
| 200°Сге чейин |
Температура-Модификацияланган Полиэстер |
Автоклавтар, боёк бышыруу циклдери, резинадан айыктыруу |
Advanced Acrylic |
Кичирейүү, морттук, саргайуу |
| 200°Сден 500°Сге чейин |
Полимид (Каптон) |
PCB soldering, мотор көзөмөлдөө |
Жогорку температурадагы силикон же акрил |
Күйүү, жабышчаак газды чыгаруу |
| 500°Cден 1200°C+ чейин |
Дат баспас болоттон жасалган, керамика, алюминий |
эритуу, айнек чыгаруу, аэрокосмостук |
Механикалык бекиткичтер, ширетүү, керамикалык жабышчаак |
Металлдын эриши, конструкциянын бузулушу |
Жогорку Температуралык Белгилер үчүн Пик жана Үзгүлтүксүз Температура Рейтингдери
Жылуулук толеранттуулукту баалоо Үзгүлтүксүз Иштөө Температурасы менен Кыска мөөнөттүү Чоку Температуранын ортосундагы концептуалдык айырманы түшүнүүнү талап кылат. Апталар, айлар же жылдар бою иштелип чыккан этикетка ысыкта кыска мөөнөткө туруштук берүү үчүн жасалгандан кескин айырмаланат. Сатып алуучулар материалды көрсөтүүдөн мурун бүт жылуулук циклинин картасын түзүшү керек. Сиз жөн гана мешиңиздин максималдуу температурасын карап, ошол санга бааланган этикетка сатып ала албайсыз; сиз күтүү убактысын эсептөө керек.
Температурасы өзгөртүлгөн полиэстердин 300°Cде так 60 секунда сакталышы менен 250°Cде бир нече саат бою туруштук бере турган полиимиддик энбелгилердин ортосундагы контрастты карап көрөлү. Эгерде процесс 220°Cде үч сааттык бышыруу циклин талап кылса, полиэстер анын эң жогорку рейтинги техникалык жактан жогору болсо да, толугу менен иштен чыгат. Полимердик чынжырлар үч сааттын ичинде бузулуп, этикетканын жарака кетишине жана кабыгынын кетишине алып келет. Мындан тышкары, жылуулук шок маанилүү ролду ойнойт. Компонентти 260°C ширетүүчү мештен бөлмө температурасындагы химиялык муздаткычка түздөн-түз жылдыруу тез жыйрылышын пайда кылат. Бул капыстан жылыш жабышчаак кесүү бекемдигине жана беттин жыйрылышынын ылдамдыгына катуу таасир этет, эгерде материал термикалык шок үчүн иштелип чыкпаса, көбүнчө дароо деламинацияга алып келет. Чаптама этикетканын бети менен металл же пластик субстраттын ортосундагы ар кандай жыйрылышы ылдамдыгын сиңирүү үчүн жетиштүү ийкемдүүлүктү сакташы керек.
Химиялык заттар, муздатуу жана абразия жогорку температура этикеткаларына кандай таасир этет
Жылуулук өнөр жай шарттарында сейрек гана иштейт. Жогорку жылуулук чөйрөлөр дээрлик дайыма катаал химиялык заттарды камтыйт. Электроникада энбелгилер толкун менен ширетүү агымы жана изопропил спирти (IPA) же адистештирилген сабындаткычтар сыяктуу агрессивдүү агымды кетирүүчүлөргө туш келет. Унаа монтажы тегдерди катуу өнөр жай эриткичтерине, тормоз суюктугуна жана мотор майларына дуушар кылат. Этикетка бир эле учурда катуу ысыкка да, химиялык деградацияга да туруштук бериши керек. Эгерде жылуулук үстүнкү катмарды жумшартса, химиялык заттар басып өтүп, басылган штрих-кодду эритет.
Механикалык абразия дагы бир олуттуу коркунуч болуп саналат. Этикеттер сүрүлүүгө, жогорку басымдагы буу менен тазалоого же ысытылганда орой иштөөгө дуушар болгон чөйрөлөр өтө бышык үстүнкү лактарды талап кылат. Бул үстүнкү лактар материал термикалык жумшартылганда басылган билдирүүнү булгануудан же чийүүдөн коргойт. Мисалы, конвейерден ылдый жылып бараткан кыймылдаткычтын ысык блогу жетектөөчү рельстерге тийип калышы мүмкүн. Эгерде этикетка ысык болсо, сыя булганууга көбүрөөк дуушар болот. Акыр-аягы, беттин шайкештиги жылуулук рейтингине карабастан, керектүү жабышчаак формуланы талап кылат. Текстураланган чоюнга, майлуу болотко, жылмакай айнекке же энергиясы аз пластиктерге белги коюу туруктуу байланышты камсыз кылуу үчүн атайын жабышчаак агымынын мүнөздөмөлөрүн талап кылат. Жылмакай айнек панелде кемчиликсиз иштеген жогорку температурадагы силикон клей көзөнөктүү, кум куюлган алюминий корпусунда толугу менен иштебей калышы мүмкүн.
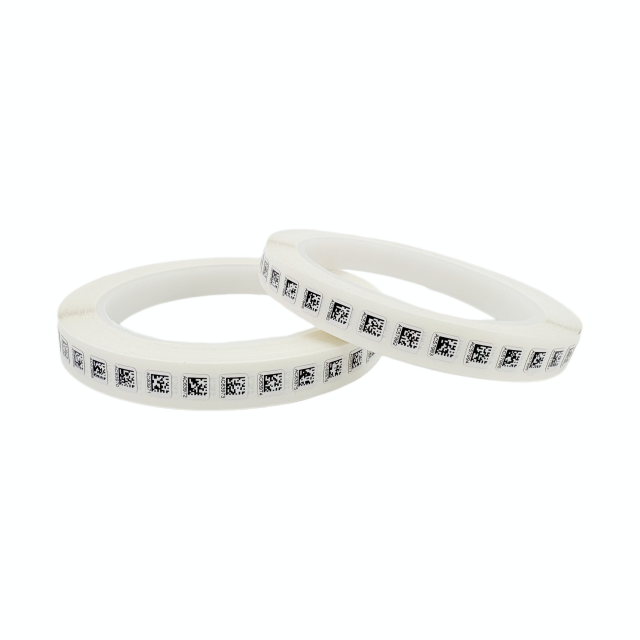
Жогорку температурадагы этикеткалар үчүн мыкты басып чыгаруу ыкмалары
Эгерде сыя иштетүү учурунда күйүп кетсе, бышык беттин эч кандай мааниси болбойт. Түздөн-түз термикалык басып чыгаруу үчүн таптакыр жараксыз жогорку жылуулук колдонмолору . Түз жылуулук жылуулукка сезгич кагазга таянгандыктан, айлана-чөйрөнүн жылуулук энергиясына кабылганда этикетканын бет барагы заматта карарып, штрих-кодду жок кылып, тегди жараксыз кылып коёт.
Сиз жогорку жылуулук жана химиялык туруктуулук үчүн атайын иштелип чыккан толук чайыр жылуулук өткөргүч ленталарды колдонуу керек. Бул чайыр ленталары түздөн-түз этикетканын бети менен биригип, температуранын кескин көтөрүлүшүнө жана химиялык жуулууга туруштук бере турган туруктуу байланышты түзөт. Чайырдын толугу менен эрип, полиимидге же полиэфирдин үстүнкү жабынга жабышуусун камсыз кылуу үчүн принтериңиздин жөндөөлөрүн тууралап, басып чыгаруу башынын жылуулугун (караңгылыгын) жогорулатып, басып чыгаруу ылдамдыгын жайлатышыңыз керек болот. 500°C–1200°C кронштейн үчүн басылган этикеткалар эскирип калат. Берилиштер эритүү же күйгүзүү процессинде сакталып калышы үчүн, сиз лазер менен белгиленүүчү металл биркаларына, лазер менен активдештирилген керамикалык жабууларга же түз бөлүктөргө өтүшүңүз керек. Лазердик белгилөө металлдын бетин жок кылат же керамикалык каптамадагы химиялык өзгөрүүнү активдештирип, күйүп же эрибей турган жогорку контрасттуу белги жаратат.
Наркы, автоматташтыруу жана жогорку температурадагы энбелгилер үчүн шайкештик
Сатып алуулар жана инженердик топтор долбоордун бюджеттери менен иштин натыйжалуулугун балансташы керек. Полимид жана керамикалык энбелгилер стандарттуу полиэстерге караганда көбүрөөк инвестицияны талап кылат. Ашыкча материалдардан качышыңыз керек. Эч качан 150°C ашпаган процесс үчүн 500°C бааланган полиимиддик энбелгисин сатып алуу ресурстарды ысырап кылат. Кийинки, кымбатыраак материал деңгээлине ашыкча өтпөстөн, акылга сыярлык коопсуздук маржасын эсепке алуу менен, материалды максималдуу үзгүлтүксүз экспозицияга дал келтириңиз.
Масштабдуулук ишке ашырууга да таасирин тийгизет. Бул адистештирилген материалдарды учурдагы автоматташтырылган басып чыгаруу жана колдонуу системаларына интеграциялоо оңдоолорду талап кылат. Жогорку ысыктык этикеткалары көбүнчө штрих-коддун так, туруктуу четтерине жетүү үчүн күйүү температурасы жогору жана басып чыгаруу ылдамдыгы жайыраак болгон принтердин атайын жылуулук орнотууларын талап кылат. Автоматташтырылган аппликаторлор атайын чыгаруучу лайнерди жана полиимиддик же металл биркалардын катуулугун иштетүү үчүн калибрленген болушу керек. Кошумчалай кетсек, энбелгилерди өнөр жай стандарттарына каршы текшерүү сүйлөшүүлөргө жатпайт. Тандоолоруңуз белгилөө жана этикеткалоо системалары үчүн UL 969, аэрокосмостук колдонмолор үчүн MIL-STD жана электроника өндүрүшү үчүн REACH/RoHS директиваларына жооп бериңиз. Тиешелүү энбелгилерди колдонбосо, арзаныраак материалдарды колдонуудан алынган үнөмдөөнү жокко чыгарып, жөнөтүлбөй калышы мүмкүн.
Корутунду
'жогорку температура' термини сиздин конкреттүү иштөө чөйрөңүзгө салыштырмалуу. Ийгиликтүү ишке ашыруу термикалык чөйрөнүн, жабыштыргычтын жана басып чыгаруу ыкмасынын ортосундагы так далдаштырууну талап кылат. Алгачкы тандооңузга жетекчилик кылуу үчүн бул кыска тизме логикасын колдонуңуз: 200°C төмөн чөйрөлөр үчүн иштетилген полиэстерди (300°C кыска чокуларга чейин) колдонуңуз, 200°C–500°C колдонмолору үчүн полиимидди колдонуңуз жана 500°Cден ашкан нерселер үчүн металл же керамикалык биркаларга таяныңыз. божомолдобо; термикалык профилдериңизди так өлчөңүз.
Ишенимдүү жогорку температурадагы идентификациялык чечимди тандоо үчүн жылуулук экспозициясы, жабышчаак химиясы, басып чыгаруу шайкештиги жана өндүрүштүк байкоо жүргүзүү талаптары менен тааныш жеткирүүчүдөн практикалык материалды сыноо жана колдоо талап кылынат. 2008-жылы түзүлгөн, GAOFE атайын маркировкалоо чечимдерин жана өнөр жай идентификация системаларын, анын ичинде 1200°Cге чейин бааланган жогорку температурадагы этикеткаларды, өнөр жайлык басып чыгаруу системаларын, автоматташтырылган этикеткалоо жабдууларын, химиялык туруктуу ленталарды жана көзөмөлдөөчү программалык камсыздоону изилдөө, иштеп чыгуу жана өндүрүү боюнча адистешкен.
Чечимди стандартташтыруудан мурун, сатып алуулар жана инженердик топтор төмөнкү дароо чараларды көрүшү керек:
Катуулугун жана жабышчаактыгын баалоо үчүн жеткирүүчүңүздөн физикалык материал үлгүлөрүн сураңыз.
Үлгүлөрдү так жылуулук циклдериңизде, анын ичинде бардык өркүндөтүү, эс алуу жана муздатуу фазалары аркылуу иштетүү аркылуу катуу in-situ тестирлөөдөн өткөрүңүз.
Сыноо этикеткаларын бардык химиялык жуугучтарга, флюсту кетирүүчүлөргө жана чыныгы өндүрүш чөйрөсүндөгү механикалык абразияларга көрсөтүңүз.
Энбелгилер айлана-чөйрөнү коргоонун толук циклин аяктагандан кийин стандарттык заводдук сканерлериңиздин жардамы менен штрих-коддун окулушун текшериңиз.
Жапырт сатып алууну баштоодон мурун, тыянактарыңызды ырастоо жана лентадан бетме-бет дал келүүнү оптималдаштыруу үчүн адистештирилген энбелгилерди конвертер менен түз кеңешиңиз.
Көп берилүүчү суроолор
С: Полимид жана полиэстер жогорку температурадагы энбелгилердин ортосунда кандай айырма бар?
A: Полиэстер 150°C–200°Cге чейинки үзгүлтүксүз температуралар үчүн ишенимдүү чечимди камсыз кылат, кыскача эң жогорку 300°Cге чейин аман калуу. Полимид электроника жана автомобиль колдонмолору үчүн өтө өлчөмдүү туруктуулукту сунуштайт, 350°Cге чейинки үзгүлтүксүз экспозицияны жана 500°Cге чейинки кыска жарылууларды эрибей же кичирейтпей эле көтөрөт.
С: Жогорку температурадагы этикеткалар кайнак сууга жана автоклавка туруштук бере алабы?
Ж: Ооба. Өзгөчө жогорку температурадагы этикеткалар 100°C кайнак суу жана 130°C–150°C буу автоклавы үчүн иштелип чыккан. Бул тиркемелер жогорку басымдагы нымдуулук жана ысыктык астында кабыгынын, көбүктүн чыгышын же катмарланууну болтурбоочу атайын нымга туруктуу чаптамаларды талап кылат.
С: Энбелги максималдуу температурада канча убакыт жашай алат?
A: Жашоо узактыгы материалдын өзгөчө инженериясына жараша болот. 300°C чокусу үчүн бааланган этикетка бузулганга чейин ал температурада 60 секунд гана жашай алат. Энбелги бир нече саат же күн бою туруштук бере ала турган үзгүлтүксүз иштөө температуралары ар дайым эң жогорку көрсөткүчтөрдөн кыйла төмөн.
С: Эмне үчүн штрих-коддор өтө ысыктан кийин окулбай калат?
A: Туура эмес басып чыгаруу технологиясы колдонулганда штрих-коддор иштебей калат. Түз жылуулук этикеткалары ысыкта толугу менен кара болуп калат. Стандарттык мом ленталар эрип, булгап калат. Жогорку ысыктык чөйрөлөр толугу менен чайырдан жасалган термикалык өткөргүч ленталарды талап кылат, алар беттик менен биротоло биригишет.
С: Стандарттык чаптамалар жогорку жылуулук чөйрөлөр үчүн ылайыктуу болуп саналат?
Ж: Жок. Катуу ысыкка кабылганда стандарттуу чаптамалар эрип, газдан чыгып же кесүү күчүн жоготот. Жогорку температурадагы колдонмолор өнүккөн акрилдерди, жогорку температурадагы силикондорду же термикалык кеңейүү жана жыйрылуу учурунда алардын байланышын сактоо үчүн иштелип чыккан керамикалык активдештирилген клейлерди талап кылат.
С: Кандай басып чыгаруу ыкмасы өтө ысык үчүн жакшы иштейт?
A: Полимердик этикеткалардын 500°C чейин, толук чайыр ленталары менен термикалык басып чыгаруу талап кылынат. 500°C–1200°C+ таасири астында болгон металл жана керамикалык тегдер үчүн маалыматтардын айлана-чөйрөдө сакталышын камсыз кылуу үчүн лазердик белгилөө же оюу керек.


