მაღალი ტემპერატურის გარემო არ აზიანებს მხოლოდ ეტიკეტს; ის ანადგურებს აქტივების მიკვლევადობას, რაც იწვევს შესაბამისობის დარღვევას, ინვენტარის დაკარგვას და წარმოების ხაზების შეჩერებას. ეტიკეტის სწორი მასალის დაზუსტება მნიშვნელოვან გამოწვევად რჩება, როდესაც მწარმოებლები ეყრდნობიან ბუნდოვან ტერმინებს, როგორიცაა 'სითბოს მდგრადი .' სანდო თვალთვალის გადაწყვეტის შესაქმნელად საჭიროა ზუსტი მონაცემები პიკური ტემპერატურის, ექსპოზიციის ხანგრძლივობისა და გაგრილების ციკლების შესახებ. თქვენ უნდა შეესაბამებოდეს სპეციფიკურ მატერიალურ მეცნიერებას, როგორიცაა პოლიესტერი, პოლიიმიდი, კერამიკა და ლითონები, ზუსტი თერმული ფრჩხილისთვის. თქვენი პროცესი მოიცავს თუ არა 200°C, თუ 500°C, სწორ პირობებს, თუ 500°C-ს, თუ 500°C-ს, 500+C-ს, 500°C-ს, 500°C-ს, თუ 500°C-ს, 500+C-ს, სწორ პირობებს არჩევას შტრიხკოდის წაკითხვა და წებოვანი მთლიანობა მთელი პროდუქტის სასიცოცხლო ციკლის განმავლობაში, ამ სიზუსტის გარეშე, თქვენ რისკავთ კატასტროფულ მონაცემებს წარმოების კრიტიკულ ეტაპებზე, რაც აიძულებს ხელით გადამუშავებას და არღვევს ხარისხის კონტროლს.
მასალა კარნახობს მაქსიმალურ თერმოტოლერანტობას: სტანდარტული პოლიესტერები იშლება 150°C-ზე, პოლიიმიდები უმკლავდებიან 200°C-500°C დიაპაზონს (იდეალურია PCB-ის შედუღებისთვის) და უკიდურესი 1200°C+ გარემოში საჭიროებს კერამიკულ ან მეტალის ხსნარებს.
ხანგრძლივობა ისეთივე კრიტიკულია, როგორც პიკური სიცხე: 300°C-ზე შეფასებული ეტიკეტი შეიძლება ამ ტემპერატურაზე მხოლოდ 60 წამის განმავლობაში გაუძლოს; უწყვეტი სამუშაო ტემპერატურა მნიშვნელოვნად დაბალია, ვიდრე მოკლე ადიდებული ზღურბლები.
წებოვანი და მელანი უნდა შეესაბამებოდეს სახეს: მაღალტემპერატურულ ეტიკეტებს ესაჭიროებათ სპეციალიზებული მაღალი სითბოს წებოები და თავსებადი თერმული გადაცემის ლენტები, რათა თავიდან იქნას აცილებული ბეჭდვის დნობა ან ეტიკეტის მოცილება.
მეორადი სტრესორები აჩქარებენ წარუმატებლობას: სიცხე იშვიათად არსებობს ვაკუუმში; ქიმიური რეცხვები, სწრაფი გაგრილება, მაღალი წნევის ორთქლი და მექანიკური აბრაზია უნდა იყოს გათვალისწინებული შეფასების პროცესში.
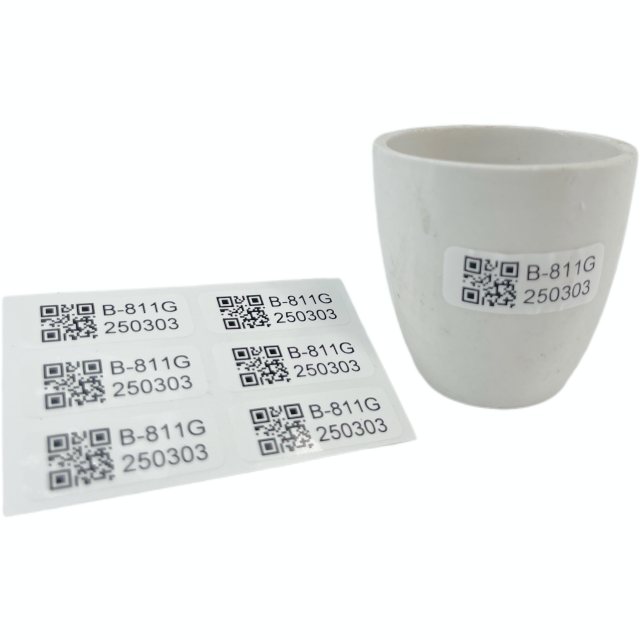
რატომ იშლება მაღალი ტემპერატურის ეტიკეტები და რა ღირს
ეტიკეტის გაუმართაობა ექსტრემალურ სიცხეში ვლინდება რამდენიმე დესტრუქციული გზით. წებოვანი დეგრადაცია იწვევს დაშლას, რაც ტოვებს შეუძლებელ კომპონენტებს შეკრების ხაზზე. როდესაც წებოვანი ჯვარედინი კავშირი იშლება თერმული დატვირთვის ქვეშ, ეტიკეტი უბრალოდ ცვივა, ან უარესი, წებოვანი ნარჩენები იშლება მგრძნობიარე აპარატებზე. Facestock-ის შეკუმშვა ან დნობა ამახინჯებს ტეგის ფიზიკურ ზომებს, არღვევს დაბეჭდილ შტრიხ-კოდს ამოცნობის მიღმა. ბეჭდვის გაუფერულება ან მელნის დაწვა შტრიხკოდებს სკანერებისთვის სრულიად წაუკითხავად ხდის. ნებისმიერი ამ წარუმატებლობა არღვევს მთელ თვალთვალის სისტემას, აიძულებს ოპერატორებს ხელით ამოიცნონ ნაწილები, რაც იწვევს ადამიანურ შეცდომებს და ანელებს გამტარუნარიანობას.
წარმატებული დანერგვა მოითხოვს ეტიკეტს, რომ შეინარჩუნოს 100% მონაცემთა მთლიანობა, ფიზიკური ადჰეზია და განზომილებიანი სტაბილურობა განაცხადის წერტილიდან საბოლოო მომხმარებლის გარემოში. როცა განლაგდებით მაღალი ტემპერატურის ეტიკეტები , თქვენ უზრუნველყოფთ პატიმრობის ჯაჭვს. უაღრესად რეგულირებულ სექტორებში მიკვლევადობის დაკარგვა მძიმე შედეგებს იწვევს. საავტომობილო კომპონენტების გახსენება დამოკიდებულია ზუსტ პარტიულ მიკვლევაზე; თუ სამუხრუჭე კალიბრი კარგავს იდენტიფიკაციას საღებავის გამოცხობის ციკლის დროს, მწარმოებელი ვერ იზოლირებს დეფექტურ პარტიებს. საჰაერო კოსმოსური შესაბამისობის აუდიტი მოითხოვს ძრავის ნაწილების მუდმივ იდენტიფიკაციას, რომლებიც ექვემდებარება ექსტრემალურ ხახუნს და გამონაბოლქვი სითბოს. ელექტრონიკის წარმოების დეფექტების აღმოჩენა უნდა მოხდეს კონკრეტული ტალღის შედუღების პარტიებში. მდგრადი იდენტიფიკაციის გარეშე, ეს პროცესები იშლება, რაც იწვევს მასიური მარეგულირებელი ჯარიმების და უსაფრთხოების დარღვევებს.
საოპერაციო ზემოქმედების გასაგებად, განიხილეთ მარცხის შემდეგი რეჟიმები და მათი პირდაპირი შედეგები საწარმოო იატაკზე:
წებოვანი გაჟონვა: ვაკუუმში ან მაღალი სიცხის პირობებში, სტანდარტული ადჰეზივები ათავისუფლებს აქროლად ორგანულ ნაერთებს (VOCs). ამ გაჟონვამ შეიძლება დააბინძუროს მგრძნობიარე ელექტრონული კომპონენტები ან ახლომდებარე ოპტიკური სენსორები.
მყიფეობა: სიცხეზე ხანგრძლივი ზემოქმედება აძლიერებს მოქნილობას პოლიმერული ფენებისგან. ეტიკეტი ხდება მყიფე და იშლება მცირე ფიზიკური ზემოქმედების ან ვიბრაციის დროს ტრანსპორტის დროს.
თერმული შეკუმშვა: როდესაც მასალები სწრაფად გაცივდება მაღალი სიცხის მდგომარეობიდან, ისინი იკუმშებიან. თუ ეტიკეტის facestock იკუმშება სუბსტრატისგან განსხვავებული სიჩქარით, ის ქმნის ათვლის სტრესს, რომელიც არღვევს წებოვან კავშირს.
ლენტის დაბინძურება: ცვილის ან ცვილის ფისოვანი ლენტის გამოყენება სრული ფისოვანი ფორმულირების ნაცვლად იწვევს მელნის გათხევადებას და ნაცხის გათხევადებას, როდესაც ავტომატიზირებული დამუშავების მოწყობილობას ჯერ კიდევ ცხელი აქვს.
როგორ ავირჩიოთ ეტიკეტის მასალები სხვადასხვა ტემპერატურის დიაპაზონისთვის
200°C-მდე: მდუღარე წყალი, ავტოკლავები და რეზინის გამყარება
200°C-მდე მოქმედი სამრეწველო პროცესები მოიცავს მდუღარე წყლის აბაზანებს (100°C-დან 110°C-მდე), ლაბორატორიული ორთქლის ავტოკლავებს (130°C–150°C) და მანქანის საღებავის გამოცხობის ციკლებს (150°C–220°C). რეზინის კომპონენტების გამყარების პროცესები ასევე მოითხოვს მასალების გამკვრივებას, ფორმას და დასრულებას ამ ზღურბლზე ან მის მახლობლად. სტანდარტული მარკირების მასალები ვერ უძლებს ამ პირობებს. ქაღალდი იწვება და სტანდარტული პოლიპროპილენი დნება ამოუცნობ პლასტმასის გუბეში.
ტემპერატურულად მოდიფიცირებული პოლიესტერები დაწყვილებული მოწინავე აკრილის ადჰეზივებით უზრუნველყოფენ ამ სამაგრის ძირითად გადაწყვეტას. მიუხედავად იმისა, რომ სტანდარტული პოლიესტერი სწრაფად იშლება 150°C-ზე მეტი, სპეციალიზებული ტემპერატურით მოდიფიცირებული პოლიესტერის ეტიკეტები უძლებენ უკიდურეს პიკს 300°C-მდე ულტრა მოკლე ექსპოზიციისთვის, ჩვეულებრივ 60 წამამდე. თუმცა, ამ აბსოლუტურ საზღვრებზე ხანგრძლივი ზემოქმედება იწვევს ძლიერ შეკუმშვას, მყიფეობას და გაყვითლებას. თქვენ უნდა გააერთიანოთ ექსპოზიციის დრო მასალის უწყვეტი მუშაობის რეიტინგთან და არა მისი გადარჩენის პიკის მეტრიკასთან. მაგალითად, ავტოკლავის ციკლი მოიცავს არა მხოლოდ სითბოს, არამედ წნევით ორთქლს. აკრილის წებოვანი უნდა იყოს ფორმულირებული ისე, რომ გაუძლოს ტენიანობის შეღწევას და თავიდან აიცილოს ეტიკეტის კიდეებზე აწევა სტერილიზაციის ციკლის დროს.
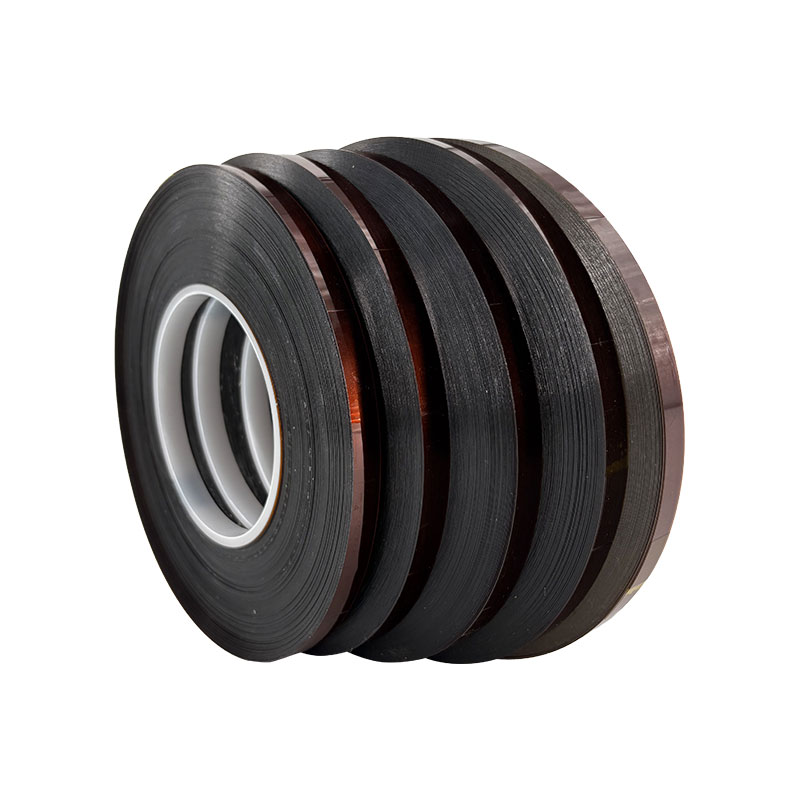
200°C-დან 500°C-მდე: PCB შედუღება და სამრეწველო დამუშავება
200°C-დან 500°C-მდე ტემპერატურის მქონე გარემო მოითხოვს მაღალ სპეციალიზებულ პოლიმერებს. აპლიკაციებში შედის ბეჭდური მიკროსქემის დაფის (PCB) ტალღის შედუღება, ტყვიის გარეშე გადამუშავების პროცესები (200°C–260°C), მანქანის ძრავის კომპონენტების თვალთვალი და სამრეწველო გამონაბოლქვი სისტემები. პოლიმიდი, რომელიც საყოველთაოდ ცნობილია სავაჭრო სახელით Kapton, ემსახურება როგორც ინდუსტრიის სტანდარტს ამ ელექტრონიკისა და საავტომობილო აპლიკაციებისთვის. პოლიმიდი არ დნება; ის საბოლოოდ იშლება ექსტრემალურ ტემპერატურაზე, რაც მას განსაკუთრებულად სტაბილურს ხდის მაღალი სითბოს წარმოებისთვის.
პოლიიმიდი უზრუნველყოფს უკიდურეს განზომილებიანი სტაბილურობას და ცეცხლგამძლეობას. ის უმკლავდება 350°C უწყვეტ ტემპერატურას და უძლებს ხანმოკლე აფეთქებებს 500°C-მდე. ელექტრონიკის მარკირება წარმოგიდგენთ მიკრო-ეტიკეტების გამოწვევას. ეს ტეგები უნდა დარჩეს განზომილებით სტაბილური მინიატურულ შკალაზე - ხშირად 5მმ 5მმ-მდე - კიდეებზე დახვევის გარეშე. კიდეების დახვევა ხელს უშლის შტრიხკოდების ზუსტ სკანირებას მაღალი სიმკვრივის დაფებზე და შეიძლება ხელი შეუშალოს ავტომატური არჩევისა და განთავსების მექანიზმებს. წარმატების მისაღწევად, თქვენ უნდა დააწყვილოთ პოლიიმიდი ულტრა მაღალი ტემპერატურის სილიკონის ან აკრილის ადჰეზივებთან, რომლებიც არ გამოდის, ბუშტუკებს ან სრიალებს ექსტრემალური თერმული შედუღების ციკლების დროს. სილიკონის ადჰეზივები, როგორც წესი, გვთავაზობენ ტემპერატურულ წინააღმდეგობას, ვიდრე აკრილები, მაგრამ ისინი საჭიროებენ ფრთხილად დამუშავებას, რათა თავიდან აიცილონ სილიკონის მიგრაცია, რამაც შეიძლება ხელი შეუშალოს PCB-ზე შემდგომ კონფორმულ დაფარვის პროცესებს.
500°C-დან 1200°C-მდე: ლითონის დამუშავება, დნობა და კოსმოსი
ექსტრემალური ინდუსტრიული გარემო აღემატება ნებისმიერი პოლიმერის შესაძლებლობებს. ფოლადის წარმოება, ალუმინის დნობა, მინის წარმოება, კოსმოსური ძრავის კომპონენტების მარკირება და კერამიკული ღუმელები მუშაობს 500°C-დან 1200°C+-მდე. ამ ტემპერატურებზე, თქვენ უნდა გადახვიდეთ ანოდირებული ალუმინის, უჟანგავი ფოლადის ეტიკეტებზე და კერამიკულ დაფარულ ეტიკეტებზე. ეს მასალები არ ეყრდნობა პოლიმერულ ჯაჭვებს, რომლებიც იშლება ასეთი ინტენსიური თერმული ენერგიის ქვეშ.
განხორციელების რეალობა ამ ფრჩხილში მკვეთრად იცვლება. ტრადიციული პოლიმერული წებოები მყისიერად იწვება 500°C ტემპერატურაზე. ამ ტეგების დამაგრებისთვის საჭიროა მექანიკური შესაკრავები, როგორიცაა მოქლონები და უჟანგავი ფოლადის მავთულები, პირდაპირი შედუღება ან სპეციალიზებული ექსტრემალურ სიცხეში კერამიკული გააქტიურებული ადჰეზივები, რომლებიც დნება მყარ კავშირში მაღალ ტემპერატურაზე. მაგალითად, ფოლადის ჭურჭლის თვალთვალის დროს, ლითონის ეტიკეტი შეიძლება შედუღდეს პირდაპირ მბზინავ ცხელ ფოლადზე. ალტერნატიულად, კერამიკული ეტიკეტები შეიძლება გამოყენებულ იქნას ადჰეზივების გამოყენებით, რომლებიც ფაქტობრივად საჭიროებენ ღუმელის სითბოს გასამყარებლად და ვიტრიფიკაციას, რაც ქმნის მუდმივ კერამიკულ კავშირს სუბსტრატთან.
| ტემპერატურული დიაპაზონი |
პირველადი მასალის |
ტიპიური აპლიკაციები |
წებოვანი/დამაგრების მეთოდი |
გაუმართაობის რეჟიმი თუ გადააჭარბა |
| 200°C-მდე |
ტემპერატურულად მოდიფიცირებული პოლიესტერი |
ავტოკლავები, საღებავის გამოცხობის ციკლები, რეზინის გამყარება |
გაფართოებული აკრილი |
შეკუმშვა, სიმყუდროვე, გაყვითლება |
| 200°C-დან 500°C-მდე |
პოლიმიდი (კაპტონი) |
PCB Soldering, ძრავის თვალყურის დევნება |
მაღალი ტემპერატურის სილიკონი ან აკრილი |
ნახშირი, წებოვანი გაზების გაჟონვა |
| 500°C-დან 1200°C+-მდე |
უჟანგავი ფოლადი, კერამიკა, ალუმინი |
დნობა, მინის წარმოება, კოსმოსი |
მექანიკური შესაკრავები, შედუღები, კერამიკული წებოები |
ლითონის დნობა, სტრუქტურული დეფორმაცია |
პიკი და უწყვეტი ტემპერატურის რეიტინგები მაღალი ტემპერატურის ეტიკეტებისთვის
თერმული ტოლერანტობის შეფასება მოითხოვს კონცეპტუალური ურთიერთგაგების გააზრებას უწყვეტ საოპერაციო ტემპერატურასა და მოკლევადიანი პიკის ტემპერატურას შორის. კვირების, თვეების ან წლების განმავლობაში შემუშავებული ეტიკეტები რადიკალურად განსხვავდება სიცხის ხანმოკლე მწვერვალების გადარჩენისთვის შექმნილი ეტიკეტისგან. მყიდველებმა მასალის დაზუსტებამდე უნდა მოაწერონ მთელი თერმული ციკლი. თქვენ არ შეგიძლიათ უბრალოდ შეხედოთ თქვენი ღუმელის მაქსიმალურ ტემპერატურას და შეიძინოთ ამ ნომრისთვის შეფასებული ეტიკეტი; თქვენ უნდა გამოთვალოთ ცხოვრების დრო.
განვიხილოთ კონტრასტი ტემპერატურულად მოდიფიცირებულ პოლიესტერს შორის, რომელიც გადარჩება 300°C-ზე ზუსტად 60 წამის განმავლობაში და პოლიიმიდის ეტიკეტს შორის, რომელიც შექმნილია 250°C-ზე რამდენიმე საათის განმავლობაში. თუ პროცესი მოითხოვს სამსაათიან გამოცხობის ციკლს 220°C ტემპერატურაზე, პოლიესტერი მთლიანად ჩაიშლება, მიუხედავად იმისა, რომ მისი პიკი ტექნიკურად მაღალია. პოლიმერული ჯაჭვები იშლება სამი საათის განმავლობაში, რაც იწვევს ეტიკეტის ბზარს და აქერცვლას. გარდა ამისა, თერმული შოკი მნიშვნელოვან როლს ასრულებს. კომპონენტის გადატანა 260°C შედუღების ღუმელიდან პირდაპირ ოთახის ტემპერატურის ქიმიურ გამაგრილებელ სარეცხში, იწვევს სწრაფ შეკუმშვას. ეს უეცარი ცვლა ძლიერ გავლენას ახდენს წებოვანი თხრილის სიმტკიცეზე და სახის შეკუმშვის სიჩქარეზე, რაც ხშირად იწვევს მყისიერ დაშლას, თუ მასალა არ არის შემუშავებული თერმული დარტყმისთვის. წებოვანმა უნდა შეინარჩუნოს საკმარისად ელასტიურობა, რათა შთანთქოს სხვადასხვა შეკუმშვის სიხშირე ეტიკეტის სახსარსა და ლითონის ან პლასტმასის სუბსტრატს შორის.
როგორ მოქმედებს ქიმიკატები, გაგრილება და აბრაზია მაღალი ტემპერატურის ეტიკეტებზე
სამრეწველო პირობებში სითბო იშვიათად მოქმედებს მარტო. მაღალი სიცხის მქონე გარემო თითქმის ყოველთვის შეიცავს უხეში ქიმიკატებს. ელექტრონიკაში, ეტიკეტები ასახავს ტალღის შედუღების ნაკადს და აგრესიულ ნაკადს, როგორიცაა იზოპროპილის სპირტი (IPA) ან სპეციალიზებული საპონიფიკატორები. საავტომობილო ასამბლეა ავლენს ტეგებს მკაცრ სამრეწველო გამხსნელებს, სამუხრუჭე სითხეს და ძრავის ზეთებს. ეტიკეტმა უნდა გაუძლოს როგორც ექსტრემალურ სიცხეს, ასევე ქიმიურ დეგრადაციას, ბეჭდვის კითხვის დაკარგვის გარეშე. თუ სიცხე არბილებს ზედა ფენას, ქიმიკატები შეაღწევენ და შლიან დაბეჭდილ შტრიხ-კოდს.
მექანიკური აბრაზია კიდევ ერთი სერიოზული საფრთხეა. გარემო, სადაც ეტიკეტები განიცდის ხახუნს, ორთქლით გაწმენდას ან უხეში დამუშავებას, საჭიროებს მაღალი გამძლეობის ზედა ფენებს. ეს ზედა ფენები იცავს დაბეჭდილ შეტყობინებას დაბინძურებისგან ან ნაკაწრისგან, როდესაც მასალა თერმულად რბილდება. მაგალითად, ცხელი ძრავის ბლოკი, რომელიც მოძრაობს ასამბლეის ხაზის ქვემოთ, შეიძლება დაეჯახოს სახელმძღვანელო რელსებს. თუ ეტიკეტი ცხელია, მელანი უფრო დაუცველია ნაცხის მიმართ. და ბოლოს, ზედაპირის თავსებადობა კარნახობს საჭირო წებოვანი ფორმულირებას სითბოს რეიტინგის მიუხედავად. ტექსტურირებული თუჯის, ზეთოვანი ფოლადის, გლუვი მინის ან დაბალი ზედაპირის ენერგიის პლასტმასებზე ეტიკეტის დადება მოითხოვს წებოვანი ნაკადის სპეციფიკურ მახასიათებლებს მუდმივი კავშირის უზრუნველსაყოფად. მაღალი ტემპერატურის სილიკონის წებო, რომელიც მშვენივრად მუშაობს გლუვ მინის პანელზე, შესაძლოა მთლიანად ჩავარდეს ფოროვან, ქვიშით ჩამოსხმული ალუმინის კორპუსზე.
მაღალი ტემპერატურის ეტიკეტების ბეჭდვის საუკეთესო მეთოდები
გამძლე სახეს არ აქვს მნიშვნელობა, თუ მელანი იწვება დამუშავების დროს. პირდაპირი თერმული ბეჭდვა სრულიად შეუსაბამოა მაღალი სითბოს პროგრამები . იმის გამო, რომ პირდაპირი თერმული ეყრდნობა თბომგრძნობიარე ქაღალდს, ეტიკეტის მთლიანი ფურცელი მყისიერად გაშავდება გარემოს თერმული ენერგიის ზემოქმედებისას, ანადგურებს შტრიხ-კოდს და აქცევს ეტიკეტს უსარგებლო.
თქვენ უნდა გამოიყენოთ სრული ფისოვანი თერმული გადაცემის ლენტები, რომლებიც შექმნილია სპეციალურად მაღალი სითბოს და ქიმიური წინააღმდეგობისთვის. ეს ფისოვანი ლენტები პირდაპირ ერწყმის ეტიკეტის სახეს, ქმნის მუდმივ კავშირს, რომელიც გაუძლებს როგორც ტემპერატურის მწვერვალებს, ასევე ქიმიურ რეცხვას. თქვენ სავარაუდოდ დაგჭირდებათ თქვენი პრინტერის პარამეტრების მორგება, პრინტერის სიცხის გაზრდა (სიბნელე) და ბეჭდვის სიჩქარის შენელება, რათა უზრუნველყოთ ფისოვანი მთლიანად დნობა და დამაგრება პოლიიმიდის ან პოლიესტერის ზედა ფენაში. 500°C–1200°C ფრჩხილისთვის, დაბეჭდილი ეტიკეტები მოძველებულია. თქვენ უნდა გადახვიდეთ ლაზერით მარკირებულ მეტალის ტეგებზე, ლაზერით გააქტიურებულ კერამიკულ საფარებზე ან უშუალოდ ნაწილების მარკირებაზე, რათა უზრუნველყოთ მონაცემები გადარჩება დნობის ან სროლის პროცესში. ლაზერული მარკირება ასუფთავებს ლითონის ზედაპირს ან ააქტიურებს ქიმიურ ცვლილებას კერამიკულ საფარში, ქმნის მაღალი კონტრასტის ნიშანს, რომელიც არ შეიძლება დაიწვას ან დაიშალა.
მაღალი ტემპერატურის ეტიკეტების ღირებულება, ავტომატიზაცია და შესაბამისობა
შესყიდვებისა და საინჟინრო გუნდებმა უნდა დააბალანსონ შესრულება პროექტის ბიუჯეტებთან. პოლიმიდი და კერამიკული ეტიკეტები მოითხოვს უფრო დიდ ინვესტიციას, ვიდრე სტანდარტული პოლიესტერი. თქვენ უნდა მოერიდოთ მასალების ზედმეტად დაზუსტებას. 500°C-იანი პოლიიმიდის ეტიკეტის ყიდვა პროცესისთვის, რომელიც არასოდეს აღემატება 150°C-ს, ხარჯავს რესურსებს. ზუსტად შეადარეთ მასალა მაქსიმალურ უწყვეტ ექსპოზიციას, გაითვალისწინეთ უსაფრთხოების გონივრული ზღვარი მომდევნო, უფრო ძვირადღირებულ მასალაზე ზედმეტად გადახტომის გარეშე.
მასშტაბურობა ასევე გავლენას ახდენს განხორციელებაზე. ამ სპეციალიზებული მასალების ინტეგრირება არსებულ ავტომატურ ბეჭდვისა და გამოყენების სისტემებში საჭიროებს კორექტირებას. მაღალი სითბოს ეტიკეტები ხშირად საჭიროებენ პრინტერის სითბოს სპეციფიკურ პარამეტრებს უფრო მაღალი დამწვრობის ტემპერატურით და ნელი ბეჭდვის სიჩქარით, რათა მივაღწიოთ მკვეთრ, მუდმივ შტრიხკოდის კიდეებს. ავტომატური აპლიკატორები უნდა იყოს დაკალიბრებული, რათა გაუმკლავდეს პოლიიმიდის ან ლითონის ტეგების სპეციფიკურ გამოშვებას და სიმტკიცეს. გარდა ამისა, ეტიკეტების გადამოწმება ინდუსტრიის სტანდარტებთან მიმართებაში რჩება შეუსაბამო. დარწმუნდით, რომ თქვენი არჩევანი შეესაბამება UL 969-ს მარკირებისა და ეტიკეტირების სისტემებისთვის, MIL-STD კოსმოსური აპლიკაციებისთვის და REACH/RoHS დირექტივები ელექტრონიკის წარმოებისთვის. შესაბამისი ეტიკეტების გამოუყენებლობამ შეიძლება გამოიწვიოს მიწოდების უარყოფა და წარუმატებელი აუდიტი, რაც უარყოფს იაფი მასალების გამოყენებით მიღებულ დანაზოგს.
დასკვნა
ტერმინი 'მაღალი ტემპერატურა' შეესაბამება თქვენს კონკრეტულ საოპერაციო გარემოს. წარმატებული განხორციელება მოითხოვს თერმულ გარემოს, ფეისტოკს, წებოვანს და ბეჭდვის მეთოდს შორის ზუსტ გასწორებას. გამოიყენეთ ეს მოკლე ჩამონათვალის ლოგიკა თქვენი თავდაპირველი შერჩევისთვის: განათავსეთ დამუშავებული პოლიესტერი 200°C-მდე ტემპერატურაზე (300°C-მდე მოკლე მწვერვალების დასაშვებად), გამოიყენეთ პოლიიმიდი 200°C–500°C აპლიკაციებისთვის და დაეყრდნოთ ლითონის ან კერამიკულ ტეგებს 500°C-ზე მეტი ტემპერატურისთვის. არ გამოიცნოთ; ზუსტად გაზომეთ თქვენი თერმული პროფილები.
საიმედო მაღალი ტემპერატურის საიდენტიფიკაციო გადაწყვეტის არჩევისთვის საჭიროა მასალის პრაქტიკული ტესტირება და მხარდაჭერა მომწოდებლისგან, რომელიც იცნობს თერმული ექსპოზიციის, წებოვანი ქიმიის, ბეჭდვის თავსებადობას და სამრეწველო მიკვლევადობის მოთხოვნებს. დაარსდა 2008 წელს, GAOFE სპეციალიზირებულია სპეციალიზებული ეტიკეტირების გადაწყვეტილებების და სამრეწველო იდენტიფიკაციის სისტემების კვლევაში, განვითარებასა და წარმოებაში, მათ შორის მაღალი ტემპერატურის ეტიკეტების 1200°C-მდე რეიტინგის, სამრეწველო ბეჭდვის სისტემების, ავტომატური ეტიკეტირების მოწყობილობების, ქიმიურ რეზისტენტული ლენტებისა და მიკვლევადობის პროგრამული უზრუნველყოფის ჩათვლით.
გადაწყვეტის სტანდარტიზაციამდე, შესყიდვებისა და საინჟინრო გუნდებმა უნდა მიიღონ შემდეგი დაუყოვნებლივი ქმედებები:
მოითხოვეთ ფიზიკური მასალის ნიმუშები თქვენი მიმწოდებლისგან, რათა შეაფასოთ სიმტკიცე და წებოვანი წებოვნება.
ჩაატარეთ მკაცრი in-situ ტესტირება, ნიმუშების გატარებით თქვენი ზუსტი თერმული ციკლების მეშვეობით, მათ შორის ამაღლების, დგომის და გაცივების ყველა ფაზაში.
სატესტო ეტიკეტები გამოავლინეთ ყველა ქიმიური სარეცხი, ნაკადის მოსაშორებელი და მექანიკური აბრაზია, რომელიც არსებობს წარმოების რეალურ გარემოში.
გადაამოწმეთ შტრიხკოდის წაკითხვა თქვენი სტანდარტული ქარხნული სკანერების გამოყენებით მას შემდეგ, რაც ეტიკეტები დაასრულებენ გარემოს სრულ ციკლს.
უშუალოდ გაიარეთ კონსულტაცია ეტიკეტების სპეციალიზებულ გადამყვანთან, რათა დაადასტუროთ თქვენი დასკვნები და ოპტიმიზაცია მოახდინოთ ლენტი-ფეისტოკთან შესატყვისი ნაყარი შესყიდვის დაწყებამდე.
FAQ
Q: რა განსხვავებაა პოლიმიდისა და პოლიესტერის მაღალი ტემპერატურის ეტიკეტებს შორის?
პასუხი: პოლიესტერი უზრუნველყოფს საიმედო ხსნარს 150°C-200°C-მდე უწყვეტი ტემპერატურისთვის, ხანმოკლე პიკური გადარჩენით 300°C-მდე. პოლიმიდი გთავაზობთ ექსტრემალურ განზომილების სტაბილურობას ელექტრონიკისა და საავტომობილო აპლიკაციებისთვის, უმკლავდება უწყვეტ ექსპოზიციას 350°C-მდე და ხანმოკლე აფეთქებებს 500°C-მდე დნობის ან შეკუმშვის გარეშე.
კითხვა: გაუძლებს თუ არა მაღალტემპერატურულ ეტიკეტებს მდუღარე წყალს და ავტოკლავებს?
_ დიახ. სპეციფიკური მაღალი ტემპერატურის ეტიკეტები შექმნილია 100°C მდუღარე წყლისა და 130°C-150°C ორთქლის ავტოკლავებისთვის. ამ აპლიკაციებში საჭიროა სპეციალიზებული ტენიანობის რეზისტენტული წებოები, რომლებიც ხელს უშლიან აქერცვლას, ბუშტუკებს ან დაშლას მაღალი წნევის ტენიანობის და სითბოს ქვეშ.
კითხვა: რამდენ ხანს შეუძლია იარლიყს გადარჩენა მაქსიმალურ ნომინალურ ტემპერატურაზე?
პასუხი: გადარჩენის ხანგრძლივობა დამოკიდებულია მასალის სპეციფიკურ ინჟინერიაზე. ეტიკეტს, რომელიც შეფასებულია 300°C პიკისთვის, შეიძლება ამ ტემპერატურაზე მხოლოდ 60 წამის განმავლობაში გაუძლოს დეგრადაციამდე. უწყვეტი ოპერაციული ტემპერატურა, რომელსაც ეტიკეტს შეუძლია გაუძლოს საათების ან დღეების განმავლობაში, ყოველთვის მნიშვნელოვნად დაბალია პიკზე.
კითხვა: რატომ ხდება შტრიხკოდები წაუკითხავი ექსტრემალური სითბოს ზემოქმედების შემდეგ?
პასუხი: შტრიხკოდები იშლება, როდესაც არასწორი ბეჭდვის ტექნოლოგია გამოიყენება. პირდაპირი თერმული ეტიკეტები სითბოს ქვეშ სრულიად შავი ხდება. სტანდარტული ცვილის ლენტები დნება და დაბინძურებულია. მაღალი სითბოს გარემოში საჭიროა სრული ფისოვანი თერმული გადაცემის ლენტები, რომლებიც სამუდამოდ ერწყმის საფარს.
Q: არის თუ არა სტანდარტული წებოები შესაფერისი მაღალი სიცხის პირობებში?
პასუხი: არა. სტანდარტული ადჰეზივები დნება, გამოდის ან კარგავს ათვლის ძალას ექსტრემალურ სიცხეზე ზემოქმედებისას. მაღალტემპერატურულ აპლიკაციებს ესაჭიროებათ მოწინავე აკრილები, მაღალი ტემპერატურის სილიკონები ან კერამიკული გააქტიურებული წებოები, რომლებიც შექმნილია მათი კავშირის შესანარჩუნებლად თერმული გაფართოებისა და შეკუმშვის დროს.
Q: ბეჭდვის რომელი მეთოდი მუშაობს საუკეთესოდ ექსტრემალურ სიცხეზე?
პასუხი: 500°C-მდე პოლიმერული ეტიკეტებისთვის საჭიროა თერმული გადაცემის ბეჭდვა სრული ფისოვანი ლენტებით. ლითონის და კერამიკული ტეგებისთვის, რომლებიც ექვემდებარება 500°C–1200°C+ ტემპერატურას, აუცილებელია ლაზერული მარკირება ან გრავიურა, რათა უზრუნველყოს მონაცემები გარემოში გადარჩენისთვის.


