Naspeurbaarheid dikteer die ritme van moderne elektroniese vervaardiging. 'n Enkele onleesbare strepieskode stop produksielyne, kompromitteer kwaliteitbeheer en oortree streng voldoeningstandaarde. Die harde realiteite van Surface Mount Technology (SBS) en Printed Circuit Board-samestelling vereis robuuste identifikasie. Standaard etiketteringsoplossings breek vinnig af. Hulle smelt, krom of maak los wanneer hulle aan loodvrye hervloeitemperature blootgestel word. Golfsoldeer en aggressiewe chemiese skoonmaakmiddels vernietig konvensionele materiale.
Kies die regte kringbordetikette vereis 'n sistematiese evaluering van gesigmateriaal, kleefmiddelformulerings, druktegnologieë en outomatiseringsversoenbaarheid. Jy moet 'n oplossing ontwerp wat die hele vervaardigingslewensiklus oorleef. Hierdie benadering waarborg einde-tot-end-naspeurbaarheid, wat verseker dat elke bord opgespoor kan word van kaal FR-4 tot by finale montering en tot in die veld.
Materiaalduursaamheid is nie onderhandelbaar nie: Poliimied is die industriestandaard vir die oorlewing van hervloei- en golfsoldeertemperature (tot 300°C), terwyl poliëster beperk is tot na-proses- of lae-hitte-toepassings.
Drukmetode dikteer leesbaarheid: Slegs termiese oordragdrukwerk met hoë-duursaamheid harslinte kan die skuur en chemiese wasgoed wat inherent is aan PCB-vervaardiging weerstaan.
Outomatisering dryf doeltreffendheid aan: Etikette moet op spesifieke vrystellingsvoerings ontwerp word om naatloos te integreer met SBS-etiketvoerders wat outomaties aangebring word en kies-en-plaas toerusting.
Voldoening verminder risiko: Die keuse van UL-erkende, RoHS-voldoende en ESD-veilige etikette voorkom regulatoriese knelpunte en beskerm sensitiewe komponente teen elektrostatiese ontlading.
Die operasionele realiteite van PCB-naspeurbaarheid
'n Suksesvolle etiketteringstrategie hang af van streng prestasiemaatstawwe. Vervaardigers vereis 100% strepieskode skandering tariewe na samestelling. Enige daling in skanderingtempo dwing handmatige ingryping af, wat herwerklusse veroorsaak en deurset vertraag. Geen gomresidu op kritieke komponente voorkom elektriese kortsluitings en seininterferensie. Permanente adhesie deur die produklewensiklus verseker akkurate waarborgopsporing en velddiensidentifikasie. Om hierdie maatstawwe te bereik, vereis materiaal wat spesifiek vir uiterste vervaardigingsomgewings ontwerp is.
Loodvrye hervloei-soldeerwerk stoot planke deur intense hittesones. Die termiese profiel van 'n standaard SBS-lyn is brutaal op sintetiese materiale. Borde gaan 'n voorverhittingsone binne om die soldeerpasta-vloeistof te aktiveer, en week by 150°C tot 200°C vir tot twee minute. Die bord klim dan op na die piek-hervloeisone. Temperature bereik gereeld 'n hoogtepunt tussen 245°C en 260°C, en raak soms 300°C vir kort tydperke. Die oorgang tussen omgewingstemperature en piek hervloei skep erge termiese skok. Standaard papier of basiese sintetiese materiale ontsteek, smelt of krimp hewig onder hierdie toestande. Die etiketvoorblad moet volledige dimensionele stabiliteit handhaaf om gedrukte strepieskodes leesbaar te hou.
Chemiese en meganiese stressors bemoeilik naspeurbaarheid verder. Na-soldeer skoonmaak verwyder vloedreste om langtermyn dendritiese groei en korrosie te voorkom. Fluksverwyderaars en alkaliese verseëlaars stroop kontaminante weg, maar val ook kleeflyne aan. Inlyn waterige wasstelsels dien hoëdrukbespuitings direk op die bordoppervlak toe, wat dikwels 60 PSI oorskry. Ultrasoniese skoonmaak stel mikroskopiese kavitasiekragte bekend wat bros druklae kan breek. Hierdie gekombineerde stressors verswak drukkontras en verswak kleefverankering, wat lei tot randopheffing of volledige losmaak.
Moderne produksie maak sterk staat op outomatiese optiese inspeksie (AOI) en inlynskandering. AOI-kameras benodig ongerepte drukkontras om komponentplasing en soldeerverbindingintegriteit te verifieer. Inlynskandeerders maak staat op skerp, goed gedefinieerde rande om digte 2D-matrikse soos DataMatrix of QR-kodes te dekodeer. Akkurate data voer direk in Manufacturing Execution Systems (MES). Hierdie intydse integrasie voorkom defekte, spoor komponentgenealogie na en optimaliseer algehele deurset.
'n Sterk MES-integrasie maak staat op verskeie kritieke datapunte wat van die bord se strepieskode vasgevang is:
Komponentlotopsporing vir geteikende herroepings.
Soldeer plak verval verifikasie voor druk.
Operateur-ID aanteken vir aanspreeklikheid.
Masjienparameteropname vir prosesoptimalisering.
Defekkategorisering vir deurlopende verbeteringsinisiatiewe.
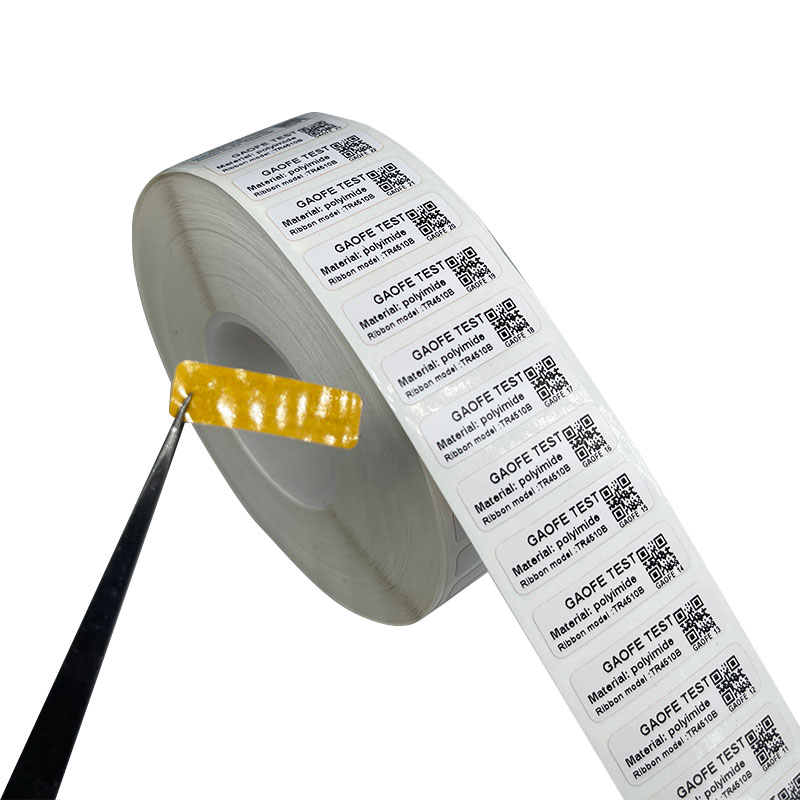
Evaluering van gesigvoorraadmateriaal vir kringbordetikette
Poliimied (Kapton)-etikette vir hoë-hitte prosesse
Poliimied dien as die industriestandaard vir hoë-hitte omgewings. Dit hanteer direkte soldeeromgewings met gemak. Jy pas dit op beide die bo- en onderkant van die bord aan voordat die SBS-proses begin. Dimensionele stabiliteit bly sy sterkste eienskap. Poliimied weerstaan krimp, krul of vergeling onder uiterste termiese spanning.
Die molekulêre struktuur van poliimied verhoed dat dit tydens die termiese week- en piekhervloeistadium afbreek. Hierdie stabiliteit hou strepieskodes perfek in verhouding. Skandeerders kan nie verwronge of gekrimpte 2D-kodes lees nie. Poliimied verseker dat die fisiese afmetings van die gedrukte matriks identies bly voor en na die oond. Ingenieurs spesifiseer tipies 1-mil of 2-mil dik poliimiedfilms. Die 1-mil-opsie bied beter pasvormbaarheid op ongelyke oppervlaktes, terwyl die 2-mil-opsie hoër rigiditeit bied vir outomatiese reseptering.
Polyester (PET)-etikette vir na-prosestoepassing
Polyester bied duidelike voordele, maar dra streng termiese beperkings. PET faal tipies wanneer temperature 150°C oorskry. Dit krimp, krom en smelt in hervloei-oonde. Die poging om 'n poliëster-etiket deur 'n loodvrye hervloeiprofiel te stuur, lei tot volledige materiaalvernietiging en potensiële oondbesoedeling.
Posisioneer PET streng as 'n koste-effektiewe alternatief vir na-proses toediening. Gebruik dit vir finale verpakking identifikasie of onderstel dop. Dien dit toe op komponente wat nooit aan hervloeihitte onderwerp is nie, soos groot elektrolitiese kapasitors of verbindings wat bygevoeg is tydens finale handsamestelling. Wanneer dit reg aangewend word in die na-soldeerfase, bied poliëster uitstekende skeurweerstand en duursaamheid.
ESD-veilige (anti-statiese) materiale
Elektrostatiese ontlading hou 'n groot bedreiging in vir sensitiewe elektroniese komponente. Die verwydering van 'n etiket van sy vrystellingsvoering genereer statiese elektrisiteit deur tribo-elektriese laai. Hierdie skielike spanningspieël kan mikroverwerkers, geheueskyfies en ander staties-sensitiewe toestelle vernietig voordat die bord selfs die fabriek verlaat.
ESD-veilige materiale gebruik staties-dissipatiewe kleefmiddels en gespesialiseerde gesigvoorrade. Hulle voorkom statiese opbou tydens toediening. Hierdie materiale verseker dat die oppervlakweerstand binne veilige parameters bly, gewoonlik tussen 10^6 en 10^9 ohm. Die implementering van ESD-veilige etikette is verpligtend wanneer komponente geïdentifiseer word wat hoogs vatbaar is vir elektrostatiese skade, wat voldoening aan ANSI/ESD S20.20-standaarde verseker.
| Materiaaltipe |
Maks temperatuurweerstand |
Primêre Toepassingsfase |
ESD-veilige Opsie Beskikbaar |
| Poliimied (1-mil) |
Tot 300°C (Korttermyn) |
Voor-hervloei / SBS-samestelling |
Ja |
| Poliimied (2-mil) |
Tot 300°C (Korttermyn) |
Voor-hervloei / Outo-toepassing |
Ja |
| Polyester (PET) |
Tot 150°C |
Na-proses / Finale Vergadering |
Ja |
| Papier / direkte termiese |
Tot 70°C |
Slegs versending / verpakking |
Nee |
Kleefmiddelformulerings en Oppervlakenergie
Hoë-kleef akriel kleefmiddels
FR-4-borde en soldeermaskerbedekkings bied uitdagende oppervlaktes vir adhesie. Hulle beskik dikwels oor lae oppervlak-energie (LSE), wat tipies onder 38 dyn/cm meet. Standaard kleefmiddels slaag nie daarin om hierdie oppervlaktes effektief vas te gryp nie. Hoë-kleef akriel kleefmiddels byt aggressief in hierdie substrate. Hulle vorm 'n sterk aanvanklike binding wat kruisbind en vinnig genees met toediening.
Die konsep van 'nat-uit' tyd bepaal hoe vinnig die gom in mikroskopiese oppervlakporieë vloei. Behoorlike uitnat verseker dat die etiket chemiese binnedringing tydens hoëdrukbordwas weerstaan. As die gom nie heeltemal nat word nie, dring skoonmaakchemikalieë die bindlyn deur kapillêre werking binne. Dit veroorsaak dat die etiketrande oplig, wat uiteindelik lei tot volledige loslating tydens die wassiklus. Ingenieurs moet gom spesifiseer wat spesifiek geformuleer is vir LSE plastiek en tekstuur soldeer maskers.
Uitgassing en besoedelingsrisiko's
Vakuumomgewings en hoë hitte veroorsaak kleefmiddeluitgassing. Vlugtige organiese verbindings (VOC's) ontsnap uit die kleeflaag wanneer dit aan termiese spanning onderwerp word. Hierdie gasse kondenseer op nabygeleë oppervlaktes soos hulle afkoel. Hulle besoedel delikate soldeerverbindings, optiese komponente en sensitiewe sensors.
Lugvaart, militêre en mediese toestel PCB samestelling mandaat lae-uitgassing gom formulerings. Standaard kleefmiddels stel te veel vlugtige verbindings vry, wat katastrofiese mislukkings in verseëlde omgewings in gevaar stel. Die spesifikasie van lae-uitgassing akrielstowwe voorkom hierdie besoedeling en verseker voldoening aan streng industriestandaarde soos ASTM E595, wat 'n totale massaverlies (TML) van minder as 1,0% vereis.
Druktegnologieë vir hoë-resolusie PCB-etikette
Termiese oordrag vs. direkte termiese
Direkte termiese drukwerk maak staat op hitte-sensitiewe papier om 'n beeld te produseer. Deur hierdie etikette deur 'n hervloei-oond te stuur, word die hele oppervlak heeltemal swart. Dit maak alle strepieskodes onleesbaar en vernietig naspeurbaarheid onmiddellik. Direkte termiese drukwerk het geen toepassing in pre-hervloei PCB-vervaardiging nie.
Termiese oordrag bly die enigste lewensvatbare tegnologie. Dit maak gebruik van 'n verhitte drukkop om ink van 'n lint op die voorblad te smelt. Hierdie metode produseer hoë-kontras, hoë-digtheid 2D strepieskodes op miniatuur etikette. Dit ondersteun die presiese randdefinisie wat benodig word vir DataMatrix en QR-kodes, wat betroubare skandering deur outomatiese toerusting verseker. Vir mikro-etikette word fasiliteite dikwels opgegradeer na 600 dpi-drukkoppe om skerp modulerande op kodes kleiner as 5 mm te handhaaf.
Kies die regte termiese oordraglint
Die keuse van termiese oordraglint beïnvloed die drukduursaamheid direk. Linte val in drie hoofkategorieë: was, was/hars en volle hars. Waslinte smelt by lae temperature en smeer maklik onder ligte skuur. Was/hars-mengsels bied matige duursaamheid, maar misluk vinnig wanneer dit aan harde skoonmaakchemikalieë blootgestel word.
Jy moet ultra-duursame, chemies-bestande volharslinte kies PCB etikette . Volle harsformulerings vereis hoër drukkophitte, maar lewer ongeëwenaarde weerstand. Die afdruk weerstaan aggressiewe vloeiskoonmaak, versaperingsmiddels en ultrasoniese baddens. Dit oorleef ook konforme deklaagprosesse sonder om die omliggende bordarea te verneder of in te bloei. Om die spesifieke harsformulering by die poliimied-bolaag te pas, is 'n verpligte stap vir permanente inkverankering.
Skaalbaarheid: SBS-werkvloei en outomatiseringversoenbaarheid
Ontwerp vir vervaardiging (DFM): PCB-uitleg vir etikettering
Ontwerp vir vervaardiging begin op die CAD-vlak. Ingenieurs moet toegewyde, plat 'hou-uit'-sones op die kaal bord ontwerp. Hierdie sones akkommodeer die fisiese afmetings van die etiket veilig. Die behandeling van die etiket as 'n fisiese komponent tydens die ontwerpfase voorkom plasingskonflikte op die monteerlyn.
Moet nooit etikette oor vias of toetspunte plaas nie. Vermy nabyheid aan komponentblokkies. Kleefvloeistof tydens hervloei kan inmeng met soldeerpastaafsetting. Dit kan ook plaaslike hervloeiprofiele verander deur as 'n termiese isolator op te tree. Skoon, plat veselglasoppervlaktes bied die beste grondslag vir permanente adhesie. Maak seker dat vertrouensmerke vry van die etiketsone bly sodat AOI-kameras behoorlike registrasie handhaaf.
Outo-toepassing vs. handmatige plasing
Hoëvolume-produksie maak staat op outomatiese etikettoepassing. SBS-etiketvoerders bied die materiaal direk aan pluk-en-plaas-masjiene aan. Hierdie outomatisering vereis spesifieke materiaalopstellings. Die vrystellingsvoering speel 'n kritieke rol in masjienversoenbaarheid en resepteerbetroubaarheid. Die vakuumspuitstuk op die plasingkop vereis 'n perfek plat etiketaanbieding.
Glassine-voerings werk goed vir handmatige toepassing en standaard tafeldrukkers.
PET (polyester) voerings voorkom web breek tydens hoëspoed outomatiese reseptering.
PET-voerings verseker konsekwente spanning deur die toevoermeganismes.
Outomatiese stelsels vereis presiese gapingswaarneming tussen etikette vir presiese registrasie.
Skil plate op SBS voerders vereis stywe voerings om die etiket skoon weg te breek.
Etiketgrootte en toleransiebeperkings
PCB-miniaturisering dryf die vraag na mikro-etikette aan. Groottes daal gereeld tot 3mm x 3mm om op digbevolkte planke te pas. Streng die-sny toleransies word krities op hierdie skaal. 'n Afwyking van selfs 0,1 mm kan veroorsaak dat die pluk-en-plaas spuitstuk die etiketmiddelpunt mis, wat lei tot die val van etikette of skewe plasing.
Swak stansverdraagsaamhede veroorsaak wanvoere in outomatiese toerusting. Die gom kan van die rande af vloei, wat die toevoermeganisme blokkeer. Presisie roterende stanswerk verseker dat elke etiket foutloos uitdeel. Die matriksverwyderingsproses tydens vervaardiging moet perfek skoon rande laat om hoëspoed-SBS-plasing sonder kleefstring te ondersteun.
Implementeringsrisiko's en versagtingstrategieë
Risiko: Verlies aan strepieskode-leesbaarheid
Streepkode-agteruitgang stop naspeurbaarheid en dwing handmatige herbewerking af. Drukkopfout, verkeerde hitte-instellings of nie-ooreenstemmende linte veroorsaak swak drukkwaliteit. Oormatige hitte veroorsaak lintbloeding, wat strepieskodes onleesbaar maak. Onvoldoende hitte lei tot swak inkverankering, wat veroorsaak dat die afdruk tydens wasgoed afskilfer.
Implementeer inlyn strepieskode-verifikasiestelsels na-druk en na-hervloei. Hierdie stelsels gradeer die strepieskode intyds teen ISO/IEC 15415-standaarde. Verseker behoorlike hitte en donker instellings op die termiese oordrag drukker. Doen gereelde drukkoponderhoud met isopropylalkohol om te verhoed dat dooie pixels 2D-matriksdata vernietig.
Risiko: Etiketvlag of loslating
Merk rande wat chemikalieë oplig en lei tot volledige losmaak. Dit vind plaas wanneer die gom nie met die substraat bind nie. Oppervlakbesoedeling, onvoldoende uitnattyd of chemiese onverenigbaarheid dryf hierdie mislukkingsmodus aan.
Maak seker dat planke heeltemal vry is van olies en deeltjies voor toediening indien dit na-was toegedien word. Verifieer dat die gomgradering ooreenstem met jou spesifieke chemiese wasprofiel. Laat genoeg tyd vir die kleefmiddel om te genees voordat die bord aan hoëdruk waterige skoonmaak of ultrasoniese baddens onderwerp word. Toets die wasprofiel vanlyn voordat jy tot volle produksielopies verbind.
Risiko: OEM en kontrakvervaardiger (CM) wanbelyning
Kontrakvervaardigers vervang soms goedkoper materiaal om koste te verminder. 'n CM kan 'n hoë-temp poliimied vervang met 'n standaard poliëster, wat lei tot katastrofiese mislukking tydens hervloei. Vae dokumentasie laat toe dat hierdie ongemagtigde vervangings ongemerk plaasvind totdat produksie stop.
Definieer alle etiketspesifikasies uitdruklik in die materiaallys (BOM). Gee besonderhede van die presiese gesigvoorraadmateriaal, kleefmiddelformulering, tipe harslint en plasingskoördinate in die samestellingstekeninge. Mandaat dat enige wesenlike afwyking formele ingenieursgoedkeuring van die OEM vereis en werk die Goedgekeurde Verkoperslys (AVL) dienooreenkomstig op.
Risiko: Voorraad- en raklewe-agteruitgang
Kleefmiddels word mettertyd afgebreek. Blootstelling aan uiterste hitte of humiditeit versnel hierdie agteruitgang. Vervalte kleefmiddels ly aan koue vloei of verloor hul klewerigheid heeltemal, wat lei tot vlag en loslating op die monteerlyn. Swak bergingspraktyke mors duur materiaal en veroorsaak produksievertragings.
Dokumenteer behoorlike bergingstoestande vir alle etiketteringmateriaal. Handhaaf bergingsomgewings by 22°C met 50% relatiewe humiditeit. Hou materiaal in hul oorspronklike beskermende verpakking, verseël in poli-sakke, totdat dit op die vloer benodig word. Dwing streng EIEU (First-In, First-Out) voorraadbestuur af om te verhoed dat verval voorraad gebruik word.
Gevolgtrekking
Standaardetikette verteenwoordig 'n valse ekonomie in elektroniese vervaardiging. Belegging in poliimied termiese oordragetikette is verpligtend vir betroubare SBS-naspeurbaarheid. Kategoriseer jou behoeftes gebaseer op toedieningstydsberekening en toedieningsmetode om materiaalkeuses effektief te beperk.
Versoek fisiese materiaalmonsters om inlyntoetsing op jou spesifieke SBS-toerusting uit te voer.
Voer interne termiese profilering en chemiese was-evaluasies uit om gomwerkverrigting te verifieer.
Raadpleeg 'n etiketteerspesialis om hoëduurharslinte by jou gekose gesigvoorrade te pas.
Dateer jou materiaallys (BOM) op met presiese materiaalspesifikasies om ongemagtigde CM-vervangings te voorkom.
Wys spesifieke uithou-sones vir etikette in jou volgende CAD-uitleg aan om DFM te verbeter.
Gereelde vrae
V: Watter temperatuur kan poliimied-kringbordetikette weerstaan?
A: Poliimied-etikette weerstaan korttermynblootstelling tot 300°C tydens loodvrye hervloei- en golfsoldeerprosesse. Vir langtermyn deurlopende blootstelling, handhaaf hulle dimensionele stabiliteit en kleefintegriteit by temperature rondom 150°C. Hierdie uitsonderlike termiese weerstand verhoed krimp, krul of smelt in moeilike vervaardigingsomgewings.
V: Kan ek standaard poliëster-etikette gebruik vir hervloei-soldeer?
A: Nee. Standaard poliëster (PET) etikette smelt, krimp en krom wanneer dit aan temperature bo 150°C blootgestel word. Loodvrye hervloei-oonde oorskry gereeld 260°C. Die gebruik van PET tydens hervloei vernietig die strepieskode en besoedel die oond. Beperk poliëster-etikette streng tot na-proses toepassings of komponente wat nie aan hoë hitte onderwerp word nie.
V: Wat is die beste drukmetode vir PCB-etikette?
A: Termiese oordragdruk is die enigste lewensvatbare metode vir hoë-betroubare PCB-identifikasie. Jy moet hoë-duursaamheid, vol hars linte gebruik saam met 'n versoenbare gesig voorraad. Hierdie kombinasie verseker dat die gedrukte strepieskode uiterste hitte, aggressiewe vloeiverwyderaars en die skuur van inlyn waterige wasstelsels weerstaan.
V: Wat maak 'n stroombaan-etiket ESD-veilig?
A: ESD-veilige etikette gebruik staties-dissipatiewe gesigvoorraad en gespesialiseerde kleefmiddels. Hierdie materiale verhoed die opbou van statiese elektrisiteit wanneer die etiket van sy vrystellingsvoering geskil word. Deur oppervlakweerstand binne veilige parameters te hou, beskerm hulle sensitiewe elektroniese komponente teen katastrofiese spanningspieke tydens toediening.
V: Waarom val my PCB-etikette af tydens die chemiese was?
A: Etikette maak los as gevolg van onversoenbare kleefmiddels, onvoldoende uithardingstyd of swak oppervlaknatheid. Hoëdruk waterige stelsels en harde versaperingsmiddels val swak bindingslyne aan. Maak seker jy gebruik hoëkleefwerende akriel-kleefmiddels wat ontwerp is vir lae-oppervlak-energie (LSE) planke en laat behoorlike rustyd toe voor dit gewas word.
V: Kan stroombaanetikette outomaties aangebring word?
A: Ja. Hoëvolume-vervaardiging gebruik SBS-etiketvoerders en kies-en-plaas-masjiene vir outomatiese toepassing. Dit vereis etikette wat ontwerp is met stywe snytoleransies en spesifieke vrystellingsvoerings. PET (polyester) voerings word sterk aanbeveel om web breek te voorkom en konsekwente spanning te verseker tydens hoëspoed reseptering.


