Jäljitettävyys sanelee modernin elektroniikan valmistuksen rytmiä. Yksi lukukelvoton viivakoodi pysäyttää tuotantolinjat, vaarantaa laadunvalvonnan ja rikkoo tiukkoja noudattamisstandardeja. Surface Mount Technology (SMT) ja Printed Circuit Board -kokoonpanon ankarat todellisuus vaativat vankkaa tunnistamista. Vakiomerkintäratkaisut hajoavat nopeasti. Ne sulavat, vääntyvät tai irtoavat joutuessaan alttiiksi lyijyttömälle palautuslämpötilalle. Aaltojuotto ja aggressiiviset kemialliset puhdistusaineet tuhoavat tavanomaiset materiaalit.
Oikean valitseminen piirilevyjen tarrat edellyttävät pintamateriaalien, liimakoostumusten, tulostustekniikoiden ja automaation yhteensopivuuden systemaattista arviointia. Sinun on suunniteltava ratkaisu, joka kestää koko valmistuksen elinkaaren. Tämä lähestymistapa takaa jäljitettävyyden päästä päähän, mikä varmistaa, että jokainen levy voidaan jäljittää paljaalta FR-4:ltä lopulliseen kokoonpanoon ja kentälle asti.
Materiaalin kestävyydestä ei voi neuvotella: Polyimidi on alan standardi uudelleenvirtaus- ja aaltojuottolämpötiloissa (jopa 300 °C), kun taas polyesteriä voidaan käyttää vain jälkikäsittelyssä tai matalassa lämpötilassa.
Tulostusmenetelmä määrää luettavuuden: Vain lämpösiirtotulostus erittäin kestävillä hartsinauhoilla kestää hankausta ja kemiallisia pesuja, jotka ovat ominaisia piirilevyjen valmistukseen.
Automaatiokäyttöjen tehokkuus: Tarrat on suunniteltava erityisille irrotettaville vuorauksille, jotta ne voidaan integroida saumattomasti automaattisesti kiinnittyviin SMT-tarrasyöttölaitteisiin ja poiminta- ja paikkalaitteisiin.
Vaatimustenmukaisuus vähentää riskiä: UL-tunnustettujen, RoHS-yhteensopivien ja ESD-turvallisten tarrojen valitseminen estää sääntelyn pullonkauloja ja suojaa herkkiä komponentteja sähköstaattisilta purkauksilta.
PCB-jäljitettävyyden toiminnalliset realiteetit
Onnistunut merkintästrategia riippuu tiukoista suorituskykymittareista. Valmistajat vaativat 100 %:n viivakoodin skannaustasoa asennuksen jälkeen. Skannausnopeuden lasku pakottaa manuaalisen toiminnan, laukaisee uudelleenkäsittelysilmukoita ja hidastaa suorituskykyä. Nolla liimajäännöstä kriittisissä osissa estää sähköisiä oikosulkuja ja signaalihäiriöitä. Pysyvä tarttuvuus tuotteen elinkaaren ajan takaa tarkan takuuseurannan ja kenttähuoltotunnistuksen. Näiden mittareiden saavuttaminen vaatii materiaaleja, jotka on suunniteltu erityisesti äärimmäisiin valmistusympäristöihin.
Lyijytön reflow-juotto työntää levyt voimakkaiden lämpöalueiden läpi. Tavallisen SMT-sarjan lämpöprofiili on raaka synteettisille materiaaleille. Levyt menevät esilämmitysalueelle aktivoimaan juotospastan juoksutteen ja liottavat 150–200 °C:ssa jopa kaksi minuuttia. Lauta nousee sitten huippureflow-alueelle. Lämpötila on rutiininomaisesti huippuluokkaa 245–260 °C, joskus jopa 300 °C lyhyen ajan. Siirtymä ympäristön lämpötilojen ja huippuvirran välillä aiheuttaa vakavan lämpöshokin. Vakiopaperi tai emäksiset synteettiset materiaalit syttyvät, sulavat tai kutistuvat voimakkaasti näissä olosuhteissa. Tarrapinnan on säilytettävä täydellinen mittojen vakaus, jotta tulostetut viivakoodit pysyvät luettavissa.
Kemialliset ja mekaaniset stressitekijät vaikeuttavat entisestään jäljitettävyyttä. Juotoksen jälkeinen puhdistus poistaa juoksutusainejäämät ja estää dendriittien pitkäaikaisen kasvun ja korroosion. Flux-poistoaineet ja emäksiset saippuointiaineet poistavat epäpuhtaudet, mutta myös hyökkäävät liimauslinjoja. Inline-vesipesujärjestelmät levittävät korkeapaineruiskuja suoraan levyn pinnalle, usein yli 60 PSI:n. Ultraäänipuhdistus tuo mikroskooppisia kavitaatiovoimia, jotka voivat murtaa hauraita tulostuskerroksia. Nämä yhdistetyt stressitekijät heikentävät painokontrastia ja heikentävät liiman kiinnitystä, mikä johtaa reunan kohoamiseen tai täydelliseen irtoamiseen.
Nykyaikainen tuotanto on vahvasti riippuvainen automatisoidusta optisesta tarkastuksesta (AOI) ja inline-skannauksesta. AOI-kamerat vaativat koskematonta tulostuskontrastia komponenttien sijoittelun ja juotosliitoksen eheyden tarkistamiseksi. Inline-skannerit luottavat teräviin, hyvin määriteltyihin reunoihin tiheiden 2D-matriisien, kuten DataMatrixin tai QR-koodien, purkamiseen. Tarkat tiedot syötetään suoraan Manufacturing Execution Systemsiin (MES). Tämä reaaliaikainen integrointi estää vikoja, seuraa komponenttien sukututkimusta ja optimoi kokonaissuorituskyvyn.
Vankka MES-integraatio perustuu useisiin kriittisiin tietopisteisiin, jotka on kaapattu levyn viivakoodista:
Komponenttierän seuranta kohdistettuja takaisinkutsuja varten.
Juotospastan vanhenemisen tarkistus ennen tulostusta.
Käyttäjätunnusten kirjaaminen vastuullisuuden takaamiseksi.
Koneparametrien tallennus prosessin optimointia varten.
Vikojen luokittelu jatkuvaa parantamista varten.
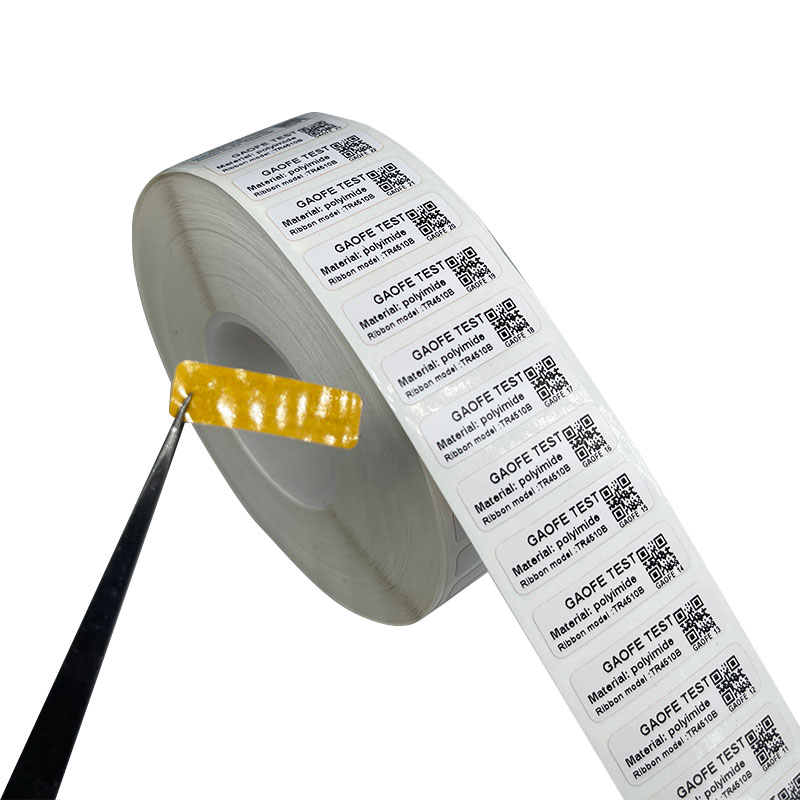
Piirilevyetikettien pintamateriaalien arviointi
Polyimidi (Kapton) etiketit korkean lämpötilan prosesseihin
Polyimidi toimii alan standardina korkean lämpötilan ympäristöissä. Se käsittelee suoran juotosympäristön helposti. Levitä se sekä laudan ylä- että alapuolelle ennen SMT-prosessin alkamista. Mittojen vakaus on edelleen sen vahvin ominaisuus. Polyimidi kestää kutistumista, käpristymistä tai kellastumista äärimmäisessä lämpörasituksessa.
Polyimidin molekyylirakenne estää sitä hajoamasta lämpöhaihtumis- ja huippureflow-vaiheiden aikana. Tämä vakaus pitää viivakoodit täydellisessä mittasuhteessa. Skannerit eivät pysty lukemaan vääristyneitä tai kutistettuja 2D-koodeja. Polyimidi varmistaa, että painetun matriisin fyysiset mitat pysyvät samoina ennen ja jälkeen uunin. Insinöörit määrittelevät tyypillisesti 1 tai 2 mil paksuiset polyimidikalvot. 1 milin vaihtoehto tarjoaa paremman mukavuuden epätasaisilla pinnoilla, kun taas 2 milin vaihtoehto tarjoaa paremman jäykkyyden automaattista annostelua varten.
Polyesteri (PET) tarrat jälkikäsittelyyn
Polyesteri tarjoaa selkeitä etuja, mutta sillä on tiukat lämpörajoitukset. PET epäonnistuu yleensä, kun lämpötila ylittää 150 °C. Se kutistuu, vääntyy ja sulaa reflow-uuneissa. Polyesterietiketin läpivienti lyijyttömän reflow-profiilin läpi johtaa materiaalin täydelliseen tuhoutumiseen ja mahdolliseen uunin kontaminaatioon.
Sijoita PET tiukasti kustannustehokkaaksi vaihtoehdoksi prosessin jälkeiseen levitykseen. Käytä sitä lopulliseen pakkauksen tunnistamiseen tai alustan seurantaan. Levitä se komponentteihin, jotka eivät koskaan altistu uudelleenvirtauslämmölle, kuten suuriin elektrolyyttikondensaattoreihin tai liittimiin, jotka on lisätty lopullisen käsin kokoamisen aikana. Oikein käytettynä jälkijuotosvaiheessa polyesteri tarjoaa erinomaisen repeytymiskestävyyden ja kestävyyden.
ESD-turvalliset (antistaattiset) materiaalit
Sähköstaattinen purkaus muodostaa valtavan uhan herkille elektronisille komponenteille. Tarran poistaminen irrokekalvostaan synnyttää staattista sähköä tribosähköisen latauksen kautta. Tämä äkillinen jännitepiikki voi tuhota mikroprosessorit, muistisirut ja muut staattiselle sähkölle herkät laitteet ennen kuin kortti lähtee tehtaalta.
ESD-turvallisissa materiaaleissa käytetään staattista sähköä poistavia liimoja ja erikoistuneita pintamateriaalia. Ne estävät staattisen sähkön muodostumisen käytön aikana. Nämä materiaalit varmistavat, että pintavastus pysyy turvallisten parametrien sisällä, tyypillisesti välillä 10^6 ja 10^9 ohmia. ESD-turvallisten merkintöjen käyttöönotto on pakollista, kun tunnistetaan komponentteja, jotka ovat erittäin herkkiä sähköstaattisille vaurioille, mikä varmistaa ANSI/ESD S20.20 -standardien noudattamisen.
| Materiaalityyppi |
Max lämpötilankesto |
Ensisijainen käyttövaihe |
ESD-turvallinen vaihtoehto |
| Polyimidi (1 mil) |
Jopa 300°C (lyhytaikainen) |
Pre-Reflow / SMT-kokoonpano |
Kyllä |
| Polyimidi (2 mil) |
Jopa 300°C (lyhytaikainen) |
Pre-Reflow / Auto-Apply |
Kyllä |
| Polyesteri (PET) |
150°C asti |
Jälkikäsittely / loppukokoonpano |
Kyllä |
| Paperi / Direct Thermal |
70°C asti |
Vain toimitus / pakkaus |
Ei |
Liimakoostumukset ja pintaenergia
Erittäin tarttuvat akryyliliimat
FR-4-levyt ja juotosmaskipinnoitteet tarjoavat haastavia pintoja tarttumiselle. Niillä on usein alhainen pintaenergia (LSE), tyypillisesti alle 38 dyne/cm. Vakioliimat eivät tartu näihin pintoihin tehokkaasti. Erittäin tarttuvat akryyliliimat tarttuvat näihin alustoihin aggressiivisesti. Ne muodostavat vahvan alkusidoksen, joka silloittuu ja kovettuu nopeasti levitettäessä.
'Kastumisajan' käsite määrää, kuinka nopeasti liima virtaa mikroskooppisiin pintahuokosiin. Asianmukainen kostutus varmistaa, että etiketti kestää kemikaalien sisäänpääsyn korkeapainelevyn pesun aikana. Jos liima ei kostu kokonaan, puhdistuskemikaalit tunkeutuvat sidoslinjaan kapillaaritoiminnan kautta. Tämä saa tarran reunat nousemaan, mikä lopulta johtaa täydelliseen irtoamiseen pesujakson aikana. Insinöörien on määriteltävä liimat, jotka on kehitetty erityisesti LSE-muoveille ja teksturoiduille juotosmaskeille.
Kaasunpoisto- ja saastumisriskit
Tyhjiöympäristöt ja korkea lämpö laukaisevat liiman poistumisen. Haihtuvat orgaaniset yhdisteet (VOC) karkaavat liimakerroksesta joutuessaan alttiiksi lämpörasitukselle. Nämä kaasut tiivistyvät läheisille pinnoille jäähtyessään. Ne saastuttavat herkät juotosliitokset, optiset komponentit ja herkät anturit.
Ilmailu-, sotilas- ja lääketieteellisten laitteiden PCB-kokoonpano edellyttää vähän kaasua aiheuttavia liimakoostumuksia. Vakioliimat vapauttavat liian paljon haihtuvia yhdisteitä, mikä voi aiheuttaa katastrofaalisia vaurioita suljetuissa ympäristöissä. Vähän kaasua aiheuttavien akryylien määrittäminen estää tämän saastumisen ja varmistaa tiukkojen alan standardien, kuten ASTM E595:n, noudattamisen, mikä edellyttää alle 1,0 %:n kokonaismassahäviötä (TML).
Tulostustekniikat korkearesoluutioisille PCB-tarroille
Thermal Transfer vs. Direct Thermal
Suora lämpötulostus käyttää lämpöherkkää paperia kuvan tuottamiseksi. Näiden tarrojen vieminen reflow-uunin läpi muuttaa koko pinnan täysin mustaksi. Tämä tekee kaikista viivakoodeista lukukelvottomia ja tuhoaa jäljitettävyyden välittömästi. Suoralla lämpötulostuksella ei ole nollasovellusta pre-reflow-piirilevyjen valmistuksessa.
Lämmönsiirto on edelleen ainoa käyttökelpoinen tekniikka. Se käyttää lämmitettyä tulostuspäätä musteen sulattamiseen nauhasta kasvopaperille. Tämä menetelmä tuottaa suurikontrastisia ja tiheitä 2D-viivakoodeja pienoistarroille. Se tukee DataMatrix- ja QR-koodien edellyttämää tarkkaa reunamäärittelyä, mikä varmistaa luotettavan skannauksen automatisoiduilla laitteilla. Mikrotarroja varten tilat päivitetään usein 600 dpi:n tulostuspäihin, jotta moduulien reunat säilyvät terävinä alle 5 mm:n koodeissa.
Oikean lämmönsiirtonauhan valitseminen
Lämpösiirtonauhan valinta vaikuttaa suoraan painatuksen kestävyyteen. Nauhat jaetaan kolmeen pääluokkaan: vaha, vaha/hartsi ja täyshartsi. Vahanauhat sulavat alhaisissa lämpötiloissa ja tahriutuvat helposti kevyessä hankauksessa. Vaha-hartsisekoitukset tarjoavat kohtalaisen kestävyyden, mutta epäonnistuvat nopeasti altistuessaan koville puhdistuskemikaaleille.
Sinun on valittava erittäin kestävät, kemikaaleja kestävät täyshartsinauhat PCB-etiketit . Täydelliset hartsikoostumukset vaativat korkeampaa tulostuspään lämpöä, mutta ne tarjoavat vertaansa vailla olevan kestävyyden. Painatus kestää aggressiivista juoksutusainepuhdistusta, saippuointiaineita ja ultraäänikylpyjä. Se selviää myös konformisista pinnoitusprosesseista hajoamatta tai vuotamatta ympäröivälle levyalueelle. Tietyn hartsikoostumuksen sovittaminen polyimidipintamaaliin on pakollinen vaihe pysyvässä musteen kiinnityksessä.
Skaalautuvuus: SMT-työnkulun ja automaation yhteensopivuus
Design for Manufacturing (DFM): PCB Layout for Labeling
Valmistuksen suunnittelu alkaa CAD-tasolta. Insinöörien on suunniteltava omistetut, tasaiset 'keep out' vyöhykkeet paljaalle levylle. Nämä vyöhykkeet sopivat etiketin fyysisiin mittoihin turvallisesti. Tarran käsittely fyysisenä komponenttina suunnitteluvaiheessa estää sijoitusristiriidat kokoonpanolinjalla.
Älä koskaan aseta tarroja läpivientien tai testipisteiden päälle. Vältä komponenttien tyynyjen läheisyyttä. Liiman vuotaminen uudelleenvirtauksen aikana voi häiritä juotospastan laskeutumista. Se voi myös muuttaa paikallista reflow-profilointia toimimalla lämmöneristeenä. Puhtaat, tasaiset lasikuitupinnat tarjoavat parhaan pohjan pysyvälle tartunnalle. Varmista, että vertailumerkit pysyvät etäällä tarravyöhykkeestä, jotta AOI-kamerat säilyttävät oikean rekisteröinnin.
Automaattinen käyttö vs. manuaalinen sijoittelu
Suurten volyymien tuotanto perustuu automaattiseen etiketin levitykseen. SMT-tarrasyöttölaitteet syöttävät materiaalin suoraan poiminta- ja sijoituskoneille. Tämä automaatio vaatii erityisiä materiaaliasetuksia. Irrokekalvolla on ratkaiseva rooli koneen yhteensopivuuden ja annosteluvarmuuden kannalta. Sijoituspään tyhjösuutin vaatii täysin tasaisen etiketin esityksen.
Lasivuoraukset toimivat hyvin manuaalisissa sovelluksissa ja tavallisissa pöytätulostimissa.
PET (polyesteri) vuoraukset estävät rainan katkeamisen nopean automaattisen annostelun aikana.
PET-vuoraukset varmistavat tasaisen jännityksen syöttömekanismien kautta.
Automaattiset järjestelmät vaativat tarkan raon tunnistamisen tarrojen välillä tarkkaa rekisteröintiä varten.
SMT-syöttölaitteiden kuorilevyt vaativat jäykkiä vuorauksia tarran irrottamiseksi puhtaasti.
Tarran koko- ja toleranssirajoitukset
Piirilevyjen pienentäminen lisää mikroetikettien kysyntää. Koot putoavat rutiininomaisesti 3 mm x 3 mm:iin, jotta ne mahtuvat tiheästi asutuille levyille. Tiukat stanssaustoleranssit tulevat kriittisiksi tässä mittakaavassa. Jo 0,1 mm:n poikkeama voi aiheuttaa poiminta-ja aseta-suuttimen puuttumisen tarran keskustasta, mikä voi johtaa tarrojen putoamiseen tai vinoon sijoitteluun.
Huonot stanssaustoleranssit aiheuttavat syöttöhäiriöitä automatisoiduissa laitteissa. Liima voi valua reunoista ja tukkia syöttömekanismin. Tarkka pyörivä stanssaus varmistaa, että jokainen etiketti annostelee virheettömästi. Matriisin poistoprosessin valmistuksen aikana on jätettävä täysin puhtaat reunat tukemaan nopeaa SMT-sijoitusta ilman liimanauhaa.
Käyttöönoton riskit ja lieventämisstrategiat
Riski: Viivakoodin luettavuuden menetys
Viivakoodin heikkeneminen pysäyttää jäljitettävyyden ja pakottaa manuaalisen uudelleenkäsittelyn. Tulostuspään vika, väärät lämpöasetukset tai väärät nauhat aiheuttavat huonon tulostuslaadun. Liiallinen kuumuus aiheuttaa nauhan vuotamista, mikä tekee viivakoodeista lukukelvottomia. Riittämätön lämpö johtaa huonoon musteen kiinnittymiseen, jolloin tuloste hilseilee pesun aikana.
Ota käyttöön upotetut viivakoodin vahvistusjärjestelmät tulostuksen ja uudelleenjuoksun jälkeen. Nämä järjestelmät luokittelevat viivakoodin ISO/IEC 15415 -standardien mukaisesti reaaliajassa. Varmista oikeat lämpö- ja pimeysasetukset lämpösiirtotulostimessa. Suorita säännöllinen tulostuspään huolto isopropyylialkoholilla estääksesi kuolleita pikseleitä tuhoamasta 2D-matriisidataa.
Riski: etiketin liputus tai irtoaminen
Merkitse nostoreunat kiinni kemikaalit ja johtavat täydelliseen irtoamiseen. Tämä tapahtuu, kun liima ei kiinnity alustaan. Pintakontaminaatio, riittämätön kastumisaika tai kemiallinen yhteensopimattomuus johtavat tähän vikatilaan.
Varmista ennen käyttöä, että levyt ovat täysin puhtaat öljystä ja hiukkasista, jos ne levitetään pesun jälkeen. Varmista, että liiman luokitus vastaa tiettyä kemiallista pesuprofiiliasi. Anna liiman kovettua riittävästi, ennen kuin kohdistat levyn korkeapainevesipuhdistukseen tai ultraäänikylpyihin. Testaa pesuprofiilia offline-tilassa ennen kuin sitoudut täysiin tuotantoajoihin.
Riski: OEM- ja sopimusvalmistajan (CM) kohdistusvirhe
Sopimusvalmistajat vaihtavat toisinaan halvemmalla materiaalilla kustannusten leikkaamiseksi. CM voi korvata korkean lämpötilan polyimidin tavallisella polyesterillä, mikä johtaa katastrofaaliseen epäonnistumiseen uudelleenvirtauksen aikana. Epämääräinen dokumentaatio mahdollistaa näiden luvattomien vaihtojen tapahtumisen huomaamatta, kunnes tuotanto pysähtyy.
Määritä kaikki tarratiedot erikseen materiaaliluettelossa (BOM). Yksityistä tarkka pintamateriaali, liiman koostumus, hartsinauhan tyyppi ja sijoituskoordinaatit kokoonpanopiirustuksissa. Valtuuta, että kaikki olennaiset poikkeamat edellyttävät OEM:n muodollista teknistä hyväksyntää ja päivitä hyväksyttyjen toimittajien luettelo (AVL) vastaavasti.
Riski: Varaston ja säilyvyysajan heikkeneminen
Liimat hajoavat ajan myötä. Altistuminen äärimmäiselle kuumuudelle tai kosteudelle nopeuttaa tätä hajoamista. Vanhentuneet liimat kärsivät kylmästä virtauksesta tai menettävät tarttuvuuden kokonaan, mikä johtaa liputukseen ja irtoamiseen kokoonpanolinjalla. Huonot varastointikäytännöt tuhlaavat kalliita materiaaleja ja aiheuttavat tuotannon viivästyksiä.
Dokumentoi kaikkien merkintämateriaalien asianmukaiset säilytysolosuhteet. Säilytä säilytysympäristöt 22 °C:ssa ja suhteellisessa kosteudessa 50 %. Säilytä materiaalit alkuperäisissä suojapakkauksissaan, suljettuina polypusseihin, kunnes niitä tarvitaan lattialle. Ota käyttöön tiukka FIFO (First-In, First-Out) varastonhallinta estääksesi vanhentuneen varaston käytön.
Johtopäätös
Vakiotarrat edustavat väärää taloutta elektroniikan valmistuksessa. Investointi polyimidilämpösiirtotarroihin on pakollista luotettavan SMT-jäljitettävyyden takaamiseksi. Luokittele tarpeesi levitysajan ja levitystavan perusteella rajataksesi materiaalivalinnat tehokkaasti.
Pyydä fyysisiä materiaalinäytteitä suorittaaksesi inline-testauksen tietyllä SMT-laitteellasi.
Suorita talon sisäinen lämpöprofilointi ja kemiallisen pesun arvioinnit liiman suorituskyvyn varmistamiseksi.
Pyydä merkintäasiantuntijaa sovittamaan kestävät hartsinauhat valitsemiesi kasvojen kanssa.
Päivitä materiaaliluettelo (BOM) tarkalla materiaalispesifikaatiolla estääksesi luvattomat CM-korvaukset.
Paranna DFM:ää määrittämällä tarroille erityiset suojavyöhykkeet seuraavassa CAD-asettelussasi.
FAQ
K: Minkä lämpötilan polyimidipiirilevyjen etiketit kestävät?
V: Polyimidietiketit kestävät lyhytaikaista altistumista jopa 300 °C:seen lyijyttömän uudelleenvirtaus- ja aaltojuottoprosessin aikana. Pitkäaikaista jatkuvaa altistumista varten ne säilyttävät mittavakauden ja liiman eheyden noin 150 °C:n lämpötiloissa. Tämä poikkeuksellinen lämmönkestävyys estää kutistumisen, käpristymisen tai sulamisen ankarissa valmistusympäristöissä.
K: Voinko käyttää tavallisia polyesteritarroja uudelleenvirtausjuottoon?
V: Ei. Tavalliset polyesteritarrat (PET) sulavat, kutistuvat ja vääntyvät, kun ne altistetaan yli 150 °C:n lämpötiloille. Lyijyttömät reflow-uunit ylittävät rutiininomaisesti 260 °C. PET:n käyttö uudelleenvirtauksen aikana tuhoaa viivakoodin ja saastuttaa uunin. Rajoita polyesteritarrat tiukasti prosessin jälkeisiin sovelluksiin tai komponentteihin, jotka eivät ole alttiina korkealle kuumuudelle.
K: Mikä on paras tulostustapa PCB-tarroille?
V: Lämpösiirtotulostus on ainoa käyttökelpoinen menetelmä erittäin luotettavaan piirilevyn tunnistamiseen. Sinun on käytettävä erittäin kestäviä, täyshartsinauhoja, jotka on yhdistetty yhteensopivaan pintamateriaaliin. Tämä yhdistelmä varmistaa, että painettu viivakoodi kestää äärimmäistä lämpöä, aggressiivisia juoksutteenpoistoaineita ja sisäisten vesipohjaisten pesujärjestelmien hankausta.
K: Mikä tekee piirilevyn etiketistä ESD-turvallisen?
V: ESD-suojatut etiketit käyttävät staattista sähköä poistavia kasvoja ja erikoisliimoja. Nämä materiaalit estävät staattisen sähkön kertymisen, kun etiketti irrotetaan irrotettavasta vuorauksesta. Pitämällä pintavastuksen turvallisissa parametreissä ne suojaavat herkkiä elektronisia komponentteja tuhoisilta jännitepiikkeiltä käytön aikana.
K: Miksi PCB-tarrani putoaa kemiallisen pesun aikana?
V: Tarrat irtoavat yhteensopimattomien liimojen, riittämättömän kovettumisajan tai pinnan huonon kostuvuuden vuoksi. Korkeapaineiset vesijärjestelmät ja voimakkaat saippuointiaineet hyökkäävät heikkoja sidoslinjoja vastaan. Varmista, että käytät erittäin tarttuvia akryyliliimoja, jotka on suunniteltu matalan pintaenergian (LSE) levyille, ja anna riittävä viipymäaika ennen pesua.
K: Voiko piirilevyjen tarrat kiinnittää automaattisesti?
V: Kyllä. Suuren volyymin valmistuksessa käytetään SMT-tarrasyöttölaitteita ja keräilykoneita automaattista levitystä varten. Tämä edellyttää tarroja, jotka on suunniteltu tiukoilla stanssaustoleransseilla ja erityisillä irrokepäällysteillä. PET (polyesteri) vuoraukset ovat erittäin suositeltavia estämään rainan katkeaminen ja varmistamaan tasaisen jännityksen nopean annostelun aikana.


