Trasabilitatea dictează ritmul producției moderne de electronice. Un singur cod de bare imposibil de citit oprește liniile de producție, compromite controlul calității și încalcă standardele stricte de conformitate. Realitățile dure ale tehnologiei de montare la suprafață (SMT) și ansamblului plăcii de circuit imprimat necesită o identificare robustă. Soluțiile standard de etichetare se degradează rapid. Se topesc, se deformează sau se desprind atunci când sunt expuse la temperaturi de refluere fără plumb. Lipirea prin valuri și agenții de curățare chimici agresivi distrug materialele convenționale.
Selectarea corectă etichetele plăcilor de circuite necesită o evaluare sistematică a materialelor de stocare a feței, a formulărilor adezive, a tehnologiilor de imprimare și a compatibilității cu automatizarea. Trebuie să proiectați o soluție care să supraviețuiască întregului ciclu de viață al producției. Această abordare garantează trasabilitatea de la capăt la capăt, asigurând că fiecare placă poate fi urmărită de la FR-4 gol până la asamblarea finală și în câmp.
Durabilitatea materialului nu este negociabilă: poliimida este standardul industrial pentru supraviețuirea temperaturilor de lipire prin reflow și val (până la 300°C), în timp ce poliesterul este limitat la aplicații post-procesare sau la temperaturi scăzute.
Metoda de imprimare impune lizibilitatea: Numai imprimarea prin transfer termic cu benzi de rășină de înaltă durabilitate poate rezista la abraziune și spălări chimice inerente în fabricarea PCB-urilor.
Automatizarea conduce la eficiență: etichetele trebuie să fie proiectate pe căptușeli de eliberare specifice pentru a se integra perfect cu alimentatoarele de etichete SMT cu aplicare automată și echipamentele de preluare și plasare.
Conformitatea atenuează riscurile: Selectarea etichetelor recunoscute UL, conform RoHS și sigure pentru ESD previne blocajele de reglementare și protejează componentele sensibile de descărcările electrostatice.
Realitățile operaționale ale trasabilității PCB
O strategie de etichetare de succes depinde de parametri stricti de performanță. Producătorii necesită rate de scanare a codurilor de bare de 100% după asamblare. Orice scădere a ratelor de scanare forțează intervenția manuală, declanșând bucle de reluare și încetinind debitul. Zero reziduuri de adeziv pe componentele critice previne scurtcircuitarile electrice și interferența semnalului. Aderența permanentă pe parcursul ciclului de viață al produsului asigură urmărirea exactă a garanției și identificarea service-ului pe teren. Atingerea acestor valori necesită materiale concepute special pentru medii de producție extreme.
Lipirea prin reflow fără plumb împinge plăcile prin zonele cu căldură intensă. Profilul termic al unei linii SMT standard este brutal pe materialele sintetice. Plăcile intră într-o zonă de preîncălzire pentru a activa fluxul de pastă de lipit, înmuiând la 150°C până la 200°C timp de până la două minute. Placa se ridică apoi până la zona de vârf de reflow. Temperaturile ajung în mod obișnuit între 245°C și 260°C, uneori atingând 300°C pentru perioade scurte. Tranziția dintre temperaturile ambiante și reflow maxim creează șoc termic sever. Hârtia standard sau materialele sintetice de bază se aprind, se topesc sau se micșorează violent în aceste condiții. Eticheta pe față trebuie să mențină stabilitatea dimensională completă pentru a menține codurile de bare imprimate lizibile.
Factorii de stres chimici și mecanici complică și mai mult trasabilitatea. Curățarea după lipire îndepărtează reziduurile de flux pentru a preveni creșterea dendritică și coroziunea pe termen lung. Detergenții de flux și saponificatorii alcalini îndepărtează contaminanții, dar atacă și liniile de legătură adezive. Sistemele de spălare apoasă în linie aplică spray-uri de înaltă presiune direct pe suprafața plăcii, depășind adesea 60 PSI. Curățarea cu ultrasunete introduce forțe microscopice de cavitație care pot rupe straturile de imprimare fragile. Acești factori de stres combinați degradează contrastul de imprimare și slăbesc ancorarea adezivului, ducând la ridicarea marginilor sau la detașarea completă.
Producția modernă se bazează în mare măsură pe inspecția optică automată (AOI) și scanarea inline. Camerele AOI necesită un contrast impecabil de imprimare pentru a verifica amplasarea componentelor și integritatea îmbinării de lipit. Scanerele inline se bazează pe margini ascuțite și bine definite pentru a decoda matrice 2D dense, cum ar fi DataMatrix sau codurile QR. Datele precise sunt transmise direct în Manufacturing Execution Systems (MES). Această integrare în timp real previne defectele, urmărește genealogia componentelor și optimizează debitul general.
O integrare robustă MES se bazează pe mai multe puncte de date critice capturate din codul de bare al plăcii:
Urmărirea lotului de componente pentru rechemarile vizate.
Verificarea expirării pastei de lipit înainte de imprimare.
Înregistrarea ID-ului operatorului pentru responsabilitate.
Înregistrarea parametrilor mașinii pentru optimizarea procesului.
Clasificarea defectelor pentru inițiativele de îmbunătățire continuă.
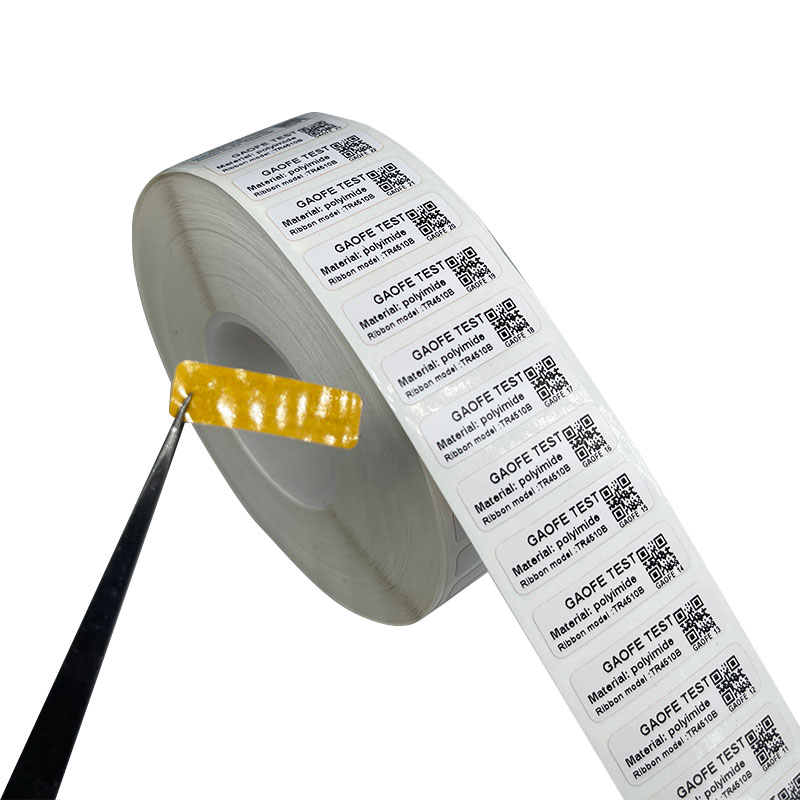
Evaluarea materialelor suport pentru etichetele plăcilor de circuite
Etichete din poliimidă (Kapton) pentru procese cu căldură ridicată
Poliimida servește ca standard industrial pentru mediile cu căldură ridicată. Se descurcă cu ușurință în mediile de lipire directă. Îl aplicați atât pe partea superioară, cât și pe partea inferioară a plăcii înainte de a începe procesul SMT. Stabilitatea dimensională rămâne atributul său cel mai puternic. Poliimida rezistă la micșorare, ondulare sau îngălbenire sub stres termic extrem.
Structura moleculară a poliimidei împiedică descompunerea acesteia în timpul etapelor de înmuiere termică și reflow de vârf. Această stabilitate menține codurile de bare perfect proporționale. Scanerele nu pot citi coduri 2D distorsionate sau reduse. Poliimida asigură ca dimensiunile fizice ale matricei imprimate să rămână identice înainte și după cuptor. Inginerii specifică în mod obișnuit pelicule de poliimidă groase de 1 mil sau 2 mil. Opțiunea de 1 mil oferă o mai bună conformabilitate pe suprafețe neuniforme, în timp ce opțiunea de 2 mil oferă o rigiditate mai mare pentru distribuirea automată.
Etichete din poliester (PET) pentru aplicare post-proces
Poliesterul oferă avantaje distincte, dar are limitări termice stricte. PET-ul eșuează de obicei când temperaturile depășesc 150°C. Se micșorează, se deformează și se topește în cuptoarele de reflow. Încercarea de a trece o etichetă din poliester printr-un profil de refluere fără plumb are ca rezultat distrugerea completă a materialului și o potențială contaminare a cuptorului.
Poziționați PET-ul strict ca o alternativă rentabilă pentru aplicarea post-procesare. Utilizați-l pentru identificarea finală a ambalajului sau urmărirea șasiului. Aplicați-l pe componentele care nu au fost niciodată supuse căldurii de refluere, cum ar fi condensatoare electrolitice mari sau conectori adăugați în timpul asamblarii manuale finale. Când este utilizat corect în faza de post-lipire, poliesterul oferă o rezistență excelentă la rupere și durabilitate.
Materiale sigure pentru ESD (antistatice).
Descărcările electrostatice reprezintă o amenințare masivă pentru componentele electronice sensibile. Îndepărtarea unei etichete de pe căptușeala ei de eliberare generează electricitate statică prin încărcare triboelectrică. Această creștere bruscă de tensiune poate distruge microprocesoarele, cipurile de memorie și alte dispozitive sensibile la statică înainte ca placa să iasă din fabrică.
Materialele sigure pentru ESD utilizează adezivi cu disipare statică și suporturi faciale specializate. Ele previn acumularea statică în timpul aplicării. Aceste materiale asigură că rezistența suprafeței rămâne în parametrii siguri, de obicei între 10^6 și 10^9 ohmi. Implementarea etichetelor de siguranță ESD este obligatorie la identificarea componentelor foarte susceptibile la deteriorarea electrostatică, asigurând conformitatea cu standardele ANSI/ESD S20.20.
| Tip material |
Rezistență maximă la temperatură |
Faza de aplicare primară |
Opțiune disponibilă pentru siguranța ESD |
| Poliimidă (1-mil) |
Până la 300°C (pe termen scurt) |
Pre-Reflow / Asamblare SMT |
Da |
| Poliimidă (2 mil) |
Până la 300°C (pe termen scurt) |
Pre-reflux/Aplicare automată |
Da |
| Poliester (PET) |
Până la 150°C |
Post-Proces / Asamblare finală |
Da |
| Hârtie / Termică directă |
Până la 70°C |
Doar transport / ambalare |
Nu |
Formulări adezive și energie de suprafață
Adezivi acrilici de mare aderență
Plăcile FR-4 și acoperirile cu mască de lipit prezintă suprafețe dificile pentru aderență. Ele posedă adesea energie de suprafață scăzută (LSE), măsurând de obicei sub 38 de dine/cm. Adezivii standard nu reușesc să prindă eficient aceste suprafețe. Adezivii acrilici cu aderență ridicată mușcă agresiv aceste substraturi. Ele formează o legătură inițială puternică care se încrucișează și se întărește rapid la aplicare.
Conceptul de timp de „umidificare” dictează cât de repede curge adezivul în porii microscopici de suprafață. Udarea adecvată asigură că eticheta rezistă la pătrunderea chimică în timpul spălării plăcilor de înaltă presiune. Dacă adezivul nu reușește să se ude complet, substanțele chimice de curățare penetrează linia de legătură prin acțiune capilară. Acest lucru face ca marginile etichetei să se ridice, ducând în cele din urmă la desprinderea completă în timpul ciclului de spălare. Inginerii trebuie să specifice adezivii formulați special pentru materialele plastice LSE și măștile de lipit texturate.
Riscuri de degazare și contaminare
Medii de vid și căldură mare declanșează eliberarea adezivului. Compușii organici volatili (COV) scapă din stratul adeziv atunci când sunt supuși la stres termic. Aceste gaze se condensează pe suprafețele din apropiere pe măsură ce se răcesc. Acestea contaminează îmbinările delicate de lipit, componentele optice și senzorii sensibili.
Ansamblul PCB pentru dispozitive aerospațiale, militare și medicale impun formulări adezive cu emisii reduse de gaze. Adezivii standard eliberează prea mulți compuși volatili, riscând defecțiuni catastrofale în medii etanșe. Specificarea acrilicelor cu emisii reduse de gaz previne această contaminare și asigură conformitatea cu standardele industriale stricte, cum ar fi ASTM E595, care necesită o pierdere totală de masă (TML) mai mică de 1,0%.
Tehnologii de imprimare pentru etichete PCB de înaltă rezoluție
Transfer termic vs. termic direct
Imprimarea termică directă se bazează pe hârtie sensibilă la căldură pentru a produce o imagine. Trecerea acestor etichete printr-un cuptor de reflow înnegrește complet întreaga suprafață. Acest lucru face ca toate codurile de bare să nu fie citite și distruge trasabilitatea instantaneu. Imprimarea termică directă nu are nicio aplicație în fabricarea PCB-ului pre-reflow.
Transferul termic rămâne singura tehnologie viabilă. Utilizează un cap de imprimare încălzit pentru a topi cerneala dintr-o panglică pe suportul de față. Această metodă produce coduri de bare 2D cu contrast ridicat și densitate mare pe etichete miniaturale. Acceptă definiția precisă a marginilor necesară pentru codurile DataMatrix și QR, asigurând o scanare fiabilă de către echipamente automate. Pentru micro-etichete, facilitățile fac adesea upgrade la capete de imprimare de 600 dpi pentru a menține marginile clare ale modulelor pe coduri mai mici de 5 mm.
Selectarea benzii de transfer termic potrivite
Alegerea benzii de transfer termic are un impact direct asupra durabilității imprimării. Panglicile se împart în trei categorii principale: ceară, ceară/rășină și rășină completă. Panglicile de ceară se topesc la temperaturi scăzute și se untează ușor sub abraziune ușoară. Amestecurile de ceară/rășină oferă o durabilitate moderată, dar eșuează rapid atunci când sunt expuse la substanțe chimice dure de curățare.
Trebuie să selectați panglici din rășină complet ultradurabile, rezistente la chimicale pentru Etichete PCB . Formulările complete din rășină necesită căldură mai mare a capului de imprimare, dar oferă o rezistență de neegalat. Imprimeul rezistă la curățarea cu flux agresiv, la saponificatori și la băi cu ultrasunete. De asemenea, supraviețuiește proceselor de acoperire conformă fără să se degradeze sau să se scurgă în zona din jur. Potrivirea formulării specifice de rășină cu stratul de acoperire din poliimidă este un pas obligatoriu pentru ancorarea permanentă a cernelii.
Scalabilitate: flux de lucru SMT și compatibilitate cu automatizări
Design for Manufacturing (DFM): Aspect PCB pentru etichetare
Design for Manufacturing începe la nivel CAD. Inginerii trebuie să proiecteze zone dedicate, plane „de „păstrare” pe placa goală. Aceste zone se potrivesc cu dimensiunile fizice ale etichetei în siguranță. Tratarea etichetei ca o componentă fizică în timpul fazei de proiectare previne conflictele de plasare pe linia de asamblare.
Nu așezați niciodată etichete peste canale sau puncte de testare. Evitați apropierea de plăcuțele componente. Sângerarea adezivului în timpul refluxării poate interfera cu depunerea pastei de lipit. De asemenea, poate modifica profilarea locală a refluxului, acționând ca un izolator termic. Suprafețele curate și plane din fibră de sticlă oferă cea mai bună bază pentru aderența permanentă. Asigurați-vă că semnele de referință rămân departe de zona de etichetă, astfel încât camerele AOI să mențină o înregistrare adecvată.
Aplicare automată versus plasare manuală
Producția în volum mare se bazează pe aplicarea automată a etichetelor. Alimentatoarele de etichete SMT prezintă materialul direct la mașinile de preluare și plasare. Această automatizare necesită setări specifice de materiale. Căptușeala de eliberare joacă un rol critic în compatibilitatea mașinii și fiabilitatea distribuirii. Duza de vid de pe capul de plasare necesită o prezentare a etichetei perfect plană.
Căptușeala Glassine funcționează bine pentru aplicații manuale și imprimante desktop standard.
Căptușelile PET (poliester) previn ruperea benzii în timpul distribuirii automate de mare viteză.
Garniturile din PET asigură o tensiune constantă prin mecanismele de alimentare.
Sistemele automate necesită detectarea exactă a decalajului dintre etichete pentru o înregistrare precisă.
Plăcile de decojire de pe alimentatoarele SMT necesită căptușeli rigide pentru a îndepărta eticheta în mod curat.
Dimensiunea etichetei și constrângerile de toleranță
Miniaturizarea PCB conduce cererea de micro-etichete. Dimensiunile scade în mod obișnuit la 3 mm x 3 mm pentru a se potrivi pe plăci dens populate. Toleranțe strânse de tăiere devin critice la această scară. O variație de chiar și 0,1 mm poate face ca duza de preluare și plasare să piardă centrul etichetei, ceea ce duce la căderea etichetelor sau o plasare înclinată.
Toleranțe slabe de tăiere cu matriță cauzează greșeli în echipamentele automate. Adezivul poate curge de pe margini, blocând mecanismul de alimentare. Tăierea rotativă de precizie asigură distribuirea perfectă a fiecărei etichete. Procesul de îndepărtare a matricei în timpul producției trebuie să lase marginile perfect curate pentru a susține plasarea SMT de mare viteză, fără adeziv.
Riscuri de implementare și strategii de atenuare
Risc: Pierderea lizibilității codului de bare
Degradarea codului de bare oprește trasabilitatea și forțează relucrarea manuală. Eșecul capului de imprimare, setările incorecte de căldură sau benzile nepotrivite cauzează o calitate slabă a imprimării. Căldura excesivă provoacă sângerare a panglicii, făcând codurile de bare imposibil de citit. Căldura insuficientă duce la ancorarea slabă a cernelii, ceea ce face ca imprimarea să se desprindă în timpul spălării.
Implementați sisteme inline de verificare a codurilor de bare post-printare și post-reflow. Aceste sisteme evaluează codul de bare conform standardelor ISO/IEC 15415 în timp real. Asigurați-vă setările corespunzătoare de căldură și întuneric pe imprimanta cu transfer termic. Efectuați întreținerea regulată a capului de imprimare cu alcool izopropilic pentru a preveni ca pixelii morți să distrugă datele matricei 2D.
Risc: marcarea etichetei sau desprinderea
Etichetați marginile care ridică substanțele chimice ale capcanelor și duc la detașarea completă. Acest lucru se întâmplă atunci când adezivul nu reușește să se lipească de substrat. Contaminarea suprafeței, timpul insuficient de udare sau incompatibilitatea chimică determină acest mod de defecțiune.
Asigurați-vă că plăcile sunt complet lipsite de uleiuri și particule înainte de aplicare, dacă sunt aplicate după spălare. Verificați că ratingul adezivului se potrivește cu profilul dumneavoastră specific de spălare chimică. Lăsați suficient timp pentru ca adezivul să se întărească înainte de a supune placa la curățare apoasă de înaltă presiune sau la băi cu ultrasunete. Testați profilul de spălare offline înainte de a vă angaja în producția completă.
Risc: Nealinierea OEM și a producătorului contractual (CM).
Producătorii contractuali înlocuiesc uneori materiale mai ieftine pentru a reduce costurile. Un CM poate înlocui o poliimidă la temperatură ridicată cu un poliester standard, ceea ce duce la o defecțiune catastrofală în timpul refluxării. Documentația vagă permite ca aceste înlocuiri neautorizate să apară neobservate până la oprirea producției.
Definiți în mod explicit toate specificațiile etichetei în lista de materiale (BOM). Detaliați materialul exact de stoc al feței, formula adezivului, tipul de panglică de rășină și coordonatele de plasare în desenele de asamblare. Obligați ca orice abatere materială să necesite aprobarea inginerească oficială din partea OEM și să actualizați lista de furnizori aprobați (AVL) în consecință.
Risc: Degradarea stocului și a termenului de valabilitate
Adezivii se degradează în timp. Expunerea la căldură sau umiditate extremă accelerează această degradare. Adezivii expirați suferă de curgere la rece sau își pierd complet aderența, ducând la marcare și detașare pe linia de asamblare. Practicile proaste de depozitare risipesc materiale scumpe și provoacă întârzieri de producție.
Documentați condițiile de depozitare adecvate pentru toate materialele de etichetare. Mențineți mediile de depozitare la 22°C cu 50% umiditate relativă. Păstrați materialele în ambalajul lor original de protecție, sigilate în pungi de polietilenă, până când sunt necesare pe podea. Aplicați gestionarea strictă a stocurilor FIFO (primul intrat, primul ieșit) pentru a preveni utilizarea stocurilor expirate.
Concluzie
Etichetele standard reprezintă o economie falsă în producția de electronice. Investiția în etichete cu transfer termic din poliimidă este obligatorie pentru o trasabilitate SMT fiabilă. Clasificați-vă nevoile în funcție de momentul aplicării și metoda de aplicare pentru a restrânge în mod eficient alegerile de materiale.
Solicitați mostre de material fizic pentru a efectua teste inline pe echipamentul dvs. SMT specific.
Efectuați evaluări interne de profilare termică și spălare chimică pentru a verifica performanța adezivului.
Consultați-vă cu un specialist în etichetare pentru a potrivi benzile din rășină de înaltă durabilitate cu stocurile de față alese.
Actualizați-vă lista de materiale (BOM) cu specificațiile exacte ale materialelor pentru a preveni înlocuirile neautorizate de CM.
Desemnați zone specifice de păstrare pentru etichete în următorul aspect CAD pentru a îmbunătăți DFM.
FAQ
Î: La ce temperatură pot rezista etichetele plăcilor de circuite din poliimidă?
R: Etichetele din poliimidă rezistă la expunerea de scurtă durată până la 300°C în timpul proceselor de refluere fără plumb și lipire prin val. Pentru expunerea continuă pe termen lung, ele mențin stabilitatea dimensională și integritatea adezivului la temperaturi de aproximativ 150°C. Această rezistență termică excepțională previne micșorarea, ondularea sau topirea în medii dure de producție.
Î: Pot folosi etichete standard din poliester pentru lipirea prin reflow?
R: Nu. Etichetele standard din poliester (PET) se topesc, se contractă și se deformează atunci când sunt expuse la temperaturi peste 150°C. Cuptoarele fără plumb depășesc în mod obișnuit 260°C. Utilizarea PET-ului în timpul refluxului distruge codul de bare și contaminează cuptorul. Limitați etichetele din poliester strict la aplicații post-procesare sau componente care nu sunt supuse la căldură ridicată.
Î: Care este cea mai bună metodă de imprimare pentru etichetele PCB?
R: Imprimarea prin transfer termic este singura metodă viabilă pentru identificarea PCB de înaltă fiabilitate. Trebuie să utilizați panglici de rășină de înaltă durabilitate, asociate cu un material facial compatibil. Această combinație asigură că codul de bare imprimat rezistă la căldură extremă, agenții de îndepărtare a fluxului agresiv și abraziunea sistemelor de spălare apoase inline.
Î: Ce face ca eticheta unei plăci de circuit să fie sigură pentru ESD?
R: Etichetele sigure pentru ESD folosesc suporturi faciale cu disipare statică și adezivi specializați. Aceste materiale previn acumularea de electricitate statică atunci când eticheta este dezlipită de pe căptușeala de eliberare. Menținând rezistența suprafeței în parametri siguri, acestea protejează componentele electronice sensibile de vârfurile catastrofale de tensiune în timpul aplicării.
Î: De ce îmi cad etichetele PCB în timpul spălării chimice?
R: Etichetele se desprind din cauza adezivilor incompatibili, a timpului de întărire insuficient sau a umedării slabe a suprafeței. Sistemele apoase de înaltă presiune și saponificatorii duri atacă liniile slabe de legătură. Asigurați-vă că utilizați adezivi acrilici cu aderență ridicată, proiectați pentru plăci cu energie de suprafață scăzută (LSE) și lăsați timpul de păstrare adecvat înainte de spălare.
Î: Etichetele plăcilor de circuite pot fi aplicate automat?
A: Da. Producția de volum mare utilizează alimentatoare de etichete SMT și mașini de preluare și plasare pentru aplicare automată. Acest lucru necesită etichete proiectate cu toleranțe strânse de tăiere și căptușeli de eliberare specifice. Căptușelile PET (poliester) sunt foarte recomandate pentru a preveni ruperea benzii și pentru a asigura o tensiune constantă în timpul distribuirii de mare viteză.


